Quick Summary
- La qualité du gobelet transparent PET commence en amont avec la nuance de résine, le contrôle de l'humidité et la transformation de la feuille, mais la plupart des acheteurs de gobelets n'ont pas besoin de spécifier eux-mêmes l'indice de viscosité (IV) de la résine. L'objectif d'achat pratique est une constance de la transparence, de la rigidité, du poids, des dimensions, de la géométrie du rebord et de l'ajustement du couvercle du gobelet fini par rapport à une référence approuvée.
Un gobelet transparent PET ne devient pas transparent, rigide et dimensionnellement constant simplement parce que la matière première est étiquetée « PET ». Le gobelet fini reflète une chaîne de décisions en amont : nuance de résine, masse moléculaire, viscosité intrinsèque, contrôle de l'humidité, historique thermique, qualité de la feuille, thermoformage et maîtrise dimensionnelle.
Cette distinction est importante car le PET est utilisé dans de nombreuses industries différentes. Les applications pour bouteilles, films, fibres, feuilles et techniques n'utilisent pas nécessairement la même nuance de résine ni la même fenêtre de transformation. Un numéro technique tiré d'une fiche de données de résine pour bouteilles ne doit pas devenir automatiquement une spécification pour un gobelet thermoformé.
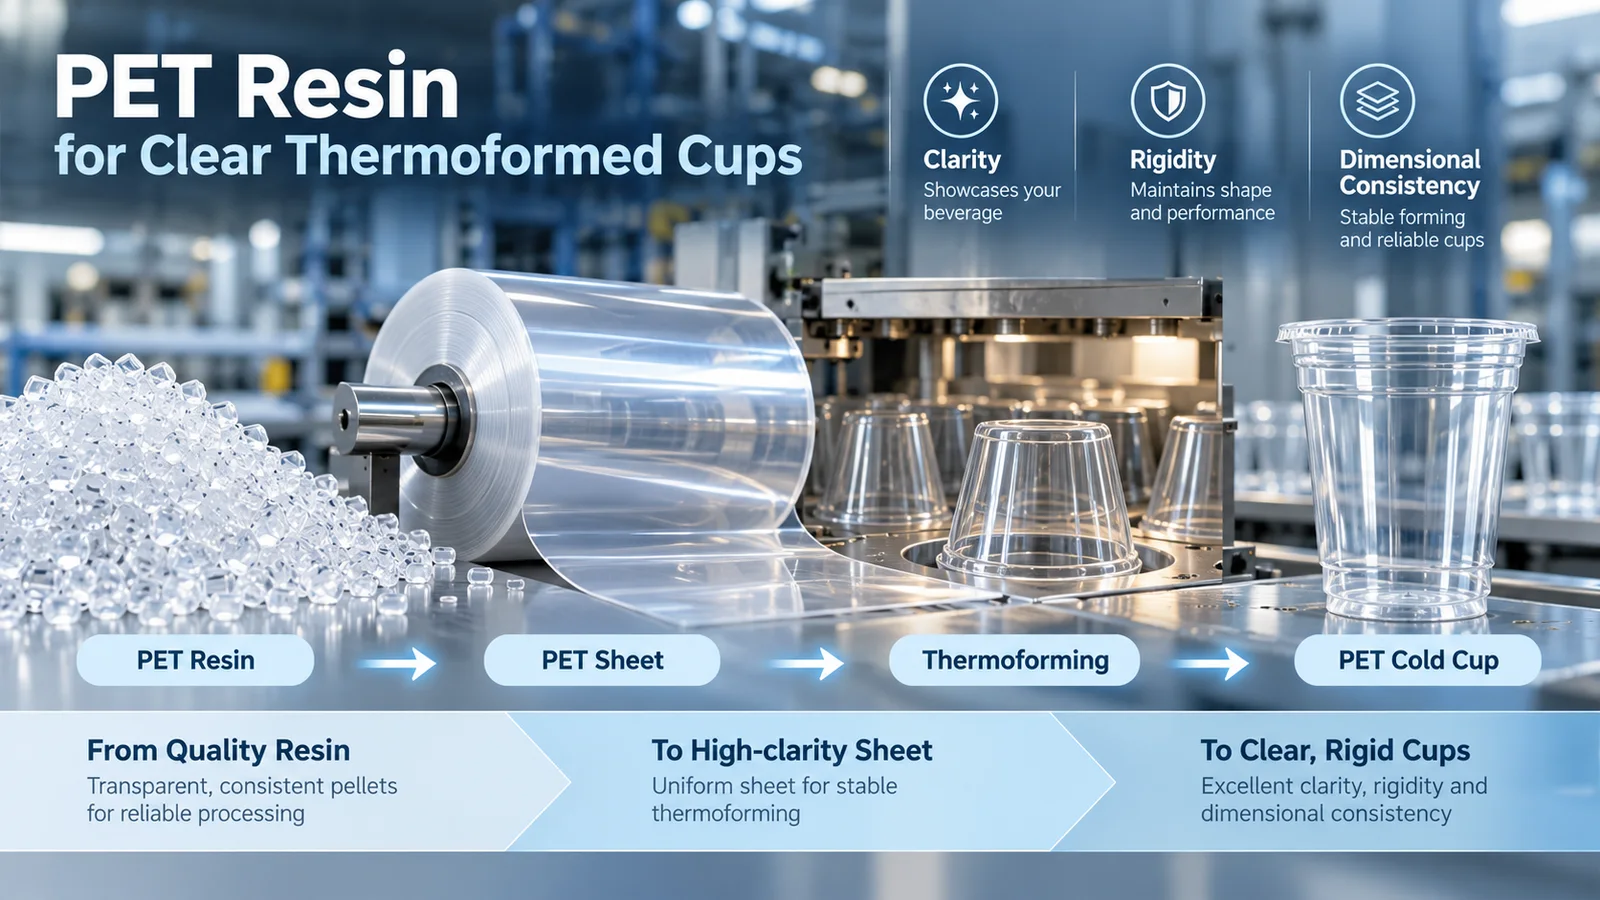
Pour les gobelets jetables transparents, la chaîne de fabrication concernée est plus restreinte : PET résine → préparation de la matière → extrusion de feuille → feuille claire PET → thermoformage → découpe et empilage → inspection des gobelets finis. Comprendre cette chaîne aide les acheteurs à poser de meilleures questions qualité sans transformer la demande de prix des gobelets en spécification d'achat de résine.
À quoi sert la résine PET pour les gobelets thermoformés clairs ?
PET, ou polyéthylène téréphtalate, est un polyester thermoplastique utilisé dans les bouteilles, les emballages rigides, les films, les fibres et d'autres produits. Le PET commercial est fourni en plusieurs grades car différents procédés de fabrication exigent différentes combinaisons de comportement à l'état fondu, de masse moléculaire, de comportement de cristallisation, de couleur et de performances en usage final.
Pour un gobelet thermoformé clair, la résine doit d'abord permettre une production de feuille régulière. Cette feuille doit ensuite pouvoir être chauffée et formée de manière prévisible dans le moule à gobelet tout en conservant la transparence, la répartition des parois, la géométrie du bord et la stabilité dimensionnelle requises.
C'est pourquoi « PET de qualité alimentaire » ne constitue pas à lui seul une spécification de fabrication complète. La compatibilité pour le contact alimentaire répond à une exigence. Elle ne définit pas en soi si la résine convient à un procédé particulier d'extrusion de feuille et de thermoformage.
Pour les acheteurs qui déterminent si PET est le bon matériau de gobelet fini plutôt que d'étudier la résine elle-même, le catégorie des gobelets PET et le Comparaison scientifique entre PET et PP constituent des points de départ plus directs.
Que signifie la viscosité intrinsèque (IV) de PET ?
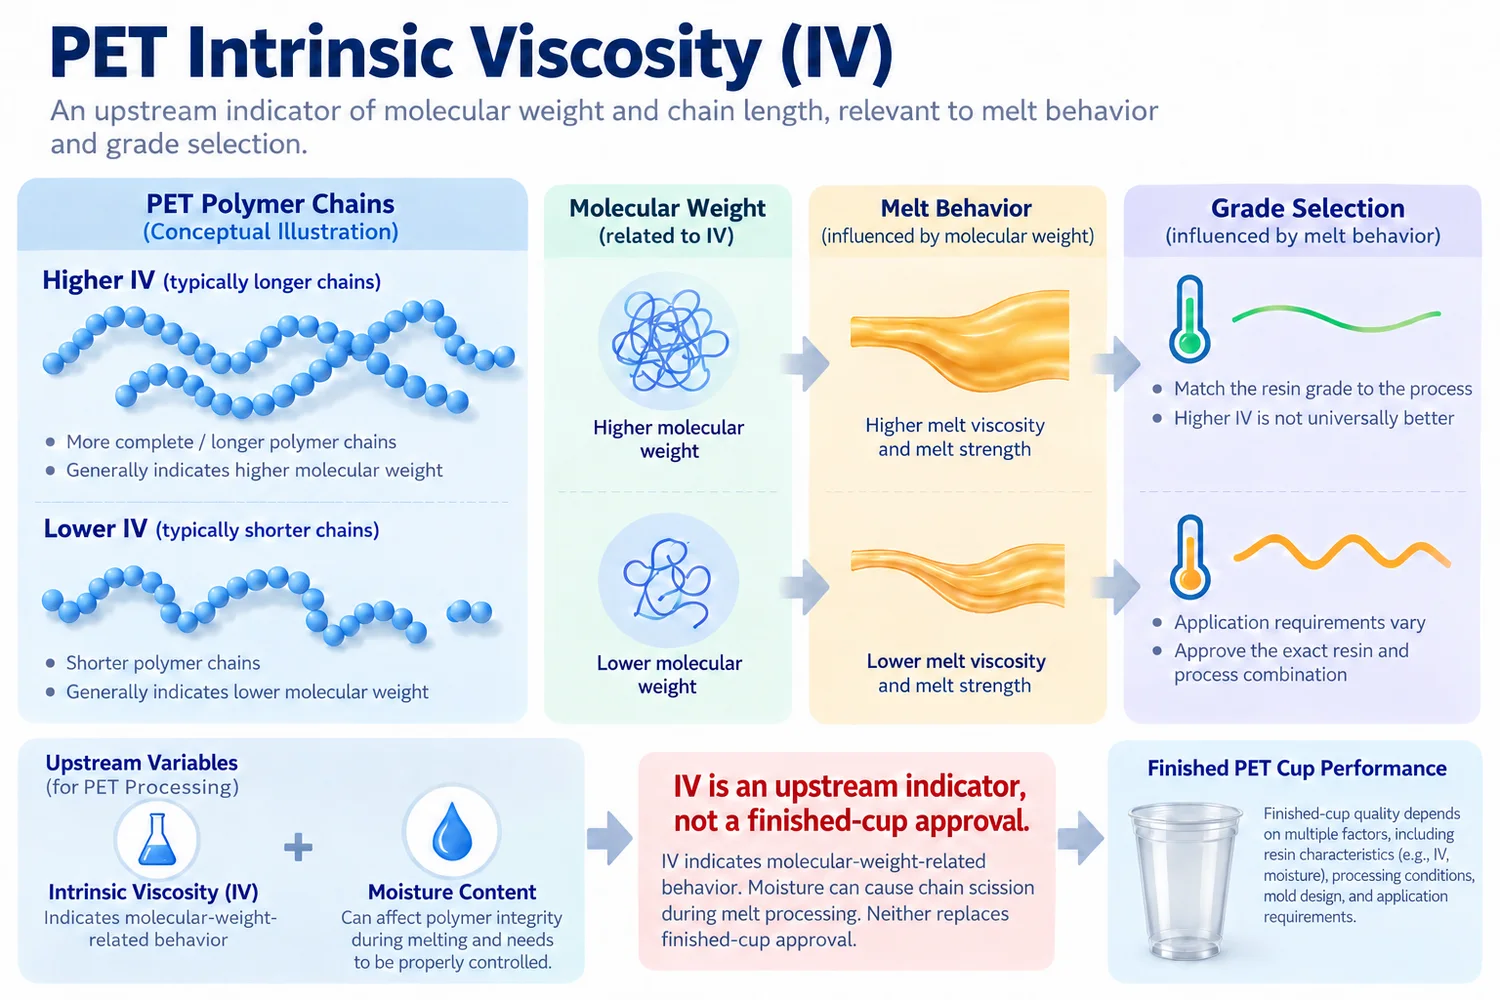
La viscosité intrinsèque, souvent abrégée en IV, est une propriété de résine utilisée comme indicateur indirect de la masse moléculaire et de la longueur des chaînes polymères de PET. Concrètement, l’IV aide à décrire le comportement de la résine lors de la transformation à l’état fondu et la quantité de structure moléculaire disponible pour soutenir les performances mécaniques requises.
Une IV plus élevée ne signifie pas automatiquement que le PET est « meilleur ». Les différentes applications utilisent des grades différents. Une résine optimisée pour les bouteilles sous pression peut, par exemple, présenter des exigences différentes de celles d’une résine destinée à l’extrusion de feuilles. La bonne question est de savoir si le grade de résine choisi convient au procédé de fabrication et au produit fini.
| Ce que l’IV peut aider à indiquer | Ce que l’IV ne prouve pas à elle seule |
|---|---|
| Niveau de masse moléculaire relative de la résine PET | Qu'un gobelet fini aura les dimensions correctes |
| Comportement à l'état fondu pertinent pour la transformation | Qu'un gobelet s'adaptera à un couvercle particulier |
| Si une dégradation moléculaire a pu se produire lors d'une comparaison dans des conditions contrôlées | Qu'un indice plus élevé est universellement meilleur pour chaque application du PET |
| Une variable de qualité de résine à surveiller avec d'autres propriétés | La clarté, la rigidité ou l'aspect du gobelet fini sans tenir compte de la transformation |
Pour l'acheteur de gobelets, l'IV se comprend donc mieux comme une variable de contrôle en amont. Il explique pourquoi la manutention des matières et le traitement thermique sont importants, mais il ne doit pas remplacer l'approbation du produit fini.
Pourquoi la résine PET doit être séchée avant le traitement à l'état fondu
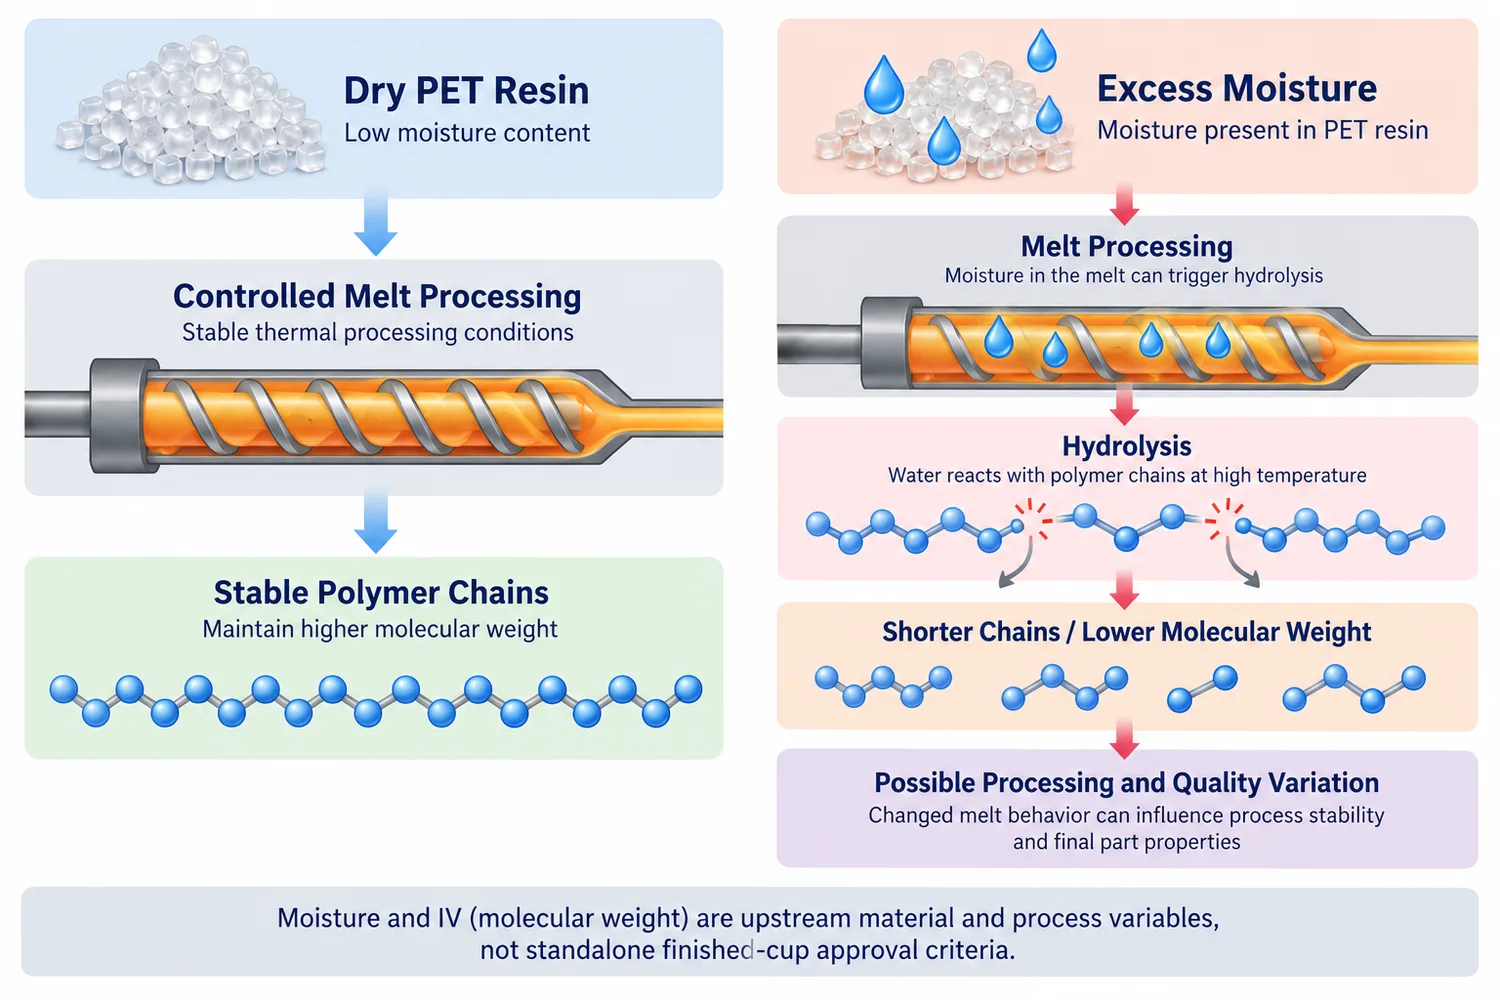
Le PET est sensible à l'humidité lors du traitement à l'état fondu. Si une humidité excessive est présente lorsque le polymère est chauffé jusqu'à l'état fondu, l'eau peut favoriser une scission hydrolytique des chaînes. En termes simples, les chaînes polymères sont raccourcies, la masse moléculaire diminue et la matière ne se comporte plus exactement comme la résine d'origine était censée le faire.
C'est pourquoi le séchage ne consiste pas simplement à éliminer l'eau visible des granulés. Les granulés PET peuvent absorber l'humidité de l'environnement ambiant même lorsqu'ils semblent parfaitement secs. La fabrication exige donc une préparation contrôlée de la matière avant l'extrusion.
Humidité excessive avant le traitement à l'état fondu → hydrolyse pendant le traitement → chaînes PET plus courtes → masse moléculaire / IV plus faible → comportement à l'état fondu modifié et régularité du produit fini potentiellement réduite.
Les conditions exactes de séchage dépendent de la qualité de résine, de l'équipement et du système de production. Un acheteur ne doit pas reprendre une température de séchage générique tirée d'un article en ligne pour l'inscrire dans un bon de commande de gobelets. Le fabricant doit respecter les exigences applicables en matière de résine et de traitement pour le système de production retenu.
Comment la dégradation liée à l'humidité peut-elle affecter la qualité des gobelets en PET ?
La dégradation moléculaire liée à l'humidité se produit en amont, mais l'acheteur n'en voit le résultat qu'une fois la matière transformée en feuille puis en gobelet. La relation est donc indirecte. Une modification de la masse moléculaire peut altérer la résistance à l'état fondu et le comportement au traitement, ce qui peut rendre plus difficile une extrusion et un formage réguliers de la feuille.
Les symptômes possibles en aval peuvent inclure une ténacité réduite, un comportement de formage instable ou une plus grande variabilité des pièces finies. Mais une règle de diagnostic importante doit rester claire :
La même logique s'applique aux autres réclamations qualité. Un problème de voile ne prouve pas automatiquement une « mauvaise résine », et une lèvre fragile ne prouve pas automatiquement un « faible IV ». Les défauts sur gobelets finis doivent être retracés à travers les enregistrements de feuille, de formage, de dimensions et de matière, plutôt que d'être attribués à une seule variable de résine sans preuve.
Pourquoi certains gobelets PET paraissent-ils voilés au lieu d'être parfaitement transparents ?
Le PET peut offrir une grande clarté optique, mais la transparence dépend de plus que le nom du polymère. Les emballages rigides transparents PET sont généralement associés à une structure transparente majoritairement amorphe, tandis qu'une cristallisation accrue peut diffuser la lumière et réduire la transparence.
Le voile peut aussi être influencé par la qualité de la feuille extrudée, l'historique thermique, le refroidissement, la contamination, les additifs, l'état de surface et la variabilité des matières recyclées. La question utile de contrôle qualité n'est donc pas simplement « s'agit-il de PET ? », mais « le gobelet fini répond-il à la norme d'aspect approuvée dans les mêmes conditions d'inspection ? »
| Problème d'aspect sur produit fini | Variables à examiner |
|---|---|
| Voile général | Cristallisation, état de la feuille, historique de refroidissement, contamination, mélange de matières et qualité de surface |
| Aspect jaune ou décoloré | Couleur de la résine, variation de la teneur en matière recyclée, contamination et historique thermique |
| Zones opaques localisées | Uniformité de la feuille, profil de chauffe, conditions de formage ou variation locale de la matière |
| Gobelet transparent mais qualité visuelle irrégulière d'un lot à l'autre | Lot de matière première, production de la feuille, spécification de teneur en matière recyclée, régularité du process et référence d'homologation |
Pour l'achat B2B, la limpidité doit donc être traitée comme un critère d'acceptation du produit fini. Si la présentation transparente du produit est importante pour le café glacé, les jus, les fruits, les desserts ou d'autres applications de restauration froide, validez un échantillon physique et utilisez-le comme référence visuelle pour la production en série.
Comment la cristallinité affecte-t-elle la limpidité du PET ?
Le PET est un polymère semi-cristallin, ce qui signifie que ses chaînes moléculaires peuvent exister dans des régions amorphes plus désordonnées et des régions cristallines plus ordonnées. Cette structure explique en partie la forte influence de l'historique de transformation sur l'aspect et les performances du PET.
Pour la feuille transparente et les gobelets, le process de fabrication doit préserver l'état optique requis tout en assurant une manutention et un formage stables. Si la cristallisation devient excessive dans une application transparente, la matière peut perdre l'aspect limpide comme le verre que les acheteurs attendent d'un emballage transparent en PET.
La cristallinité ne doit pas être interprétée comme « bonne » ou « mauvaise » en soi. Différentes applications PET utilisent délibérément des morphologies et des histoires thermiques différentes. Ce qui compte pour un gobelet de boisson froide, c'est que la résine sélectionnée, le procédé de feuille et les conditions de thermoformage produisent de manière constante la pièce finie transparente approuvée.
Comment la température, le temps de séjour et l'historique de transformation affectent-ils le PET ?
Le PET doit être fondu pour produire de la feuille, mais la transformation à l'état fondu crée également un défi de contrôle qualité : la matière doit recevoir suffisamment de chaleur pour être correctement transformée sans dégradation inutile due à une exposition thermique excessive, à l'humidité ou à un temps de séjour prolongé.
Les variables de procédé sont liées entre elles. La température ne peut pas être évaluée isolément. Le niveau d'humidité, le temps de séjour, le cisaillement, les conditions d'extrusion, le refroidissement de la feuille et les caractéristiques de la nuance de résine sélectionnée influencent tous le résultat.
Lorsque le contrôle du procédé est insuffisant
- La matière peut ne pas fondre ou ne pas s'écouler de manière constante.
- L'historique thermique peut varier d'un lot de production à l'autre.
- L'aspect et l'épaisseur de la feuille peuvent devenir moins constants.
- Le thermoformage en aval devient plus difficile à stabiliser.
Pourquoi une seule température n'est pas la solution
- Les différentes nuances PET sont conçues pour des procédés différents.
- L'équipement et le débit modifient l'historique thermique réel.
- Le temps de séjour modifie l'effet de la température.
- L'humidité peut accélérer la dégradation moléculaire lors de la fusion.
C'est une autre raison pour laquelle les acheteurs ne devraient généralement pas fixer eux-mêmes une valeur de température d'extrusion. L'exigence utile sur le plan commercial est que la production donne un gobelet fini homogène conforme à la spécification approuvée.
Qu'est-ce que la feuille APET et pourquoi est-elle pertinente pour les gobelets transparents ?
Dans l'emballage rigide, APET désigne généralement le PET amorphe utilisé dans les feuilles transparentes et les emballages thermomoulés. Ce terme décrit la forme physique et la morphologie pertinentes pour l'emballage rigide transparent ; il n'indique pas que le matériau est vierge ou recyclé.
Cette distinction est importante car les acheteurs comparent parfois « APET » et « rPET » comme s'il s'agissait de catégories de matériaux opposées. Ce ne sont pas les mêmes types de classification :
| Terme | Ce que cela décrit | Implication pour l'acheteur |
|---|---|---|
| APET | Forme amorphe PET couramment associée aux feuilles rigides transparentes / aux emballages thermoformés | Pertinent pour la transparence et le comportement au thermoformage |
| PET vierge | Matière première issue de résine PET nouvellement produite plutôt que de contenu recyclé PET | Définit l'origine de la matière, et non si la feuille finale est amorphe |
| rPET | PET contenant de la matière première recyclée | Exige une maîtrise du taux de contenu recyclé, de la qualité, de l'aspect et des exigences applicables en matière de contact alimentaire |
Un gobelet thermoformé peut donc faire appel à une feuille APET, tandis que sa stratégie d'approvisionnement en matière première peut reposer sur de la matière vierge PET, de la matière recyclée PET ou une combinaison approuvée, selon le produit exact et les exigences du marché de destination.
Matière vierge PET et rPET : quels changements pour les gobelets thermoformés ?
Matière vierge PET et matière recyclée PET appartiennent à la même famille de polymères, mais la matière première recyclée introduit des questions supplémentaires d'approvisionnement et de maîtrise des procédés. Le pourcentage de contenu recyclé, la qualité de purification, la maîtrise de la contamination, la couleur, la viscosité intrinsèque et l'aptitude au contact alimentaire peuvent tous influencer la façon dont un programme rPET est spécifié.
Pour l'acheteur de gobelets finis, la question clé n'est pas de savoir si le rPET est intrinsèquement « bon » ou « mauvais ». Il s'agit de savoir si l'exigence de contenu recyclé est clairement définie et si le gobelet obtenu respecte de manière constante la spécification approuvée en termes d'aspect, de caractéristiques mécaniques et de dimensions.
En pratique, l'augmentation du contenu recyclé peut nécessiter un contrôle plus strict de la régularité de la matière et des attentes en matière de couleur. Les acheteurs ne doivent pas présumer que toutes les matières premières rPET donnent le même résultat optique, ni qu'une allégation générale de contenu recyclé prouve automatiquement l'aptitude au contact alimentaire pour chaque marché de destination.
De la résine PET à la feuille transparente
Avant thermoformage de démarrer, la résine doit être transformée en une feuille contrôlée. Cette étape intermédiaire est essentielle, car la machine de formage ne peut travailler qu'avec la feuille qu'elle reçoit.
- Sélection et préparation de la matière : Le programme de résine est sélectionné pour l'application d'emballage requise et préparé pour la transformation.
- Contrôle de l'humidité : La matière est séchée et manipulée de manière à la protéger d'une dégradation liée à l'humidité pendant la fusion.
- Fusion et extrusion : PET est fondu et extrudé en une feuille continue.
- Contrôle de l'épaisseur et de la surface : La feuille doit présenter une régularité d'épaisseur et un aspect adaptés à la géométrie du gobelet visé.
- Refroidissement et enroulement / alimentation : L'historique thermique est maîtrisé afin que la feuille reste apte au thermoformage ultérieur.
Une usine de gobelets peut recevoir ou produire une résine conforme à une spécification matière et néanmoins fabriquer un gobelet médiocre si la maîtrise de la feuille est insuffisante. À l'inverse, une production de feuille stable aide le processus de formage à reproduire la géométrie de gobelet approuvée d'un cycle à l'autre.
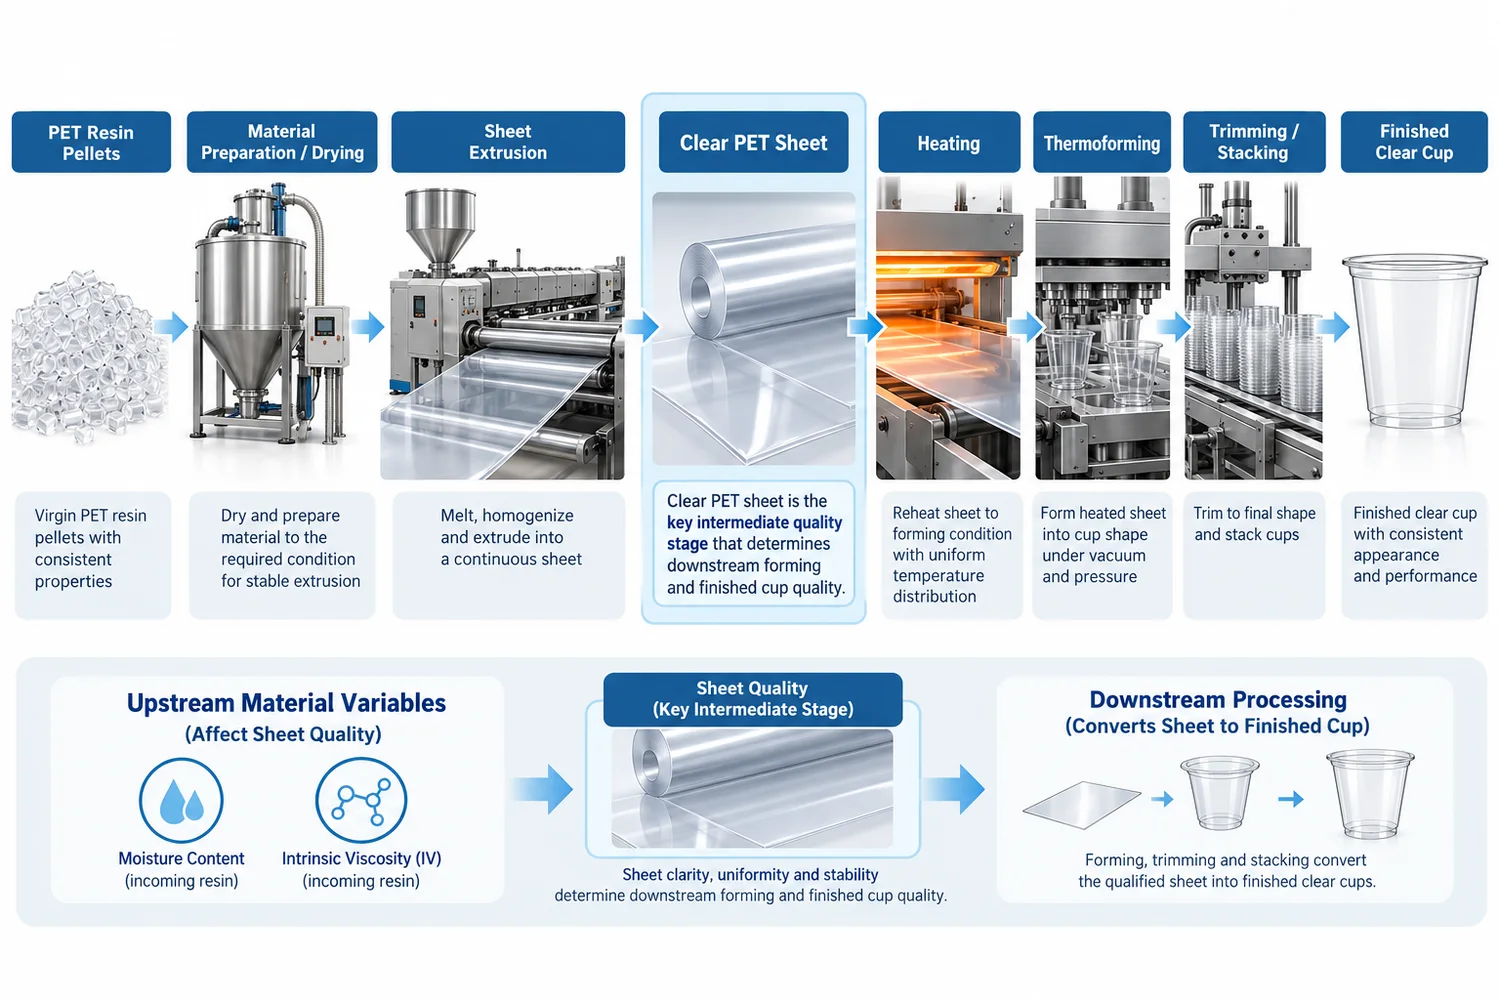
De la feuille PET au gobelet fini
Le thermoformage réchauffe à nouveau la feuille et la forme selon la géométrie du gobelet. À cette étape, la matière est répartie dans la paroi latérale, le fond et le bord. Même lorsque la résine est correcte, la régularité du formage détermine encore si le gobelet présente les dimensions, la répartition des parois et l'interface de couvercle prévues.
L'acheteur ne perçoit donc la qualité de la résine qu'à travers le produit fini. Un certificat de résine ne peut pas prouver que le gobelet a le bon diamètre supérieur. Une spécification de feuille ne peut pas prouver que le couvercle s'enclenche correctement. Ce sont des questions relatives à la pièce finie.
| Observation du gobelet fini | Variables amont possibles à examiner |
|---|---|
| Aspect trouble | Résine / mélange, cristallisation, qualité de la feuille, refroidissement, contamination, historique thermique |
| Gobelet jaune ou décoloré | Couleur de la matière, variation du taux de recyclé, contamination, historique thermique |
| Fissuration par fragilité | Dégradation moléculaire, répartition de la paroi, amincissement excessif, dommages au découpage, qualité de la matière |
| Épaisseur de paroi irrégulière | Épaisseur de la feuille, répartition du chauffage, comportement au formage, géométrie du gobelet |
| Bord faible ou déformé | Répartition de la matière, formage, découpage et contrôle dimensionnel |
| Variation de l'ajustement du couvercle | Géométrie du rebord, reproductibilité dimensionnelle, compatibilité gobelet/couvercle et régularité de formage |
Que peut révéler un COA de résine PET à un fabricant ?
Un certificat d'analyse ou une fiche de spécification de résine peut inclure des propriétés telles que la viscosité intrinsèque, l'humidité, la couleur, l'acétaldéhyde, le comportement à la fusion ou d'autres contrôles propres à la nuance. La liste exacte dépend du fournisseur de résine et de la nuance.
Ces documents sont utiles pour le contrôle des matières entrantes, car ils aident à établir si le lot de résine fourni respecte la spécification amont convenue. Ils ne remplacent pas le contrôle des gobelets finis.
COA de résine → confirme les propriétés sélectionnées de la résine amont.
Contrôle qualité des gobelets finis → confirme l'aspect, le poids, les dimensions, la géométrie du rebord, l'ajustement du couvercle et les autres exigences approuvées du gobelet.
Cette distinction est importante dans les réclamations B2B. Un document de résine ne doit pas être présenté comme la preuve que chaque gobelet fini satisfait automatiquement à toutes les exigences dimensionnelles, mécaniques, de contact alimentaire ou du marché de destination. La portée de chaque document doit correspondre à l'allégation formulée.
Que doivent réellement préciser les acheteurs de gobelets PET ?
Pour la plupart des importateurs, distributeurs, marques de boissons et acheteurs de la restauration hors foyer, inscrire une cible d'indice de viscosité de la résine dans le bon de commande crée de la complexité sans résoudre le véritable problème d'achat. L'acheteur a généralement besoin d'un système de gobelets reproductible, et non d'une recette de transformation des polymères.
Un cahier des charges pratique pour le gobelet fini doit se concentrer sur ce qui doit rester constant depuis l'approbation jusqu'à la production en série :
- Matériau : Confirmer le PET ainsi que toute exigence convenue en matière de contenu vierge / recyclé.
- Application : Confirmer que le gobelet est destiné à l'usage requis en restauration hors foyer pour les aliments froids.
- Capacité nominale : Indiquer la taille oz / mL requise.
- Dimensions : Confirmer le diamètre supérieur, le diamètre inférieur, la hauteur et les autres dimensions du plan le cas échéant.
- Géométrie du rebord : Valider le rebord qui s'interface avec le système de couvercle sélectionné.
- Compatibilité du couvercle : Valider physiquement la combinaison exacte gobelet-couvercle.
- Poids du gobelet: Utiliser la spécification produit convenue ou la référence approuvée plutôt que de supposer que tous les gobelets d'une même capacité pèsent le même poids.
- Clarté et aspect : Établir une référence visuelle acceptable pour la transparence, la couleur et les défauts visibles.
- Rigidité / manutention : Confirmez que le gobelet fini répond aux exigences pour le remplissage, la manutention, l'empilage et le service.
- Échantillon approuvé : Conservez une référence d'approbation physique ou documentée et contrôlée pour les commandes en gros et les commandes répétées.
Pour une présélection de produits, comparez les gamme de gobelets 12 oz PET et le gamme de gobelets 16 oz PETpuis confirmez le variant exact, le rebord et le couvercle au lieu de considérer la capacité comme une spécification complète.
Pour l'approbation de la taille et du rebord, voir la Guide des tailles de gobelets PETPour l'inspection des expéditions, utilisez le Guide de contrôle qualité des gobelets en plastiqueSi la commande est encore au stade de l'approbation, le Guide d'homologation des échantillons de gobelets en plastique explique comment établir une référence exploitable avant la production en série.
Une meilleure façon d'aborder la qualité du gobelet PET
Le modèle de qualité utile n'est pas « une bonne résine donne un bon gobelet ». Chaque étape doit préserver la qualité de l'étape précédente tout en ajoutant son propre contrôle.
Contrôle des matières en amont
La qualité de résine, l'IV, l'humidité, la couleur et les autres spécifications du fournisseur aident à déterminer si la matière est adaptée et suffisamment stable pour le procédé de transformation retenu.
Contrôle de la qualité des feuilles
L'extrusion de feuilles transforme la résine en la matière qui entrera réellement dans le processus de thermoformage. L'épaisseur, l'aspect et l'historique thermique comptent.
Contrôle du thermoformage
Le chauffage et le formage déterminent la répartition de la matière dans la paroi latérale, le fond et le bord, ainsi que la stabilité des dimensions.
Validation des gobelets finis
La décision finale de l'acheteur doit se fonder sur le gobelet validé : aspect, poids, dimensions, bord, ajustement du couvercle, manutention et emballage.
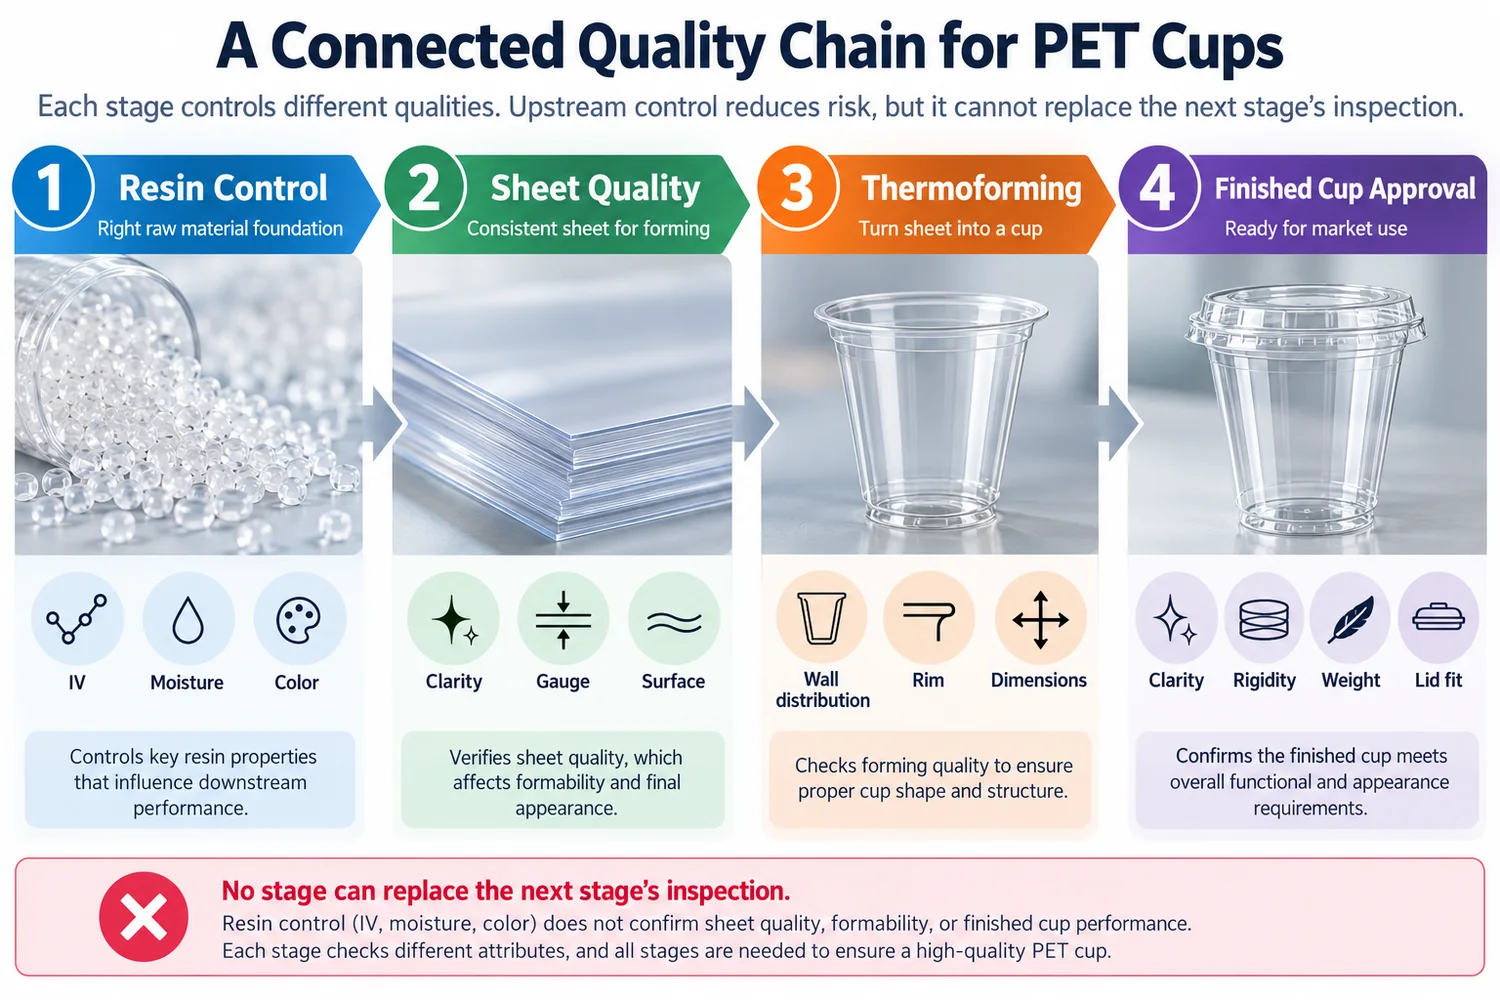
Liste de contrôle acheteur : connaissances sur la résine PET sans sur-spécifier le gobelet
- Le produit est-il clairement spécifié comme PET et non comme un autre polymère ?
- Une exigence de contenu vierge / recyclé est-elle rédigée séparément de la terminologie de feuille APET ?
- Le fournisseur a-t-il confirmé que la qualité de matière convient au processus réel de feuille / thermoformage ?
- Le contrôle de l'humidité est-il traité comme une exigence de fabrication avant la fusion de PET ?
- La clarté et la couleur sont-elles évaluées sur le gobelet fini plutôt que déduites uniquement du nom de la résine ?
- Les réclamations concernant la fragilité, le voile ou la faiblesse du rebord sont-elles traitées comme des problèmes multivariables plutôt qu'attribuées automatiquement à une seule propriété ?
- Le poids et les dimensions du gobelet fini sont-ils contrôlés par rapport à la spécification approuvée ?
- La géométrie du rebord est-elle vérifiée avec la série de couvercles exacte ?
- Un échantillon approuvé physique ou documenté est-il conservé pour la comparaison des lots de production et des commandes récurrentes ?
- Les documents relatifs à la résine sont-ils conservés séparément des preuves de conformité du produit fini et du marché de destination ?
Recommandation finale
La science des résines PET est importante car le gobelet fini commence par les chaînes de polymères, la maîtrise de l'humidité et le comportement lors de la transformation. La viscosité intrinsèque aide à décrire un comportement lié à la masse moléculaire ; l'humidité peut provoquer une dégradation hydrolytique lors de la transformation à l'état fondu ; la cristallinité et l'historique thermique influencent la transparence ; et la qualité de la feuille détermine ce dont le procédé de thermoformage dispose pour travailler.
Mais un acheteur de gobelets n'a pas besoin de devenir ingénieur en procédés de résines pour acheter correctement. La frontière pratique des achats est simple : le fabricant maîtrise les variables en amont relatives aux matériaux et au procédé ; l'acheteur approuve le produit fini que ces contrôles doivent produire de manière constante.
Pour un approvisionnement en gros, verrouillez l'exigence matière PET, l'exigence de contenu recyclé le cas échéant, la norme de transparence, le poids du gobelet, les dimensions, la géométrie du rebord, l'appairage du couvercle et l'échantillon approuvé. Si un problème de qualité survient ultérieurement, remontez la traçabilité à travers les enregistrements du gobelet fini, du thermoformage, de la feuille et de la résine au lieu de supposer qu'un seul chiffre technique explique le défaut.
Pour examiner un cahier des charges de commande en gros, contactez le Bioleader Cups en précisant l'application prévue, la taille du gobelet, l'exigence matière et les besoins d'approbation d'échantillon.
Questions fréquentes
Qu'est-ce que la viscosité intrinsèque (IV) de PET ?
La viscosité intrinsèque est une propriété de la matière utilisée comme indicateur indirect de la masse moléculaire et de la longueur des chaînes polymères de PET. Elle aide les fabricants à comprendre le comportement en transformation et la régularité de la résine, mais elle ne prouve pas à elle seule que le gobelet fini présente la transparence, la résistance, les dimensions ou l'ajustement du couvercle corrects.
Pourquoi la résine PET doit-elle être séchée avant la transformation ?
PET est sensible à l'humidité lors de la mise en œuvre à l'état fondu. Une humidité excessive peut favoriser l'hydrolyse, raccourcir les chaînes polymères et réduire la masse moléculaire. Une préparation appropriée de la matière aide à protéger la résine contre la dégradation liée à l'humidité avant l'extrusion de feuilles ou d'autres étapes de mise en œuvre à l'état fondu.
Pourquoi un gobelet PET peut-il paraître trouble ?
Le trouble peut être associé à la cristallisation, à la qualité de la feuille, au refroidissement et à l'historique thermique, à la contamination, aux additifs, à l'état de surface ou à une variation du mélange de matières. Un gobelet trouble doit donc être analysé en tenant compte des variables liées à la résine, à la feuille et au formage, plutôt que d'être automatiquement attribué à une seule cause.
L'APET est-il identique au PET vierge ou au rPET ?
Non. L'APET désigne généralement la forme amorphe du PET utilisée pour les feuilles rigides transparentes et les emballages thermoformés. Le PET vierge et le rPET décrivent l'origine de la matière première. Un produit thermoformé transparent PET peut donc impliquer une feuille APET tout en recourant à une stratégie de matière première vierge, recyclée ou mixte approuvée.
Un acheteur de gobelets PET doit-il préciser l'IV de la résine dans le bon de commande ?
En général, non, sauf si l'acheteur dispose d'une raison technique validée et d'une spécification de résine convenue. La plupart des acheteurs de gobelets obtiennent un meilleur contrôle en approuvant la matière du gobelet fini, la teneur en matière recyclée le cas échéant, la transparence, le poids, les dimensions, la géométrie du rebord, l'ajustement du couvercle et un échantillon de référence physique.