Quick Summary
- Качество прозрачного стакана PET закладывается на предыдущих этапах: марка смолы, контроль влажности и переработка листа. Однако большинству покупателей стаканов не нужно самостоятельно указывать IV смолы. Практический ориентир при закупке — стабильная прозрачность готового стакана, жёсткость, вес, размеры, геометрия кромки и посадка крышки относительно утверждённого эталона.
Прозрачный стакан PET не становится прозрачным, жёстким и геометрически стабильным только потому, что сырьё маркировано «PET». Готовый стакан — результат цепочки решений на предыдущих этапах: марки смолы, молекулярной массы, характеристической вязкости, контроля влажности, термической истории, качества листа, термоформования и контроля размеров.
Это различие важно, поскольку PET применяется во многих отраслях. Производство бутылок, плёнки, волокна, листа и инженерные применения не обязательно используют одну и ту же марку смолы или одинаковое технологическое окно. Технический номер из паспорта бутылочной смолы не должен автоматически становиться спецификацией для термоформованного стакана.
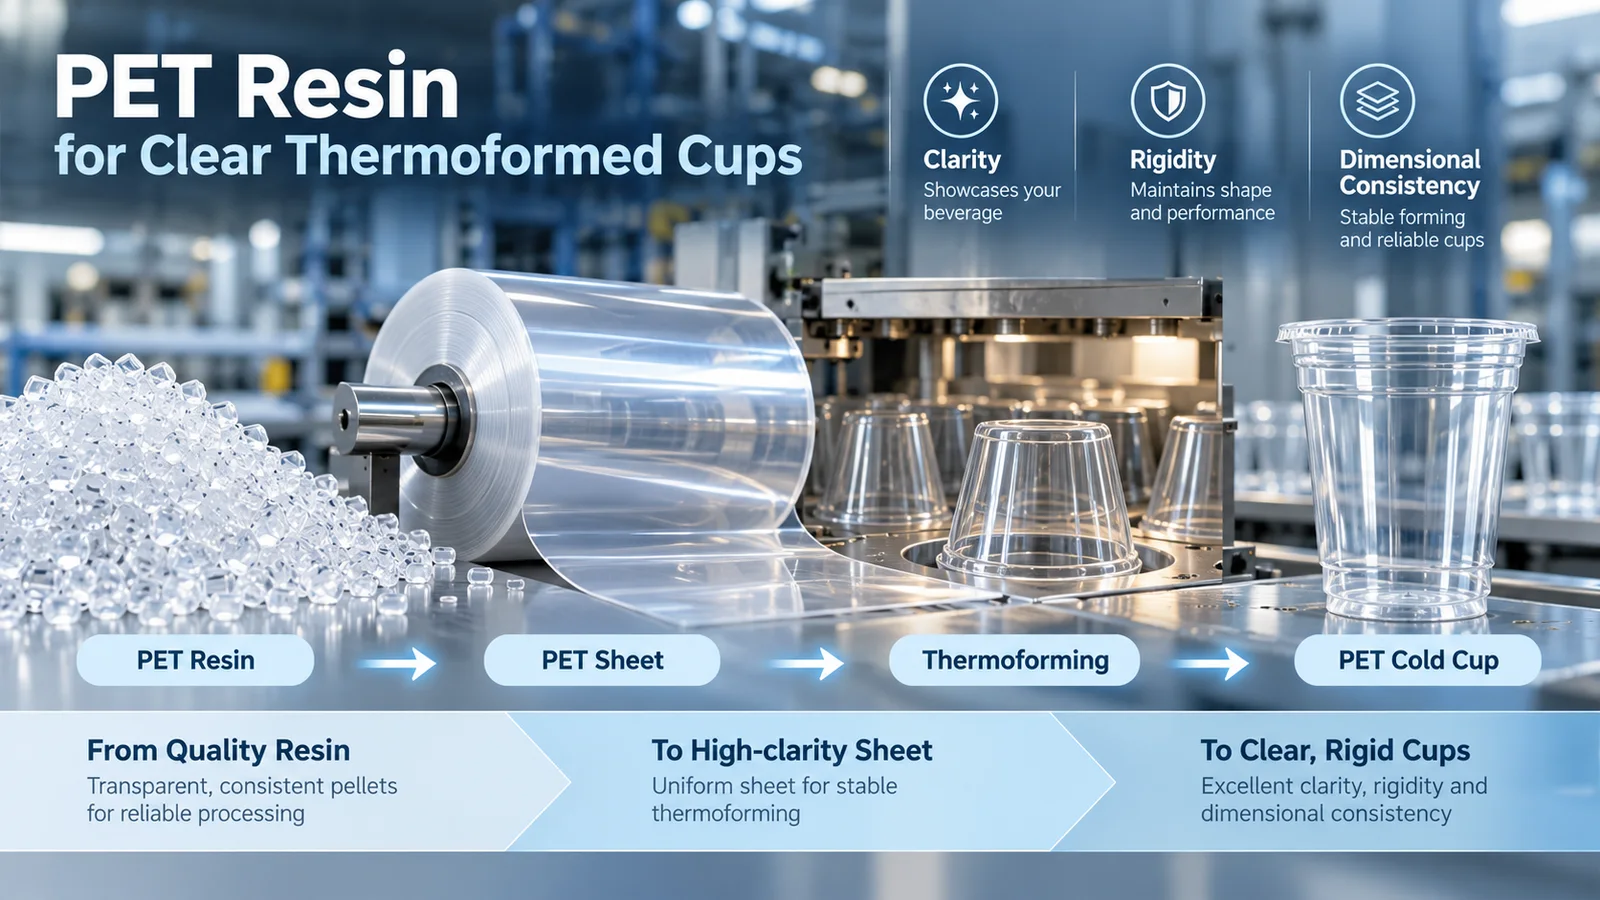
Для прозрачных одноразовых стаканов соответствующая производственная цепочка уже: PET смола → подготовка материала → экструзия листа → прозрачный лист PET → термоформование → обрезка и укладка в стопки → контроль готовых стаканов. Понимание этой цепочки помогает закупщикам задавать более точные вопросы о качестве, не превращая запрос цен на стаканы в спецификацию на закупку смолы.
Для каких прозрачных термоформованных стаканов используется смола PET?
PET, или полиэтилентерефталат, — это термопластичный полиэфир, применяемый в производстве бутылок, жёсткой упаковки, плёнок, волокон и других изделий. Коммерческий PET поставляется в различных марках, поскольку разные производственные процессы требуют разного сочетания поведения расплава, молекулярной массы, кристаллизационного поведения, цвета и эксплуатационных характеристик.
Для прозрачного термоформованного стакана смола должна прежде всего обеспечивать стабильное производство листа. Затем этот лист должен предсказуемо нагреваться и формоваться в пресс-форме для стакана, сохраняя требуемую прозрачность, распределение толщины стенки, геометрию кромки и размерную стабильность.
Именно поэтому формулировка «PET пищевого класса» сама по себе не является полной производственной спецификацией. Пригодность для контакта с пищевыми продуктами отвечает лишь одному требованию. Она сама по себе не определяет, подходит ли смола для конкретного процесса экструзии листа и термоформования.
Для закупщиков, которые решают, является ли PET подходящим материалом для готового стакана, а не изучают саму смолу, категория стаканов PET а также PET vs PP: научное сравнение являются более прямыми отправными точками.
Что означает внутренняя вязкость (IV) PET?
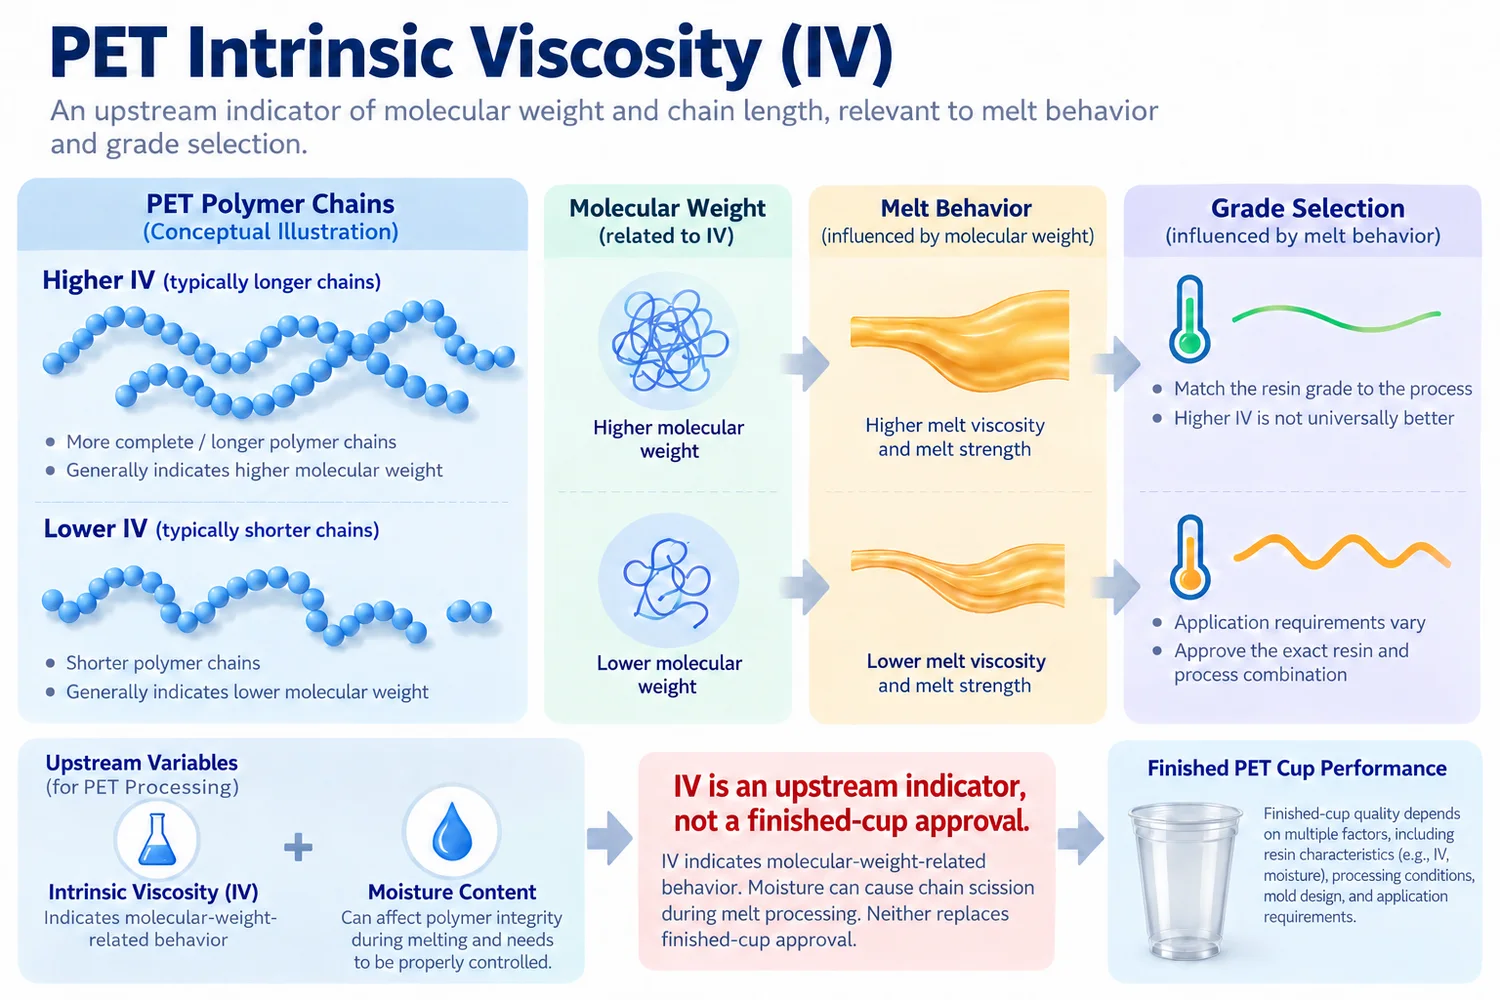
Внутренняя вязкость, обычно сокращаемая до IV, — это свойство смолы, используемое как косвенный показатель молекулярной массы PET и длины полимерных цепей. На практике IV помогает описать, как смола ведет себя при переработке в расплаве и сколько молекулярной структуры доступно для обеспечения требуемых механических характеристик.
Более высокая IV не означает автоматически, что «PET лучше». Разные области применения используют разные марки. Смола, оптимизированная для бутылок под давлением, например, может иметь иные требования, чем смола, предназначенная для экструзии листов. Полезный вопрос — подходит ли выбранная марка смолы для производственного процесса и готового изделия.
| Что может помочь определить IV | Что IV само по себе не доказывает |
|---|---|
| Относительный уровень молекулярной массы смолы PET | То, что готовый стакан будет иметь правильные размеры |
| Поведение при плавлении, важное для переработки | То, что стакан подойдёт к конкретной крышке |
| Мог ли произойти молекулярный распад при сравнении в контролируемых условиях | То, что более высокое значение универсально лучше для любого применения PET |
| Одна из переменных качества смолы, которую контролируют наряду с другими свойствами | Прозрачность, жёсткость или внешний вид готового стакана без учёта переработки |
Поэтому для покупателя стаканов IV лучше всего понимать как переменную входного контроля. Здесь объясняется, почему важны обращение с материалом и термическая обработка, но это не должно заменять утверждение готовой продукции.
Почему смолу PET необходимо сушить перед переработкой в расплаве
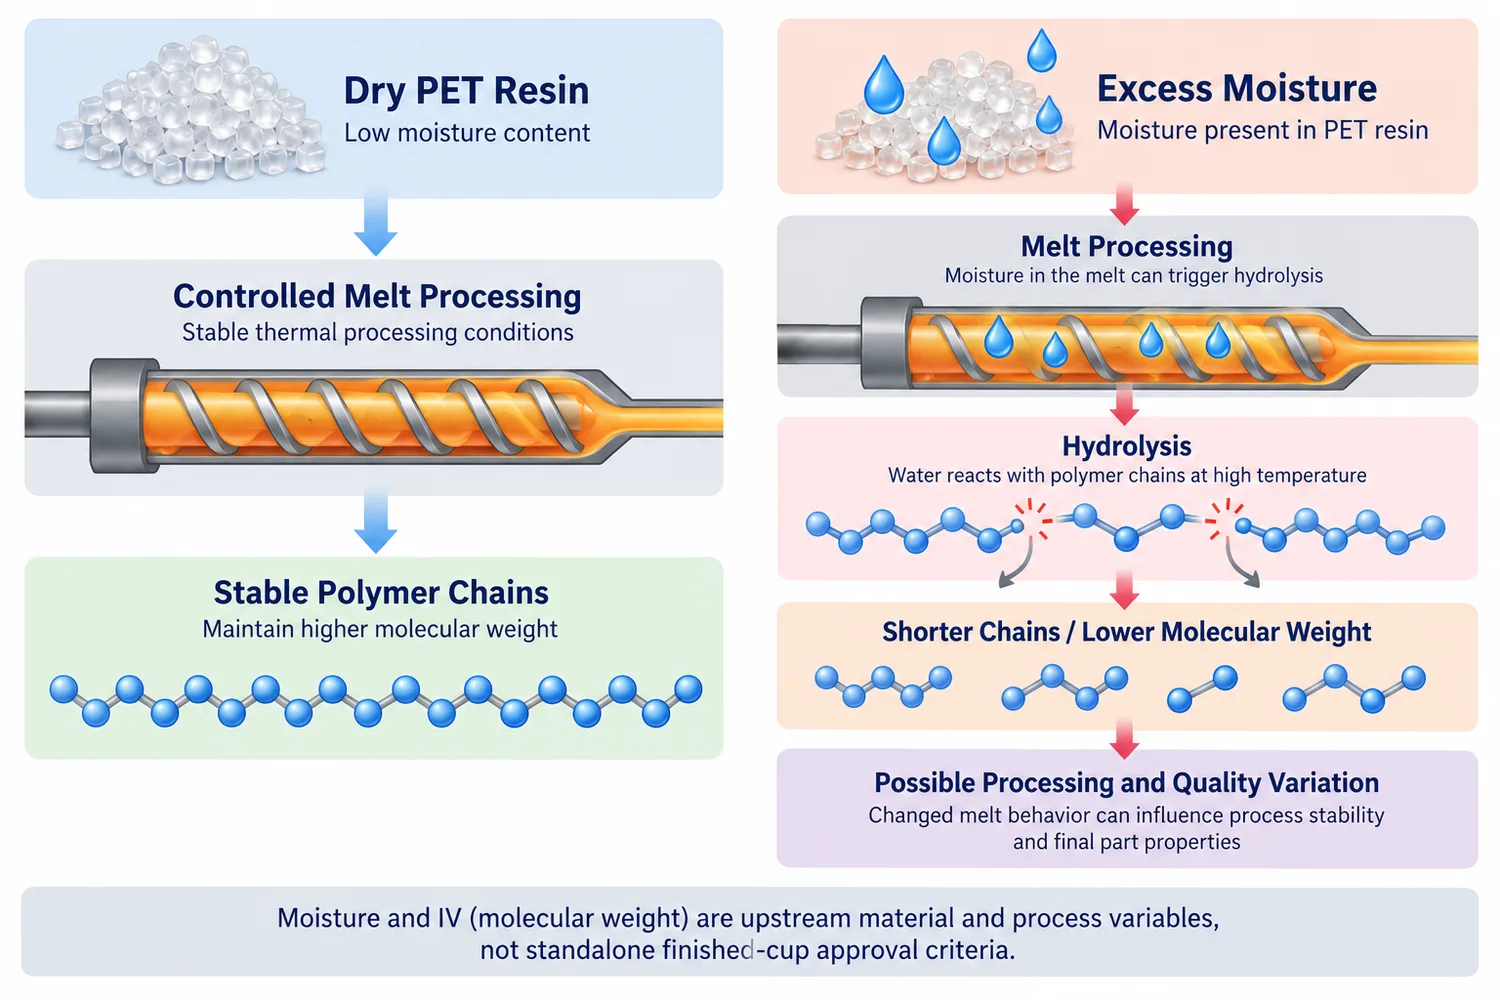
PET чувствительна к влаге при переработке в расплаве. Если при нагреве полимера до расплавленного состояния присутствует избыточная влага, вода может способствовать гидролитическому разрыву цепей. Проще говоря, полимерные цепи укорачиваются, молекулярная масса снижается, и материал перестаёт вести себя именно так, как предполагалось для исходной смолы.
Именно поэтому сушка — это не просто удаление видимой воды с гранул. Гранулы PET могут поглощать влагу из окружающей среды, даже когда выглядят полностью сухими. Поэтому производство требует контролируемой подготовки материала перед экструзией.
Избыточная влага перед переработкой в расплаве → гидролиз в процессе переработки → укорочение цепей PET → снижение молекулярной массы / IV → изменение поведения расплава и потенциально снижение стабильности готовой продукции.
Точные условия сушки зависят от марки смолы, оборудования и производственной системы. Покупателю не следует брать типовую температуру сушки из статьи в интернете и вписывать её в заказ на поставку стаканов. Производитель должен соблюдать применимые требования к смоле и переработке для выбранной производственной системы.
Как деградация, связанная с влагой, может повлиять на качество стаканов из PET?
Молекулярная деградация, связанная с влагой, происходит на предыдущих этапах, но покупатель видит результат только после того, как материал превратился в лист, а затем в стакан. Поэтому связь здесь косвенная. Изменение молекулярной массы может повлиять на прочность расплава и поведение при переработке, что может затруднить стабильную экструзию и формование листа.
Возможные последующие симптомы могут включать снижение ударной вязкости, нестабильное поведение при формовании или больший разброс параметров готовых изделий. Но одно важное диагностическое правило следует чётко соблюдать:
Та же логика применима и к другим жалобам на качество. Проблема с мутностью не доказывает автоматически «плохую смолу», а слабый борт не доказывает автоматически «низкий IV». Дефекты готового стакана следует отслеживать по записям о листе, формовании, размерах и материале, а не приписывать одному показателю смолы без доказательств.
Почему некоторые стаканы PET выглядят мутными, а не кристально прозрачными?
PET может обеспечивать высокую оптическую прозрачность, но прозрачность зависит не только от названия полимера. Прозрачная жёсткая упаковка 880001771772010 обычно связана с преимущественно аморфной прозрачной структурой, тогда как повышенная кристаллизация может рассеивать свет и снижать прозрачность (PET).
На мутность также могут влиять качество экструдированного листа, термическая история, охлаждение, загрязнения, добавки, состояние поверхности и вариативность вторичного материала. Это означает, что практический вопрос контроля качества — не просто «Это PET?», а «Соответствует ли готовый стакан утверждённому стандарту внешнего вида при одинаковых условиях контроля?».
| Проблема внешнего вида готовой продукции | Параметры для проверки |
|---|---|
| Общая мутность | Кристаллизация, состояние листа, история охлаждения, загрязнения, состав смеси материала и качество поверхности |
| Желтоватый или неестественный оттенок | Цвет смолы, колебания содержания вторичного сырья, загрязнения и термическая история |
| Локальные мутные зоны | Однородность листа, режим нагрева, условия формования или локальные различия материала |
| Прозрачный стакан, но нестабильное визуальное качество между партиями | Партия сырья, производство листа, спецификация вторичного сырья, стабильность процесса и эталонный образец для утверждения |
Поэтому при закупке B2B прозрачность следует рассматривать как критерий приемки готовой продукции. Если прозрачный вид продукта важен для кофе со льдом, сока, фруктов, десертов или других холодных блюд в сфере общественного питания, утвердите физический образец и используйте его как визуальный эталон для серийного производства.
Как степень кристалличности влияет на прозрачность PET?
PET — полукристаллический полимер, то есть его молекулярные цепи могут находиться как в более неупорядоченных аморфных, так и в более упорядоченных кристаллических областях. Именно поэтому технологическая история оказывает столь сильное влияние на внешний вид и характеристики PET.
Для прозрачного листа и стаканов в процессе производства необходимо сохранить требуемое оптическое состояние, одновременно обеспечивая стабильность обработки и формования. Если кристаллизация в прозрачном применении становится чрезмерной, материал может утратить прозрачность, как у стекла, которую покупатели ожидают от прозрачной упаковки PET.
Кристалличность сама по себе не должна восприниматься как «хорошо» или «плохо». В различных применениях PET намеренно используются разные морфология и термическая история. Для стакана под холодные напитки важно, чтобы выбранная смола, процесс производства листа и условия термоформования стабильно обеспечивали получение одобренной прозрачной готовой детали.
Как температура, время пребывания и технологическая история влияют на PET?
Для производства листа PET необходимо расплавить, но переработка расплава также создает задачу контроля качества: материал должен получить достаточно тепла для правильной переработки без излишней деградации от чрезмерного теплового воздействия, влаги или продолжительного времени пребывания.
Технологические переменные взаимосвязаны. Температуру нельзя оценивать в отрыве от остальных параметров. На результат влияют уровень влажности, время пребывания, сдвиговые нагрузки, условия экструзии, охлаждение листа и характеристики выбранной марки смолы.
Когда контроль процесса слаб
- Материал может плавиться или течь нестабильно.
- Термическая история может различаться от партии к партии.
- Внешний вид и толщина листа могут стать менее стабильными.
- Последующее термоформование становится труднее стабилизировать.
Почему одной температуры недостаточно
- Разные марки PET предназначены для разных процессов.
- Оборудование и производительность изменяют фактическую термическую историю.
- Время пребывания изменяет эффект температуры.
- Влага может ускорять молекулярную деградацию при переработке расплава.
Это ещё одна причина, по которой покупателям обычно не стоит самостоятельно указывать числовое значение температуры экструзии. Коммерчески полезное требование состоит в том, чтобы производство обеспечивало стабильный готовый стакан в соответствии с утверждённой спецификацией.
Что такое лист APET и почему это важно для прозрачных стаканов?
В жёсткой упаковке APET обычно обозначает аморфный PET, используемый в прозрачном листе и термоформованной упаковке. Термин описывает физическую форму и морфологию, relevant для прозрачной жёсткой упаковки; это не утверждение о том, что материал является первичным или переработанным.
Это различие важно, потому что покупатели иногда сравнивают «APET» с «rPET», как будто это противоположные категории материалов. Это не один и тот же тип классификации:
| Термин | Что описывает | Значение для покупателя |
|---|---|---|
| APET | Аморфная форма PET, обычно связанная с прозрачным жёстким листом / термоформованной упаковкой | Относится к прозрачности и поведению при термоформовании |
| Первичный PET | Сырьё из вновь произведённой смолы PET, а не из вторичного содержимого PET | Определяет происхождение материала, а не то, является ли конечный лист аморфным |
| rPET | PET с содержанием вторичного сырья | Требует контроля доли вторичного сырья, качества, внешнего вида и применимых требований к контакту с пищевыми продуктами |
Таким образом, термоформованный стакан может изготавливаться из листа APET, при этом сырьевая стратегия может предусматривать первичный PET, вторичный PET или одобренную комбинацию — в зависимости от конкретного продукта и требований целевого рынка.
Первичный PET и rPET: что меняется для термоформованных стаканов?
Первичный PET и вторичный PET относятся к одному семейству полимеров, но вторичное сырье добавляет дополнительные вопросы по sourcing и контролю процесса. Процент содержания вторичного сырья, качество очистки, контроль загрязнений, цвет, характеристическая вязкость и пригодность для контакта с пищевыми продуктами — все это может влиять на то, как специфицируется программа rPET.
Для покупателя готовых стаканов ключевой вопрос не в том, является ли rPET по своей природе «хорошим» или «плохим». Важно, четко ли определено требование к содержанию вторичного сырья и стабильно ли итоговый стакан соответствует утвержденным требованиям к внешнему виду, механическим и размерным характеристикам.
На практике увеличение доли вторичного сырья может потребовать более строгого контроля однородности материала и ожиданий по цвету. Покупателям не следует предполагать, что любое вторичное сырье rPET дает одинаковый оптический результат или что общее заявление о содержании вторичного сырья автоматически подтверждает пригодность для контакта с пищевыми продуктами на каждом целевом рынке.
От смолы PET к прозрачному листу
До начала термоформование смола должна превратиться в контролируемый лист. Этот промежуточный этап критически важен, поскольку формовочная машина может работать только с тем листом, который получает.
- Выбор и подготовка материала: Программа смолы подбирается под требуемое применение упаковки и подготавливается к переработке.
- Контроль влажности: Материал высушивается и обрабатывается так, чтобы защитить его от деградации, связанной с влагой, при плавлении.
- Плавление и экструзия: PET расплавляется и экструдируется в непрерывный лист.
- Контроль толщины и поверхности: Лист должен иметь соответствующую равномерность толщины и внешний вид для целевой геометрии стакана.
- Охлаждение и намотка / подача: Термическая история контролируется, чтобы лист оставался пригодным для последующей термоформовки.
Завод по производству стаканов может получить или изготовить смолу, соответствующую спецификации материала, и всё равно выпустить некачественный стакан, если контроль листа слабый. И наоборот, стабильное производство листа помогает процессу формовки воспроизводить утверждённую геометрию стакана от цикла к циклу.
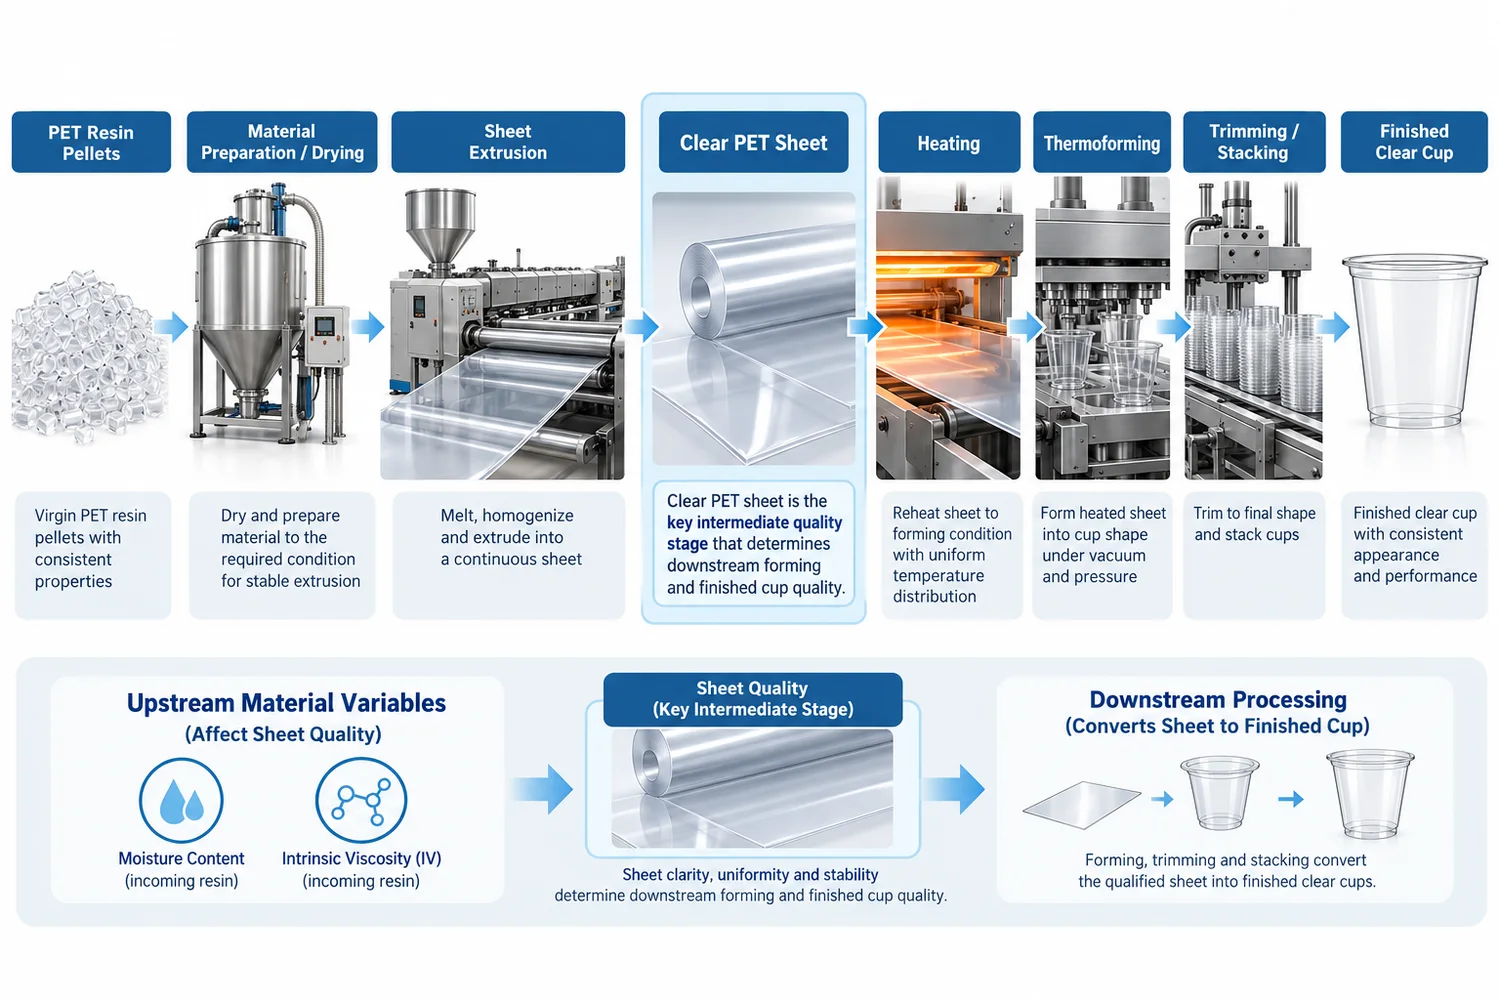
От листа PET до готового стакана
Термоформовка повторно нагревает лист и формует его в геометрию стакана. На этом этапе материал распределяется в боковую стенку, дно и кромку. Даже при правильной смоле стабильность формовки определяет, будет ли стакан иметь заданные размеры, распределение стенки и посадочный поясок под крышку.
Таким образом, покупатель оценивает качество смолы только через готовое изделие. Сертификат на смолу не может подтвердить, что стакан имеет правильный верхний диаметр. Спецификация листа не может подтвердить, что крышка защёлкивается правильно. Это вопросы к готовой детали.
| Наблюдение за готовым стаканом | Возможные вышестоящие переменные для проверки |
|---|---|
| Мутный внешний вид | Смола / компаунд, кристаллизация, качество листа, охлаждение, загрязнение, термическая история |
| Стакан желтого или измененного цвета | Цвет материала, колебания доли вторичного сырья, загрязнение, термическая история |
| Хрупкое растрескивание | Молекулярная деградация, распределение толщины стенки, чрезмерное утонение, повреждения при обрезке, качество материала |
| Неравномерная толщина стенки | Толщина листа, распределение нагрева, поведение при формовке, геометрия стакана |
| Слабый или деформированный бортик | Распределение материала, формовка, обрезка и контроль размеров |
| Колебания посадки крышки | Геометрия кромки, повторяемость размеров, серия «стакан/крышка» и стабильность формовки |
Что сертификат анализа (COA) на смолу PET может дать производителю?
Сертификат анализа или спецификация на смолу могут включать такие показатели, как характеристическая вязкость, влажность, цвет, ацетальдегид, поведение при плавлении или другие контролируемые параметры для конкретной марки. Точный перечень зависит от поставщика смолы и марки.
Эти документы полезны для входного контроля материалов, так как помогают установить, находится ли поставленная партия смолы в пределах согласованной спецификации поставщика. Они не заменяют контроль готовых стаканов.
COA на смолу → подтверждает выбранные свойства исходной смолы.
Контроль качества готовых стаканов → подтверждает внешний вид, вес, размеры, геометрию кромки, посадку крышки и другие утвержденные требования к стакану.
Такое разделение важно для претензий по B2B. Документ на смолу не должен представляться как доказательство того, что каждый готовый стакан автоматически соответствует всем требованиям к размерам, механическим свойствам, контакту с пищевыми продуктами или требованиям целевого рынка. Область действия каждого документа должна соответствовать заявляемому требованию.
Что покупателям стаканов PET действительно следует указывать в спецификации?
Для большинства импортёров, дистрибьюторов, брендов напитков и покупателей для сферы общественного питания включение целевого показателя IV смолы в заказ создаёт сложности, не решая реальную задачу закупки. Обычно покупателю нужна воспроизводимая система стаканов, а не рецепт переработки полимера.
Практическая спецификация готового стакана должна сосредоточиться на том, что должно оставаться неизменным от утверждения до серийного производства:
- Материал: Подтвердите PET и любое согласованное требование к первичному / вторичному сырью.
- Область применения: Подтвердите, что стакан предназначен для требуемого применения в холодном общественном питании.
- Номинальная вместимость: Укажите требуемый размер oz / мл.
- Размеры: Подтвердите верхний диаметр, нижний диаметр, высоту и другие размеры на чертеже, если это применимо.
- Геометрия кромки: Утвердите кромку, совместимую с выбранной системой крышек.
- Совместимость с крышкой: Утвердите конкретную комбинацию стакана и крышки на практике.
- Вес стакана: Используйте согласованную спецификацию продукта или утверждённый эталон, а не допущение, что все стаканы одной ёмкости весят одинаково.
- Прозрачность и внешний вид: Установите приемлемый визуальный эталон прозрачности, цвета и видимых дефектов.
- Жёсткость / удобство в работе: Подтвердите, что готовый стакан соответствует требованиям по наполнению, обращению, штабелированию и подаче.
- Утверждённый образец: Храните контролируемый физический или документально оформленный утверждённый эталон для серийных и повторных заказов.
Для формирования шорт-листа продукции сравните 12 oz PET диапазон стаканов и 16 oz PET диапазон стакановзатем уточните точный вариант, кромку и крышку, а не рассматривайте объём как полную спецификацию.
Для утверждения размера и кромки см. Руководство по размерам стаканов PETДля инспекции отгрузки используйте Руководстве по контролю качества пластиковых стакановЕсли заказ всё ещё находится на стадии согласования, Руководство по утверждению образцов пластиковых стаканов объясняет, как сформировать рабочую точку отсчёта до серийного производства.
Более правильный подход к оценке качества стаканов PET
Полезная модель качества — не «хорошая смола означает хороший стакан». Каждый этап должен сохранять качество предыдущего этапа, добавляя при этом собственный контроль.
Входной контроль сырья
Марка смолы, показатель вязкости (IV), влажность, цвет и другие характеристики поставщика помогают определить, достаточно ли материал пригоден и стабилен для выбранного способа переработки.
Контроль качества листа
Экструзия листа превращает смолу в материал, который фактически поступит в процесс термоформования. Важны толщина, внешний вид и термическая история.
Контроль термоформования
Нагрев и формование определяют распределение материала по боковой стенке, дну и кромке, а также стабильность размеров.
Утверждение готового стакана
Решение о закупке должно основываться на утверждённом образце стакана: внешний вид, вес, размеры, кромка, посадка крышки, удобство обращения и упаковка.
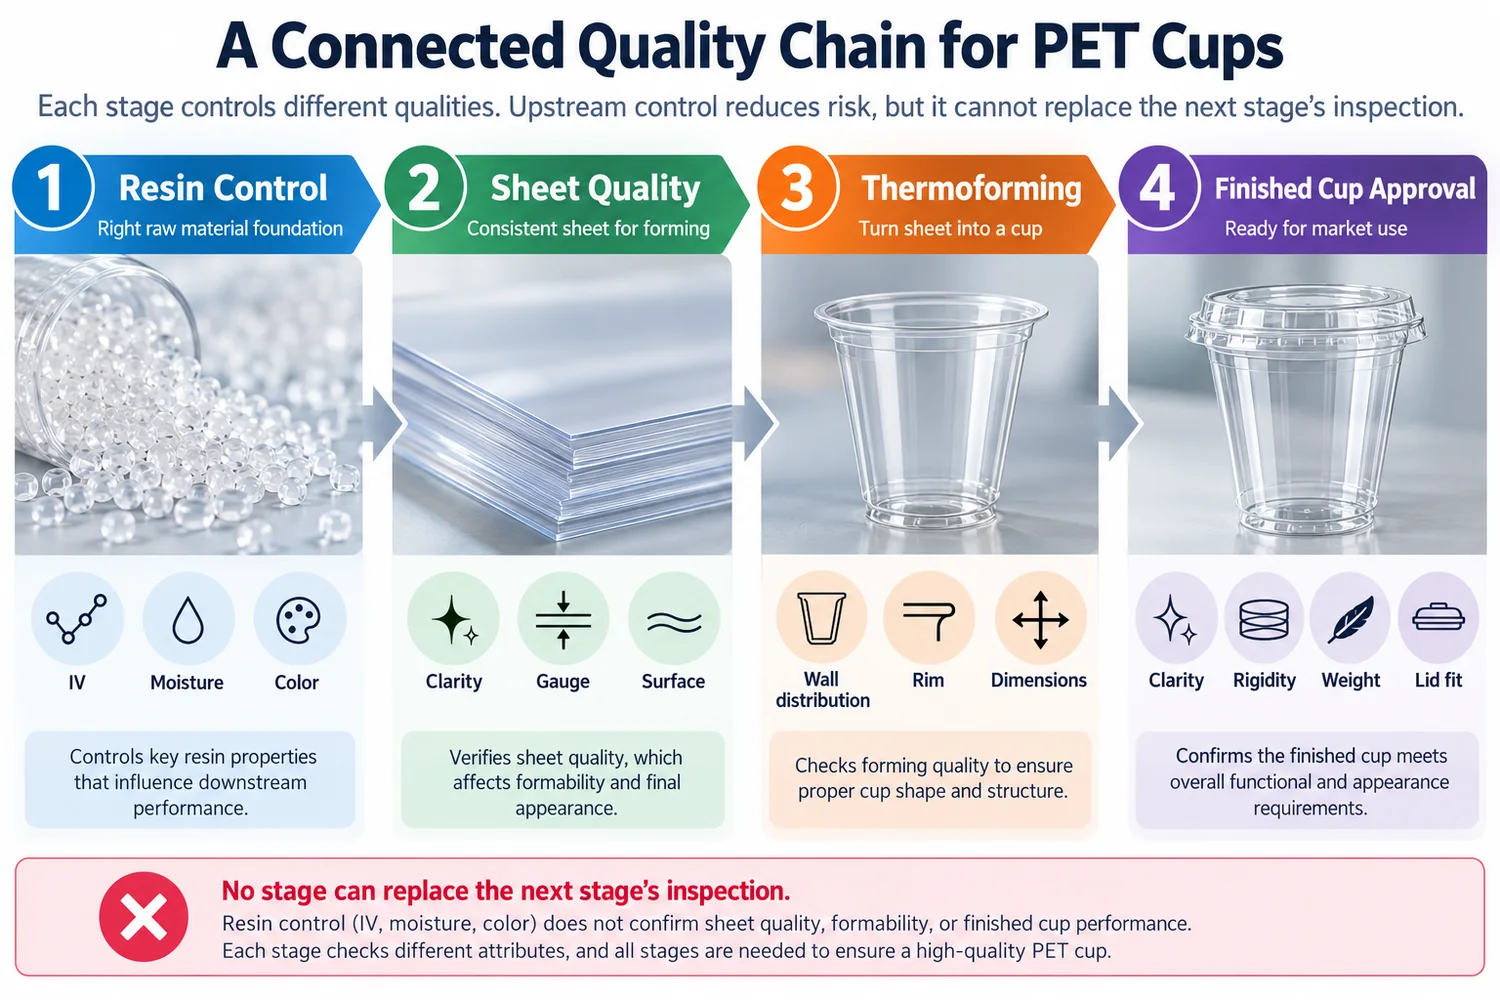
Чек-лист покупателя: знание материала PET без излишней детализации требований к стакану
- Однозначно ли указан в спецификации материал PET, а не другой полимер?
- Изложены ли требования к первичному сырью / содержанию переработанного материала отдельно от терминологии листа APET?
- Подтвердил ли поставщик, что марка материала подходит для фактического процесса производства листа / термоформования?
- Рассматривается ли контроль влажности как производственное требование перед переработкой расплава PET?
- Оцениваются ли прозрачность и цвет на готовом стакане, а не только по названию смолы?
- Рассматриваются ли жалобы на хрупкость, мутность или слабый борт как многофакторные проблемы, а не автоматически списываются на одно свойство?
- Контролируются ли масса и габариты готового стакана в соответствии с утверждённой спецификацией?
- Проверяется ли геометрия борта с точной серией крышек?
- Хранится ли физический или документально утверждённый образец для сравнения при серийных и повторных заказах?
- Хранятся ли документы на уровне смолы отдельно от доказательств соответствия готовой продукции и требований рынка назначения?
Итоговая рекомендация
Свойства смолы PET важны, потому что качество готового стакана начинается с полимерных цепей, контроля влажности и поведения материала при переработке. Внутренняя вязкость помогает описать поведение, связанное с молекулярной массой; влага может вызывать гидролитическую деструкцию при переработке в расплаве; кристалличность и термическая история влияют на прозрачность; а качество листа определяет, с каким материалом работает процесс термоформования.
Но покупателю стаканов не нужно становиться инженером-технологом по смолам, чтобы правильно совершать закупки. Практическая граница закупки проста: производитель контролирует исходные материалы и технологические параметры; покупатель утверждает готовую продукцию, которую эти средства контроля должны стабильно обеспечивать.
При оптовых закупках зафиксируйте требования к материалу PET, требование к содержанию переработанного сырья (где применимо), стандарт прозрачности, вес стакана, размеры, геометрию кромки, совместимость с крышкой и утверждённый образец. Если позже возникнет проблема с качеством, отслеживайте её в обратном порядке — по готовому стакану, термоформованию, листу и записям о смоле, — а не предполагайте, что один технический показатель объясняет дефект.
Чтобы проверить спецификацию оптового заказа, свяжитесь с Bioleader Cups и укажите предполагаемое применение, размер стакана, требования к материалу и потребности в утверждении образцов.
Часто задаваемые вопросы
Что такое характеристическая вязкость (IV) PET?
Характеристическая вязкость — это свойство материала, используемое как косвенный показатель молекулярной массы PET и длины полимерных цепей. Она помогает производителям понять поведение при переработке и однородность смолы, но сама по себе не доказывает, что готовый стакан имеет правильную прозрачность, прочность, размеры или совместимость с крышкой.
Почему смолу PET необходимо сушить перед переработкой?
PET чувствителен к влаге при переработке в расплаве. Избыточная влага может способствовать гидролизу, укорачивая полимерные цепи и снижая молекулярную массу. Правильная подготовка материала помогает защитить смолу от деградации, связанной с влагой, перед экструзией листа или другими этапами переработки в расплаве.
Почему стакан из PET может выглядеть мутным?
Мутность может быть связана с кристаллизацией, качеством листа, охлаждением и термической историей, загрязнением, добавками, состоянием поверхности или вариациями состава смеси материалов. Поэтому мутный стакан следует анализировать с учётом параметров смолы, листа и формования, а не автоматически приписывать одной причине.
APET — это то же самое, что первичный PET или rPET?
Нет. APET обычно обозначает аморфную форму PET, используемую для прозрачного жёсткого листа и термоформованной упаковки. Первичный PET и rPET описывают происхождение сырья. Поэтому прозрачное термоформованное изделие из PET может изготавливаться из листа APET при использовании одобренной стратегии первичного, переработанного или смешанного сырья.
Следует ли покупателю стаканов из PET указывать IV смолы в заказе на покупку?
Обычно нет, если у покупателя нет подтверждённой технической причины и согласованной спецификации смолы. Большинство покупателей стаканов получают лучший контроль, утверждая материал готового стакана, содержание переработанного сырья (где применимо), прозрачность, вес, размеры, геометрию кромки, посадку крышки и физический эталонный образец.