Quick Summary
- Одноразовые прозрачные пластиковые стаканы обычно производятся путем подготовки материала, изготовления листа, термоформования, обрезки, укладки в стопки, контроля и упаковки. Bioleader публично сообщает об интегрированном производстве стаканов PLA и PET мощностью до 40 млн штук в месяц. Покупателям все равно следует контролировать точный материал и спецификацию стакана, размеры, систему кромки и крышки, внешний вид, печать при необходимости, упаковку и утвержденные образцы, а не полагаться на общие настройки процесса.
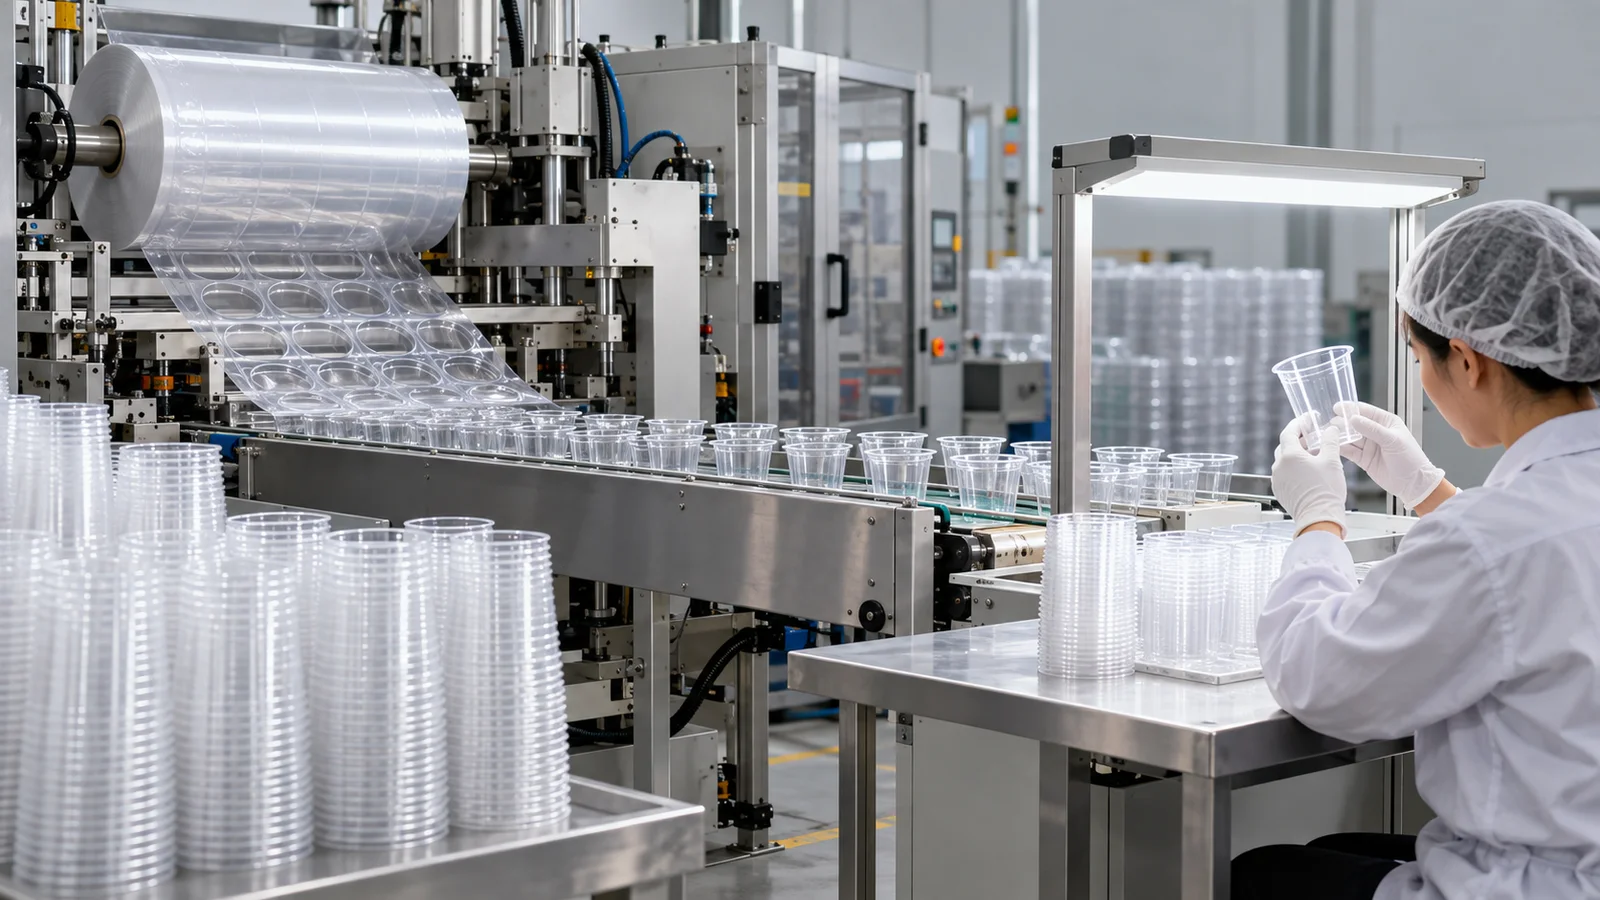
Одноразовые прозрачные пластиковые стаканы обычно изготавливаются путем подготовки выбранного пластикового материала, производства формуемого листа, термоформования этого листа в форму стакана, обрезки и отделения стаканов, укладки их в стопки, контроля готовой продукции и упаковки принятых единиц. Точный маршрут зависит от материала, конструкции стакана и производственного оборудования, поэтому данная статья посвящена процессу термоформования стаканов, используемому для многих прозрачных одноразовых форматов холодных напитков.
Для оптового покупателя важный вопрос не просто в том, как машина создает стакан. Важно то, какие характеристики готовой продукции производственный процесс должен воспроизводить от одного производственного цикла к другому. Стакан может иметь одинаковую номинальную вместимость и при этом отличаться по размерам, геометрии кромки, посадке крышки, профилю корпуса, поведению при укладке в стопку, внешнему виду или конфигурации упаковки.
Правило производства для покупателей: утвердите спецификацию продукта, которую производство должно воспроизводить. Материал, точный формат стакана, размеры, сочетание кромки и крышки, макет при наличии печати, упаковка и сохраненные образцы важнее для закупки, чем непроверенные настройки оборудования.
Как производятся пластиковые стаканы? Процесс производства кратко
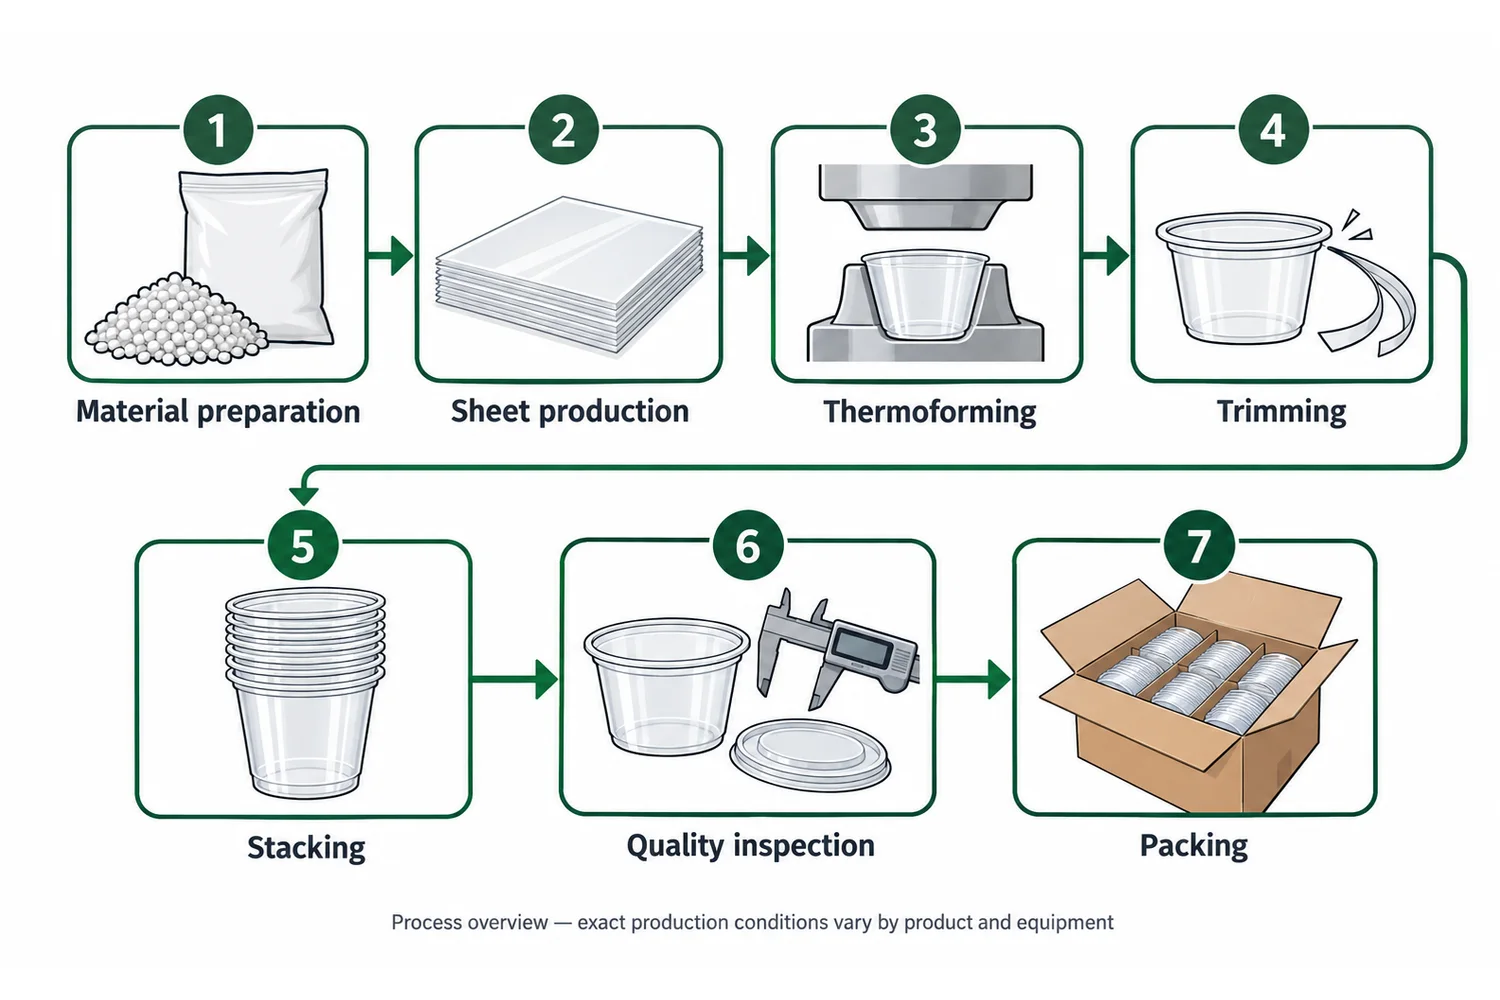
Термоформованный стакан проходит через связанную последовательность этапов. Каждый этап изменяет материал или подтверждает, что готовый результат по-прежнему соответствует требуемому продукту.
| Этап | Что происходит | Значение для покупателя |
|---|---|---|
| Подготовка материала | Указанное пластиковое сырье подготавливается для выбранного производственного маршрута. | В заказе должны быть указаны предполагаемый материал и точная спецификация стакана. |
| Производство листа | Пластик превращается в лист, пригодный для последующего формования. | Однородность листа влияет на геометрию и внешний вид сформованного стакана. |
| Термоформование | Лист делают формуемым и придают ему форму с помощью производственной оснастки для создания полостей стаканов. | Этап формования определяет физическую геометрию стакана, которая затем должна соответствовать утвержденному продукту. |
| Обрезка и отделение | Отдельные стаканы вырезаются и отделяются от сформованного листа. | Качество готовых краев, состояние кромки и качество отделения влияют на пригодность продукта. |
| Укладка в стопки | Стаканы вкладываются друг в друга в контролируемые стопки для обращения и упаковки. | Поведение при укладке и разделении стопки может иметь значение при обращении и выдаче в сфере общественного питания. |
| Контроль | Готовые стаканы сравниваются с применимыми требованиями к продукту и заказу. | Размеры, кромка, внешний вид, посадка крышки, печать и упаковка могут стать точками контроля в зависимости от заказа. |
| Упаковка | Принятые стаканы укладываются в рукава, картонные коробки и маркируются согласно согласованной конфигурации заказа. | Упаковка влияет на приемку, управление запасами, распределение и стабильность повторных заказов. |
Что Bioleader публично сообщает о масштабах производства своих стаканов
Публичные производственные данные полезны только тогда, когда их область применения ясна. Официальное производственное обновление Bioleader указывает, что система производства стаканов PLA и PET включает 3 полностью автоматические машины для экструзии листа, 5 полностью автоматические линии производства и упаковки стаканов и 3 полуавтоматические линии производства стаканов. В том же источнике указано, что каждая из пяти полностью автоматических линий производства стаканов может достигать максимальной суточной производительности 300,000 стаканов, а совокупная месячная мощность производства стаканов PLA и PET может достигать до 40 млн штук.[1]
Опубликованная система также перечисляет 2 полностью автоматические линии производства крышек, 1 полуавтоматическая линия для специальных или нестандартных крышек, 3 полностью автоматические упаковочные линии и 2 полностью автоматические 8-цветные печатные и упаковочные машины.[1] Эти цифры описывают самостоятельно опубликованный масштаб производства Bioleader; их не следует воспринимать как проверенную третьей стороной мощность или как гарантию того, что каждая SKU может работать на максимальной скорости.
| Публично раскрытый пункт | Bioleader опубликованный показатель | Как покупателю следует это интерпретировать |
|---|---|---|
| Автоматические машины экструзии листов | 3 | Показывает собственный масштаб производства листов, поддерживающий процесс формования стаканов. |
| Полностью автоматические линии производства и упаковки стаканов | 5 | Описывает количество публично заявленных высокопроизводительных линий для стаканов. |
| Максимальная производительность одной полностью автоматической линии для стаканов | До 300,000 стаканов в день | Заявленная максимальная возможность линии, а не обещанный ежедневный выпуск для каждого материала, размера, печатного задания или заказа. |
| Полуавтоматические линии производства стаканов | 3 | Обеспечивают дополнительную гибкость для специализированного или проектного производства. |
| Суммарная мощность по стаканам PLA и PET | До 40 млн штук в месяц | Полезно для оценки масштаба поставщика; фактическое планирование заказов всё ещё зависит от SKU, оснастки, печати, упаковки и распределения производства. |
Что не указано публично: в источниках Bioleader, рассмотренных для этой статьи, не публикуется универсальная температура термоформования, давление формования, время цикла или числовой допуск на размеры для стаканов PLA/PET. Эти значения должны оставаться специфичными для продукта и процесса, а не выводиться из общих справочников по переработке пластмасс.
В публичных таблицах продукции стаканов PLA компании Bioleader действительно публикуются номинальные данные SKU, такие как вес стакана, верхний диаметр, нижний диаметр и высота.[2] Это полезные спецификации продукта, но номинальное значение — не то же самое, что допустимый производственный допуск. Если покупателю нужен диапазон допуска для критичного сопряжения, его следует подтвердить по соответствующему чертежу, спецификации или утверждённому требованию QC для именно этого SKU.
Шаг 1: Подготовка материала и производство листов
Процесс начинается с определения того, какой материал и какая программа стаканов будут производиться. Семейство материалов, например PET или PLA, важно, но это не полная закупочная спецификация. Точный стакан всё ещё нуждается в собственных размерах, форме, системе кромки, предполагаемой крышке и других деталях заказа.
Покупатели, сравнивающие варианты материалов, могут начать с Ассортимент стаканов PET и Ассортимент стаканов PLA, затем использовать руководство покупателя по стаканам PET и PLA когда решение о закупке всё ещё находится на этапе выбора материала.
Почему производство листов важно для готового стакана
При термоформовании пластиковый материал превращается в лист до формования самого стакана. Таким образом, лист является частью производственной цепочки между спецификацией материала и готовым изделием.
Покупателю обычно не нужно предписывать внутренние настройки экструзии, если только этого не требует контролируемое техническое соглашение. Более практичная задача — определить, чему должен соответствовать готовый стакан. Если поставщик изменяет технологическую переменную, но всё ещё соответствует утверждённой спецификации продукта и согласованным критериям качества, внимание покупателя остаётся на соответствии поставленного стакана.
Не утверждайте материал только по внешнему виду
Прозрачные стаканы из разных материалов могут выглядеть одинаково. Фотографии продукта и прозрачность не являются надёжной заменой идентификации материала поставщиком и точного SKU, который заказывается. Сохраняйте идентификацию материала в закупочной документации, а не полагайтесь на визуальное распознавание после прибытия стаканов.
Шаг 2: Термоформование создаёт геометрию стакана
Во время термоформования пластиковый лист делается формуемым и придаётся по производственной оснастке так, чтобы создавались полости стаканов. После того как сформованный лист достаточно стабилизируется для последующей обработки, стаканы могут перейти на обрезку и отделение.
Полезный вопрос покупателя не в том, какую универсальную температуру, давление или время формования следует использовать. Эти условия зависят от материала, листа, оснастки и оборудования. Закупочный вопрос в том, соответствует ли готовая геометрия утверждённому стакану.
Формование определяет не только вместимость
Номинальная вместимость — лишь одно коммерческое описание стакана. Сформованное изделие также имеет геометрию верха или кромки, общую высоту, нижний диаметр, конусность корпуса и профиль стенки. Эти переменные влияют на то, с чем стакан может сопрягаться после изготовления.
Это важно, потому что стакан редко используется отдельно. Он может потребоваться для сопряжения с крышкой, установки в держатель, вложения в гильзу, размещения в подставке или работы в операционной среде заказчика. Поэтому два стакана с одинаковым описанием объёма в унциях не следует считать взаимозаменяемыми без проверки спецификации.
Кромка — это функциональное сопряжение
Для стаканов, поставляемых с защёлкивающимися крышками, кромка становится одним из самых важных функциональных сопряжений. Номинальный диаметр кромки может сузить список подходящих крышек, но он не доказывает, что каждая крышка с таким же описанием диаметра подойдёт к каждому стакану.
Семейство руководство по совместимости стаканов и крышек более подробно объясняет логику покупателя: определить точный стакан, определить предполагаемую крышку и утвердить физическое сочетание, а не только номинальный диаметр.
Шаг 3: Обрезка, отделение и укладка в стопки
После формования отдельные стаканы необходимо отделить от окружающего листа. Обрезка создаёт отдельные готовые изделия, а укладка в стопки организует эти стаканы для последующей проверки, обработки и упаковки.
Обрезка — часть качества готового стакана
Сформованная полость — это ещё не готовый стакан. Отделённое изделие нуждается в пригодной кромке и целостном бортике. Если стакан деформирован или повреждён при обрезке или последующей обработке, этап формования мог быть выполнен правильно, но готовое изделие всё равно непригодно.
Именно поэтому контроль должен быть привязан к готовой продукции, а не только к предшествующему процессу. Покупатель получает обрезанные, уложенные в стопки и упакованные стаканы, поэтому критерии приёмки должны ориентироваться на поставленную конфигурацию.
Стопкование и разделение стопки влияют на реальное использование в сфере общественного питания
Одноразовые стаканы обычно поставляются в стопках. Поэтому стакан нужно рассматривать не только как отдельный предмет, но и как повторяющуюся единицу в стопке. Чрезмерно плотная посадка, неравномерные стопки или повреждения, возникшие при обращении, могут создать проблемы позже в кафе, на линии розлива, на складе дистрибьютора или на упаковочной станции.
Если поведение при разделении стопки или выдаче критично, включите это условие использования в согласование образца. Не предполагайте, что визуально приемлемая стопка автоматически подтверждает пригодность для конкретного диспенсера или автоматизированного устройства.
Шаг 4: Критические точки качества после формования
Наиболее полезный производственный документ для покупателя связывает этапы производства с измеримыми или наблюдаемыми проверками готовой продукции. Точный план контроля следует согласовать для конкретного продукта и заказа, но перечисленные ниже области обычно заслуживают внимания.
| Точка качества | Почему это важно | Проверка покупателем |
|---|---|---|
| Идентичность продукта | Предотвращает приём неправильного материала, варианта стакана или редакции как эквивалента. | Используйте точную спецификацию SKU, контролируемую спецификацию или ссылку на утверждённый образец. |
| Размеры | Могут влиять на крышки, держатели, подставки, упаковку и другие сопрягаемые элементы. | Подтвердите размеры, relevant к предполагаемому применению. |
| Состояние бортика | Бортик взаимодействует с предназначенной крышкой и влияет на герметичность. | Осмотрите бортик и проверьте совместимость с точно утверждённой крышкой. |
| Внешний вид | Презентация прозрачного стакана может быть частью требования покупателя к мерчандайзингу. | Используйте согласованные визуальные критерии и репрезентативные образцы вместо расплывчатых формулировок вроде «хорошая прозрачность». |
| Укладка в стопки | Неровная посадка в стопке может создавать проблемы при обращении или обслуживании. | Проверьте репрезентативные стопки и разделение стопки там, где этого требует применение. |
| Печать | Неправильное положение или редакция могут сделать в остальном правильный стакан коммерчески непригодным. | Свяжите заказ с утверждённым макетом и утверждённым печатным образцом, если применимо. |
| Упаковка | Неправильные рукава, количества, коробки или идентификация могут нарушить приёмку и распределение. | Согласуйте конфигурацию упаковки и требования к маркировке вместе с заказом. |
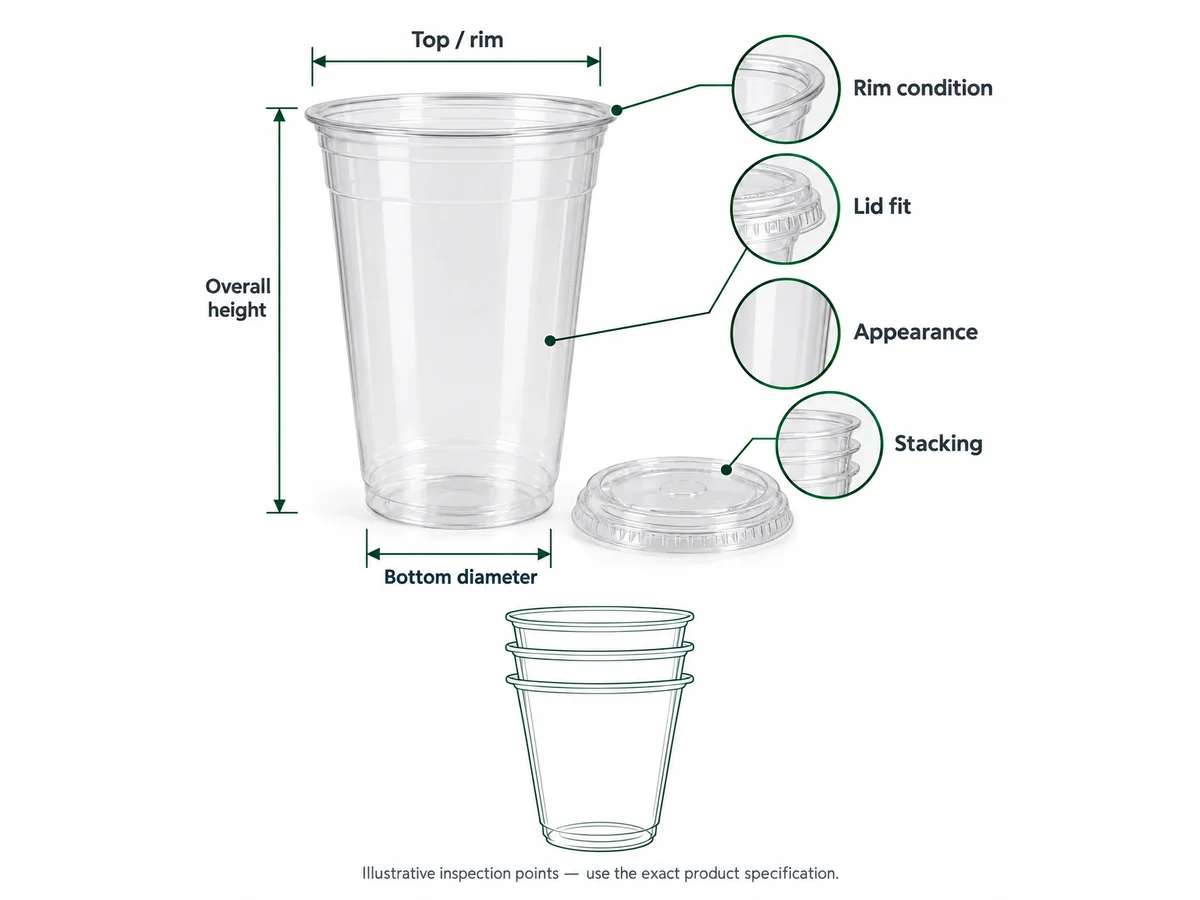
Для системы контроля на уровне партии используйте Руководство по контролю качества пластиковых стаканов. Производство объясняет, где может возникнуть вариация; ОТК определяет, как готовая партия будет проверена на соответствие утверждённому образцу.
Типичные производственные риски, которые следует понимать покупателям
Покупателю не нужно диагностировать каждую заводскую проблему по фотографии. Лучший подход — наблюдать симптом готовой продукции, определить, какая спецификация затронута, и попросить поставщика исследовать соответствующий этап производства.
| Наблюдаемая проблема | Почему это важно | Действия покупателя |
|---|---|---|
| Размеры отличаются от утверждённого стакана | Стакан может больше не соответствовать крышке, держателю, подставке или системе упаковки. | Сравните поставленный образец с контролируемой спецификацией и подтвердите, является ли изменение намеренным. |
| Бортик выглядит деформированным или неоднородным | Совместимость с крышкой может стать менее надёжной, даже если номинальный диаметр не изменился. | Изолируйте репрезентативные образцы и проверьте их с точно утверждённой крышкой. |
| Стаканы слипаются или плохо разделяются в стопке | Скорость обслуживания и выдача могут пострадать. | Задокументируйте стопку, затронутое количество и условие использования; сравните с утверждённым образцом. |
| Внешний вид различается внутри поставки | Презентация прозрачных стаканов может стать неоднородной в разных точках или партиях. | Определите, какая визуальная характеристика изменилась, и сравните её с согласованными критериями внешнего вида. |
| Положение печати или макет отличаются | Физический стакан может быть правильным, но брендированный продукт всё равно неправильным. | Проверьте утверждённую ревизию макета, положение печати и утверждённый печатный образец. |
| Изменения конфигурации упаковки | Допущения по приёмке, складским запасам и распределению могут перестать соответствовать действительности. | Проверьте муфты, конфигурацию короба и этикетки на соответствие заказу на закупку. |
Не превращайте симптомы в необоснованные утверждения о процессе. Жалоба на посадку крышки сама по себе не доказывает, какой именно параметр формовки изменился. Визуальный дефект не доказывает, что конкретная настройка машины была неверной. Сначала зафиксируйте симптом продукта, затем позвольте поставщику исследовать производственную причину на основе контролируемых записей производства и ОТК.
Почему два стакана одинаковой вместимости могут быть разными продуктами
Номинальная вместимость в унциях или миллилитрах полезна для планирования меню и предварительного подбора продукта. Это не полная производственная идентификация.
Два стакана, описанные как имеющие одинаковую вместимость, всё равно могут различаться по:
- геометрии верхнего края или кромки;
- общей высоте;
- диаметру дна;
- конусности корпуса и профилю боковой стенки;
- совместимому семейству крышек;
- поведению при штабелировании;
- области для печати;
- конфигурации упаковки.
Это различие важно при расчёте цены. Если два поставщика предлагают цену на «16 oz прозрачные стаканы», покупателю следует сначала определить, описывают ли оба предложения эквивалентную спецификацию стакана. В противном случае сравнение удельной цены может сравнивать два разных продукта.
Что нужно избегать при закупке: «одинаковая вместимость» не следует приравнивать к «одинаковый стакан». Используйте вместимость для составления списка продуктов, затем используйте размеры, кромку, крышку, применение и точный утверждённый образец, чтобы определить позицию, которую действительно можно заказать повторно.
Что покупатели должны утвердить перед массовым производством
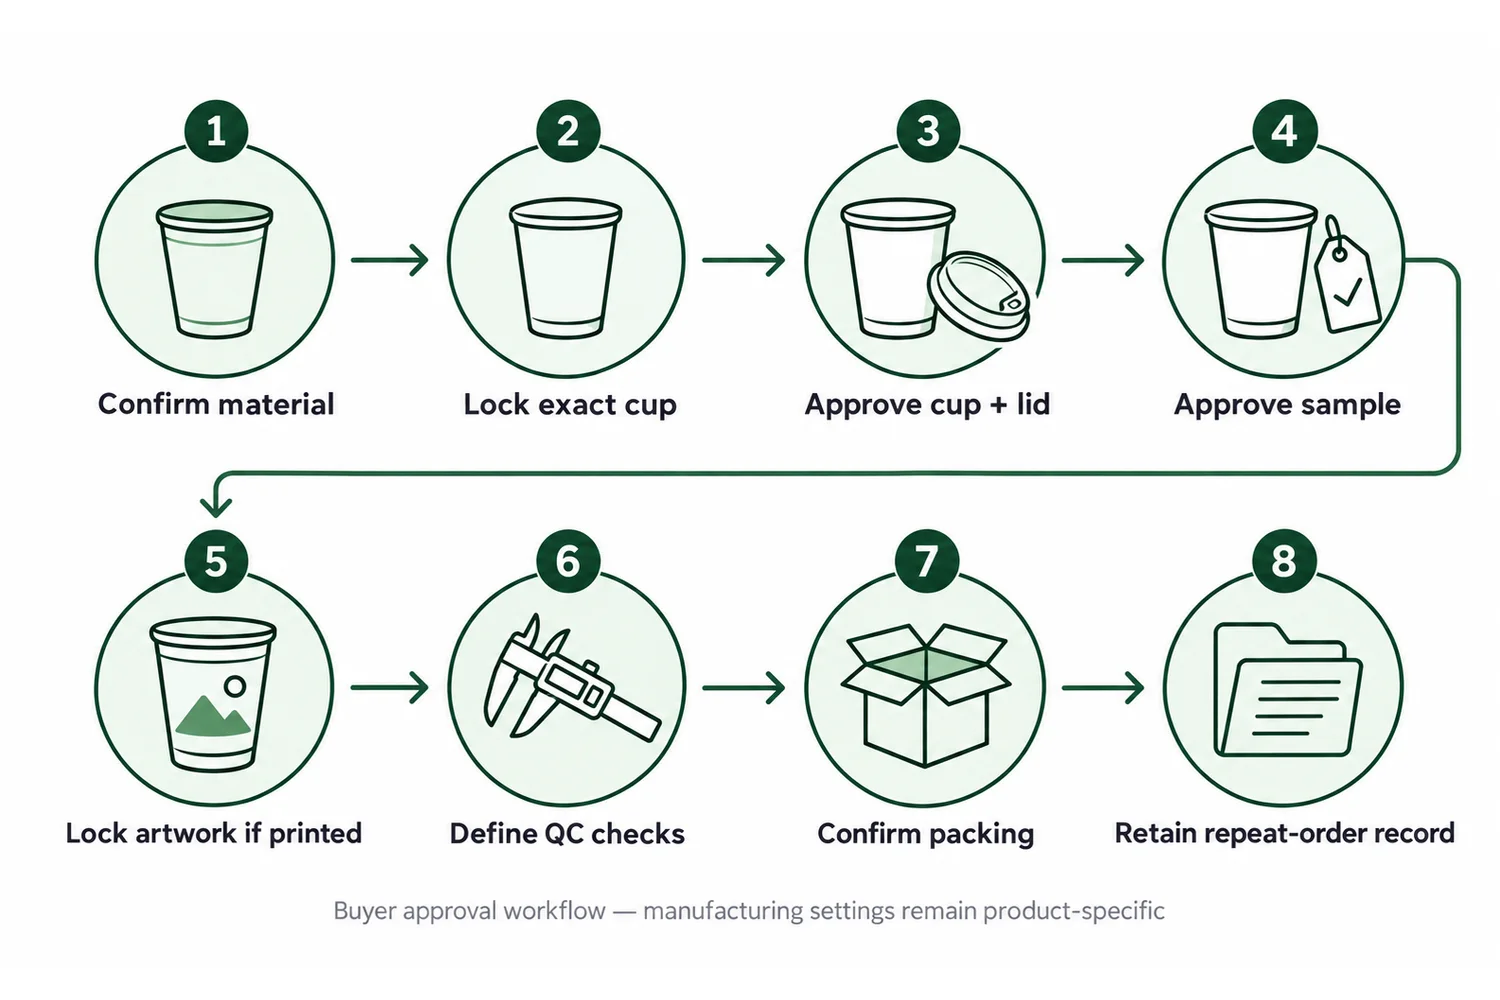
Производственный контроль становится коммерчески полезным, когда покупатель знает, что должно быть зафиксировано до запуска производства. Следующая последовательность привязывает утверждение к продукту, а не к расплывчатому описанию из каталога.
- Подтвердите предполагаемый материал. Зафиксируйте PET, PLA или другой указанный материал вместе с точной ссылкой на продукт. Не полагайтесь на прозрачность или фотографии продукта для последующей идентификации материала.
- Зафиксируйте точный стакан. Используйте SKU, чертёж, контролируемые размеры или другую однозначную ссылку на продукт. «16 oz прозрачный стакан» недостаточно для контроля повторных заказов.
- Подтвердите систему кромки и крышки. Определите точную крышку, предназначенную для этого стакана, и физически утвердите комбинацию там, где важна посадка крышки.
- Утвердите представительный образец. Чётко определите, что доказывает образец: внешний вид, размеры, посадку крышки, печать, упаковку или другое определённое требование.
- Зафиксируйте ревизию макета, если включена печать. Физический стакан следует выбрать до того, как макет печати будет считаться окончательным, поскольку геометрия стакана и область печати связаны.
- Определите важные точки контроля. Сообщите поставщику и инспектору, какие характеристики продукта критичны для приёмки, вместо запроса обобщённой «проверки качества».
- Подтвердите упаковку и идентификацию. Требования к муфте, коробу и этикеткам должны быть частью утверждённой конфигурации заказа.
- Сохраните ссылку на утверждение. Храните принятую спецификацию, идентификацию образца, ссылку на крышку, ревизию макета и запись об упаковке вместе для повторных заказов.
Семейство Руководство по утверждению образцов пластиковых стаканов объясняет, почему простые образцы, печатные образцы и сохранённые производственные эталоны служат разным целям. Образец контролирует только то, что он действительно был отобран и задокументирован для утверждения.
Контроль и повторные заказы: воспроизведите утверждённую систему
Первый заказ и повторный заказ должны ссылаться на одно и то же контролируемое определение продукта. Это не означает, что каждая производственная партия будет визуально неотличима на микроскопическом уровне. Это означает, что поставщик и покупатель должны знать, какие спецификация, образец, макет и упаковочные ссылки регулируют приёмку.
Контролю нужен эталон утверждения
Инспектор не может содержательно проверить «хорошее качество» без определённых критериев. Запись о контроле должна связывать поставку с точно заказанным стаканом и характеристиками, важными для покупателя. Если крышка является частью заказа, проверяйте стакан и крышку как систему, а не как несвязанные позиции.
Повторным заказам нужен контроль версий
Повторный заказ становится рискованным, когда коммерческое описание остаётся тем же, но один технический элемент меняется незаметно. Примеры включают другой вариант стакана, замену крышки, пересмотренный файл макета или другую конфигурацию короба.
Храните принятые идентификаторы вместе. Если поставщик предлагает эквивалентную позицию, проверьте, какие интерфейсы затронуты, прежде чем принимать замену. Новый стакан с той же номинальной вместимостью может потребовать повторного утверждения посадки крышки, макета печати, образца или упаковки.
Как знание производства улучшает запрос цены на пластиковый стакан
Производственный процесс должен влиять на вопросы, задаваемые при снабжении. Слабый запрос оставляет основные переменные неопределёнными:
Слабый запрос цены: «Пожалуйста, предоставьте коммерческое предложение на прозрачные пластиковые стаканы с крышками 16 oz».
Более сильный запрос определяет, что уже известно, и отмечает оставшиеся переменные для подтверждения поставщиком:
- Предполагаемое применение для напитков или в сфере общественного питания.
- Требуемый или возможный материал.
- Номинальная вместимость.
- Точный артикул стакана или требуемые размеры, если они доступны.
- Требуемая функция крышки и ссылка на существующую крышку, если она есть.
- Требование к однотонному или индивидуальному печатному оформлению.
- Структура количества для коммерческого предложения.
- Требования к упаковке и маркировке, влияющие на приемку или распределение.
- Целевой рынок и любые документы, которые покупателю необходимо проверить.
- Какая спецификация или компонент зафиксированы, а какие переменные остаются открытыми для рекомендации поставщика.
Для более широкой последовательности работы с поставщиком, образцами, контролем качества и утверждением заказа перейдите к руководству по закупке одноразовых пластиковых стаканов из Китая. Если брендирование является частью проекта, коммерческий путь затем естественно связывается с пластиковые стаканы с индивидуальной печатью после выбора базовой спецификации стакана.
Чек-лист покупателя: производство пластиковых стаканов и проверка качества
- Подтвердите материал вместе с точным артикулом стакана.
- Не утверждайте стакан только по номинальной вместимости.
- Зафиксируйте размеры, влияющие на предполагаемое применение.
- Определите точное сочетание кромки и соответствующей крышки.
- Используйте репрезентативный физический образец, если продукт требует утверждения посадки или внешнего вида.
- Определите, что именно утверждает образец.
- Зафиксируйте утвержденную ревизию макета для стаканов с печатью.
- Сообщите поставщику, какие характеристики готовой продукции критичны для контроля качества.
- Подтвердите требования к индивидуальной упаковке, коробу и маркировке.
- Сохраняйте ссылки на спецификацию, образец, крышку, макет и упаковку для повторных заказов.
- Повторно утверждайте затронутые сопряжения, если предлагается «эквивалентный» стакан, крышка или другой компонент.
Итоговая рекомендация
Для многих программ по производству одноразовых прозрачных стаканов производственную последовательность можно представить как подготовку материала, изготовление листа, термоформование, обрезку, укладку в стопки, контроль и упаковку. Эта последовательность отвечает на вопрос, как производится стакан, но это лишь начало полезного решения о закупке B2B.
Покупатели должны контролировать результат, который производство обязано воспроизвести: правильный материал и точный стакан, важные размеры, систему кромки и крышки, утвержденный внешний вид, выпущенный макет, если предусмотрена печать, и согласованную конфигурацию упаковки. Эти ориентиры дают поставщику четкую цель, а контролю качества — содержательную основу для приемки.
Не заполняйте недостающую информацию универсальными температурами машины, давлениями формования, временем цикла, допусками или другими заводскими параметрами. Эти значения относятся к применимому материалу, оборудованию, оснастке и контролируемому производственному процессу. Публичные данные о вместимости Bioleader могут помочь в оценке масштаба поставщика, но они не заменяют утверждение SKU-level. Более сильная позиция покупателя — четко определить готовую продукцию, утвердить репрезентативные образцы и сохранить их для инспекции и повторных заказов.
Часто задаваемые вопросы
Как производят пластиковые стаканы?
Многие одноразовые прозрачные пластиковые стаканы производят путем подготовки выбранного материала, изготовления формуемого пластикового листа, термоформования листа в полости стаканов, обрезки и отделения стаканов, укладки их в стопки, контроля готовой продукции и упаковки принятых единиц. Не каждый пластиковый стакан производится по одному и тому же процессу, поэтому точный производственный маршрут следует подтвердить для выбранного материала и конструкции стакана.
Что такое термоформование в производстве пластиковых стаканов?
Термоформование — это производственный метод, при котором термопластичный лист делают формуемым и придают ему форму с помощью оснастки для создания требуемой геометрии стакана. Затем сформированные стаканы отделяют от окружающего листа, и они продолжают движение на последующие операции обработки, контроля и упаковки.
Производятся ли стаканы PET и PLA абсолютно одинаковым способом?
Прозрачные стаканы PET и PLA могут оба производиться по маршрутам термоформования, но их не следует рассматривать как идентичные материалы с автоматически одинаковыми производственными условиями. Покупатели должны утвердить точный материал и спецификацию стакана и избегать переноса непроверенных настроек оборудования или заявлений о характеристиках с одного материала на другой.
Почему кромка важна при производстве пластиковых стаканов?
Кромка — это функциональное сопряжение с предполагаемой крышкой. Ее геометрия и состояние могут влиять на посадку крышки, поэтому номинальный диаметр следует использовать только для предварительного отбора возможных крышек. Окончательное утверждение должно основываться на точном сочетании стакана и крышки, а не только на обозначении диаметра.
Что покупателям следует проверять перед приемкой оптовой партии пластиковых стаканов?
Инспекция должна следовать утвержденному заказу, а не общей визуальной проверке. В зависимости от продукта relevant points can включать идентичность продукта, размеры, состояние кромки, посадку крышки, внешний вид, укладку в стопки, печать и упаковку. Покупатель должен определить критичные ориентиры приемки до массового производства, чтобы инспектор знал, чему должна соответствовать поставка.
Источники
- Bioleader — Bioleader Расширяет производственные мощности по выпуску стаканов PLA и PET для глобальных поставок. Официальное раскрытие производителя, охватывающее оборудование для экструзии листа, линии производства стаканов, линии упаковки и печати, максимальную суточную производительность линии и совокупную месячную мощность по выпуску стаканов PLA/PET. Данные публикуются самим Bioleader и не представлены здесь как независимый аудит мощностей.
- Bioleader — Компостируемые пластиковые стаканы PLA. Официальная таблица продукции с публикацией номинального веса и размеров стаканов PLA и SKU. На странице приведены номинальные спецификации; она не используется здесь как доказательство универсального числового производственного допуска.