Quick Summary
- Einweg-Transparentbecher aus Kunststoff werden üblicherweise durch Materialvorbereitung, Folienherstellung, Thermoformen, Stanzen, Stapeln, Inspektion und Verpackung hergestellt. Bioleader berichtet öffentlich über eine integrierte Becherproduktion mit PLA und PET sowie einer monatlichen Kapazität von bis zu 40 Millionen Stück. Käufer sollten dennoch das genaue Material und die Becherspezifikation, Abmessungen, Rand- und Deckelsystem, Aussehen, Bedruckung falls zutreffend, Verpackung und freigegebene Referenzen kontrollieren, anstatt sich auf allgemeine Prozesseinstellungen zu verlassen.
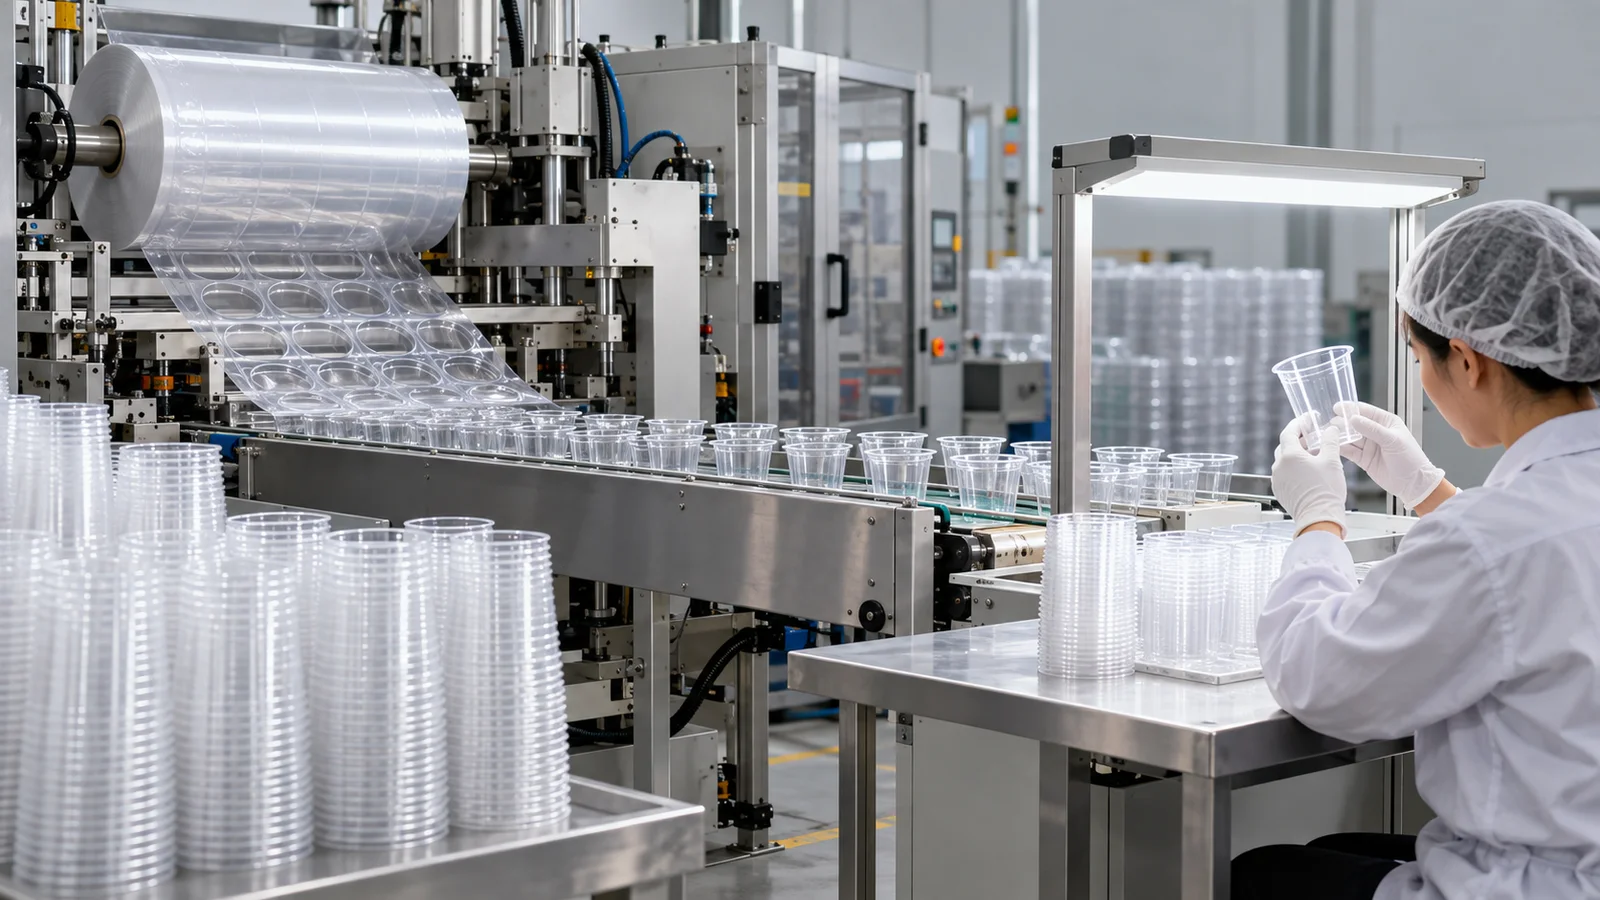
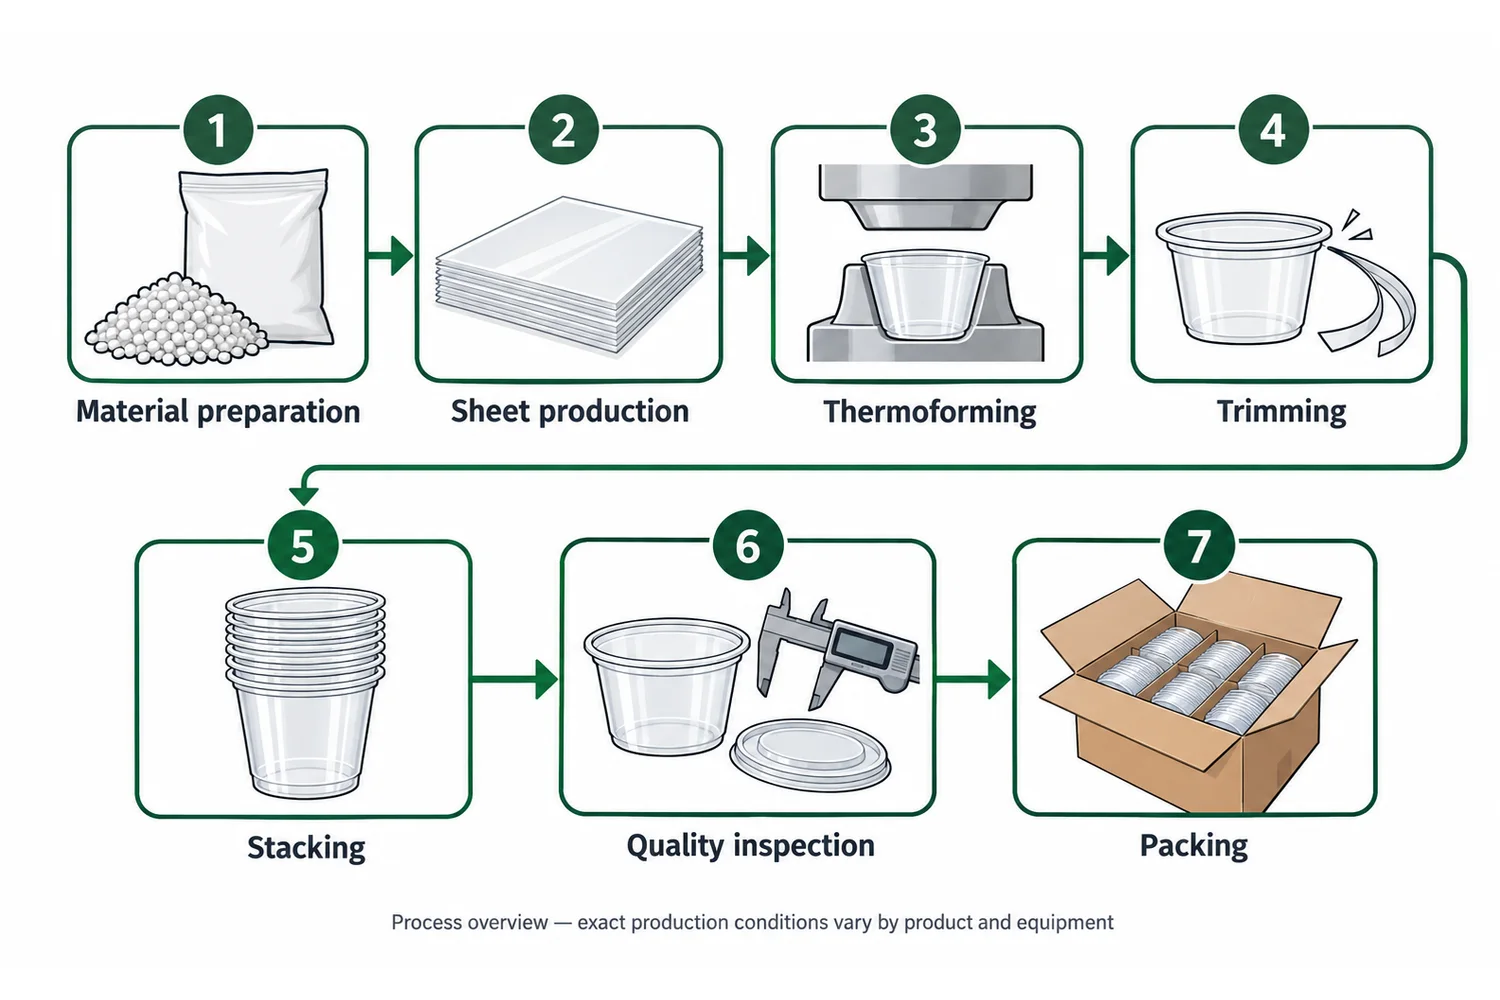
Einweg-Transparentbecher aus Kunststoff werden üblicherweise hergestellt, indem das ausgewählte Kunststoffmaterial vorbereitet, eine formbare Folie erzeugt, diese Folie zu Becherformen thermoformt, die Becher gestanzt und getrennt, gestapelt, das fertige Produkt inspiziert und die akzeptierten Einheiten verpackt werden. Der genaue Ablauf hängt von Material, Becherdesign und Produktionsausrüstung ab, daher konzentriert sich dieser Artikel auf den thermoformten Becherprozess, der für viele transparente Einweg-Kaltgetränkeformate verwendet wird.
Für einen Großhandelskäufer ist die wichtige Frage nicht einfach, wie eine Maschine einen Becher erzeugt. Es geht darum, welche Eigenschaften des fertigen Produkts der Herstellungsprozess von einem Produktionslauf zum nächsten reproduzieren muss. Ein Becher kann dasselbe Nennvolumen haben und sich dennoch in Abmessungen, Randgeometrie, Deckelpassung, Körperprofil, Stapelverhalten, Aussehen oder Verpackungskonfiguration unterscheiden.
Die Herstellungsregel für Käufer: die Produktspezifikation freigeben, die die Produktion reproduzieren muss. Material, genaues Becherformat, Abmessungen, Rand- und Deckelpaarung, Druckbild falls bedruckt, Verpackung und aufbewahrte Referenzen sind für die Beschaffung wichtiger als unbestätigte Maschineneinstellungen.
Wie werden Plastikbecher hergestellt? Der Herstellungsprozess auf einen Blick
Ein thermoformter Becher durchläuft eine zusammenhängende Abfolge. Jede Stufe verändert das Material oder bestätigt, dass das fertige Ergebnis noch dem geforderten Produkt entspricht.
| Stufe | Was passiert | Relevanz für Käufer |
|---|---|---|
| Materialvorbereitung | Der spezifizierte Kunststoffrohstoff wird für den gewählten Produktionsweg vorbereitet. | Die Bestellung sollte das vorgesehene Material und die genaue Becherspezifikation angeben. |
| Folienherstellung | Kunststoff wird zu einer für die anschließende Formgebung geeigneten Folie verarbeitet. | Die Folienkonsistenz ist vorgelagert für die Geometrie und das Aussehen des geformten Bechers. |
| Thermoformen | Die Folie wird formbar gemacht und gegen Produktionswerkzeuge geformt, um Becherkavitäten zu erzeugen. | Die Formgebungsstufe legt die physische Bechergeometrie fest, die später dem freigegebenen Produkt entsprechen muss. |
| Stanzen und Trennen | Einzelne Becher werden ausgeschnitten und von der geformten Folie getrennt. | Saubere Kanten, Randbeschaffenheit und Trennqualität beeinflussen das nutzbare Produkt. |
| Stapeln | Becher werden zu kontrollierten Stapeln verschachtelt für Handhabung und Verpackung. | Stapel- und Entschachtelungsverhalten kann bei Handhabung und Ausgabe im Foodservice relevant sein. |
| Inspektion | Fertige Becher werden mit den zutreffenden Produkt- und Bestellanforderungen verglichen. | Abmessungen, Rand, Aussehen, Deckelpassung, Bedruckung und Verpackung können je nach Bestellung zu Inspektionspunkten werden. |
| Verpackung | Akzeptierte Becher werden gemäß der vereinbarten Bestellkonfiguration in Hüllen verpackt, kartoniert und gekennzeichnet. | Die Verpackung beeinflusst Wareneingang, Bestandskontrolle, Distribution und Wiederholungsbestellkonsistenz. |
Was Bioleader öffentlich über seine Becherproduktionskapazität berichtet
Öffentliche Produktionsdaten sind nur nützlich, wenn ihr Umfang klar ist. Das offizielle Produktionsupdate von Bioleader gibt an, dass sein Bechersystem PLA und PET Folgendes umfasst: 3 vollautomatische Folienextrusionsmaschinen, 5 vollautomatische Becherproduktions- und Verpackungslinien und 3 halbautomatische Becherproduktionslinien. Dieselbe Quelle gibt an, dass jede der fünf vollautomatischen Becherlinien eine maximale Tagesleistung von 300,000 Bechernerreichen kann, während die kombinierte monatliche Becherkapazität von PLA und PET bis zu 40 Millionen Stück.[1]
Das veröffentlichte System führt außerdem auf 2 vollautomatische Deckelproduktionslinien, 1 halbautomatische Linie für spezielle oder kundenspezifische Deckel, 3 vollautomatische Verpackungslinien und 2 vollautomatische 8-Farbdruck- und Verpackungsmaschinen.[1] Diese Zahlen beschreiben den selbst veröffentlichten Produktionsumfang von Bioleader; sie sind nicht als von Dritten geprüfte Kapazität zu verstehen oder als Garantie, dass jede SKU mit der maximalen Rate laufen kann.
| Öffentlich offengelegte Angabe | Von Bioleader veröffentlichte Zahl | Wie ein Käufer sie interpretieren sollte |
|---|---|---|
| Automatische Plattenextrusionsmaschinen | 3 | Zeigt den Umfang der Inhouse-Plattenproduktion, die den Becherformungsprozess unterstützt. |
| Vollautomatische Becherproduktions- und Verpackungslinien | 5 | Beschreibt die Anzahl der öffentlich berichteten Hochvolumen-Becherlinien. |
| Maximale Leistung pro vollautomatischer Becherlinie | Bis zu 300,000 Becher pro Tag | Eine angegebene maximale Linienleistung, keine zugesagte Tagesleistung für jedes Material, jede Größe, jeden Druckauftrag oder jede Bestellung. |
| Halbautomatische Becherproduktionslinien | 3 | Bietet zusätzliche Flexibilität für spezialisierte oder projektbezogene Produktion. |
| Kombinierte Becherkapazität von PLA und PET | Bis zu 40 Millionen Stück pro Monat | Nützlich für die Bewertung der Lieferantengröße; die tatsächliche Auftragsplanung hängt weiterhin von SKU, Werkzeugen, Druck, Verpackung und Produktionszuweisung ab. |
Was nicht öffentlich spezifiziert ist: die für diesen Artikel geprüften Bioleader-Quellen veröffentlichen keine universelle Thermoformtemperatur, Formgebungspressure, Zykluszeit oder numerische Maßtoleranz für PLA/PET Becher. Diese Werte sollten produkt- und prozessspezifisch bleiben und nicht aus allgemeinen Kunststoffverarbeitungsreferenzen abgeleitet werden.
Die öffentlichen Becherprodukttabellen von Bioleader für PLA veröffentlichen jedoch nominale SKU-Daten wie Bechergewicht, oberer Durchmesser, unterer Durchmesser und Höhe.[2] Dies sind nützliche Produktspezifikationen, aber ein Nennwert ist nicht dasselbe wie eine zulässige Fertigungstoleranz. Wenn ein Käufer ein Toleranzband für eine kritische Schnittstelle benötigt, sollte es anhand der geltenden Zeichnung, Spezifikation oder genehmigten QC-Anforderung für genau diesen SKU bestätigt werden.
Schritt 1: Materialvorbereitung und Plattenproduktion
Der Prozess beginnt mit der Festlegung, welches Material und welches Becherprogramm produziert werden soll. Eine Materialfamilie wie PET oder PLA ist wichtig, aber keine vollständige Einkaufsspezifikation. Der genaue Becher benötigt weiterhin seine eigenen Abmessungen, Form, Randsystem, vorgesehenen Deckel und andere Bestelldetails.
Käufer, die Materialoptionen vergleichen, können mit dem beginnen PET Bechersortiment und der von PLA prüfen. Der exakte Becher muss dennoch bestätigt werden, bevor seine Druckfähigkeit angenommen wird., dann den PET vs PLA Becher-Käuferleitfaden verwenden, wenn die Kaufentscheidung noch in der Materialauswahlphase ist.
Warum die Plattenproduktion für den fertigen Becher wichtig ist
Bei einem Thermoformweg wird das Kunststoffmaterial zu Platten verarbeitet, bevor der Becher selbst geformt wird. Die Platte ist daher Teil der Fertigungskette zwischen Materialspezifikation und fertigem Artikel.
Ein Käufer muss normalerweise keine internen Extrusionseinstellungen vorschreiben, es sei denn, eine kontrollierte technische Vereinbarung verlangt dies. Die praktischere Aufgabe ist es, festzulegen, womit der fertige Becher übereinstimmen muss. Wenn ein Lieferant eine Prozessvariable ändert, aber weiterhin die genehmigte Produktspezifikation und die vereinbarten Qualitätskriterien erfüllt, bleibt der Fokus des Käufers auf der Konformität des gelieferten Bechers.
Material nicht allein nach Aussehen freigeben
Klare Becher aus unterschiedlichen Materialien können ähnlich aussehen. Produktfotos und Transparenz sind kein zuverlässiger Ersatz für die Materialidentifikation des Lieferanten und den genauen SKU, der bestellt wird. Behalten Sie die Materialidentität im Einkaufsdatensatz, anstatt sich auf visuelle Erkennung nach Ankunft der Becher zu verlassen.
Schritt 2: Thermoformen erzeugt die Bechergeometrie
Beim Thermoformen wird die Kunststoffplatte formbar gemacht und gegen Produktionswerkzeuge geformt, sodass Becherkavitäten entstehen. Nachdem sich die geformte Platte ausreichend für die Weiterverarbeitung stabilisiert hat, können die Becher zum Trimmen und Trennen weitergegeben werden.
Die nützliche Käuferfrage ist nicht, welche universelle Temperatur, welcher Druck oder welche Formzeit verwendet werden sollte. Diese Bedingungen hängen von Material, Platte, Werkzeug und Ausrüstung ab. Die Einkaufsfrage ist, ob die fertige Geometrie mit dem genehmigten Becher übereinstimmt.
Formgebung legt mehr als die Kapazität fest
Die Nennkapazität ist nur eine kommerzielle Beschreibung eines Bechers. Das geformte Produkt hat auch eine obere oder Randgeometrie, Gesamthöhe, Bodendurchmesser, Körperverjüngung und Wandprofil. Diese Variablen beeinflussen, womit der Becher nach der Fertigung zusammenwirken kann.
Dies ist wichtig, weil ein Becher selten allein verwendet wird. Er muss möglicherweise zu einem Deckel passen, in einen Halter passen, in einer Hülse gestapelt werden, in einem Träger sitzen oder in der Betriebsumgebung eines Kunden funktionieren. Zwei Becher mit derselben Unzen-Beschreibung sollten daher nicht ohne Spezifikationsprüfung als austauschbar behandelt werden.
Der Rand ist eine funktionale Schnittstelle
Bei Bechern, die mit Snap-Deckeln geliefert werden, wird der Rand zu einer der wichtigsten funktionalen Schnittstellen. Ein nomineller Randdurchmesser kann die Deckelauswahl einschränken, beweist aber nicht, dass jeder Deckel mit derselben Durchmesserangabe auf jeden Becher passt.
Die Leitfaden zur Kompatibilität von Becher und Deckel erklärt die Käuferlogik detaillierter: den genauen Becher identifizieren, den vorgesehenen Deckel identifizieren und die physische Kombination freigeben, anstatt nur den nominellen Durchmesser freizugeben.
Schritt 3: Trimmen, Trennen und Stapeln
Nach dem Formen müssen einzelne Becher von der umgebenden Platte getrennt werden. Das Trimmen erzeugt die einzelnen fertigen Artikel, während das Stapeln diese Becher für die nachfolgende Inspektion, Handhabung und Verpackung organisiert.
Trimmen ist Teil der Qualität des fertigen Bechers
Eine geformte Kavität ist nicht automatisch ein fertiger Becher. Der vereinzelte Artikel benötigt eine nutzbare Kante und einen intakten Rand. Wenn ein Becher beim Trimmen oder in der nachgelagerten Handhabung verformt oder beschädigt wird, kann die Formgebungsstufe korrekt gewesen sein, während der fertige Artikel dennoch ungeeignet ist.
Das ist ein Grund, warum die Prüfung an das fertige Produkt gebunden sein sollte und nicht nur an den vorgelagerten Prozess. Der Käufer erhält getrimmte, gestapelte und verpackte Becher, daher sollten die Abnahmekriterien auf die gelieferte Konfiguration ausgerichtet sein.
Stapeln und Entstapeln beeinflussen die tatsächliche Verwendung im Foodservice
Einwegbecher werden normalerweise in Stapeln geliefert. Der Becher muss daher nicht nur als einzelnes Objekt betrachtet werden, sondern auch als wiederkehrende ineinandergestapelte Einheit. Zu straffes Ineinanderstapeln, unregelmäßige Stapel oder bei der Handhabung entstandene Schäden können später in einem Café, an einer Getränkelinie, im Lager eines Distributors oder an einer Packstation Probleme verursachen.
Wo das Entstapelverhalten oder die Ausgabe entscheidend ist, sollte diese Verwendungsbedingung in die Musterfreigabe aufgenommen werden. Gehen Sie nicht davon aus, dass ein visuell akzeptabler Stapel automatisch die Eignung für einen bestimmten Spender oder ein automatisiertes Gerät belegt.
Schritt 4: Kritische Qualitätspunkte nach der Formgebung
Der nützlichste Fertigungsartikel für einen Käufer verbindet Produktionsstufen mit messbaren oder beobachtbaren Prüfungen am Fertigprodukt. Der genaue Prüfplan sollte für das Produkt und die Bestellung vereinbart werden, aber die folgenden Bereiche verdienen üblicherweise Beachtung.
| Qualitätspunkt | Warum es wichtig ist | Prüfung durch den Einkäufer |
|---|---|---|
| Produktidentität | Verhindert, dass das falsche Material, die falsche Bechervariante oder die falsche Revision als gleichwertig akzeptiert wird. | Verwenden Sie eine exakte SKU, eine kontrollierte Spezifikation oder eine freigegebene Musterreferenz. |
| Abmessungen | Können Deckel, Halter, Tragevorrichtungen, Verpackung und andere Schnittstellen beeinflussen. | Bestätigen Sie die Abmessungen, die für die vorgesehene Anwendung relevant sind. |
| Randbeschaffenheit | Der Rand interagiert mit dem vorgesehenen Deckel und trägt zur Verschlussleistung bei. | Prüfen Sie den Rand und verifizieren Sie die Passung mit dem exakt freigegebenen Deckel. |
| Aussehen | Die Präsentation transparenter Becher kann Teil der Vermarktungsanforderung des Käufers sein. | Verwenden Sie vereinbarte visuelle Kriterien und repräsentative Muster statt vager Begriffe wie „gute Klarheit“. |
| Stapeln | Unregelmäßiges Ineinanderstapeln kann Handhabungs- oder Serviceprobleme verursachen. | Prüfen Sie repräsentative Stapel und das Entstapeln, wo die Anwendung dies erfordert. |
| Bedruckung | Eine falsche Position oder Revision kann einen ansonsten korrekten Becher kommerziell unbrauchbar machen. | Verknüpfen Sie die Bestellung mit dem freigegebenen Artwork und, falls zutreffend, mit einer freigegebenen bedruckten Referenz. |
| Verpackung | Falsche Umverpackungen, Mengen, Kartons oder Kennzeichnungen können den Wareneingang und die Distribution stören. | Genehmigen Sie die Verpackungskonfiguration und die Kennzeichnungsanforderungen zusammen mit der Bestellung. |
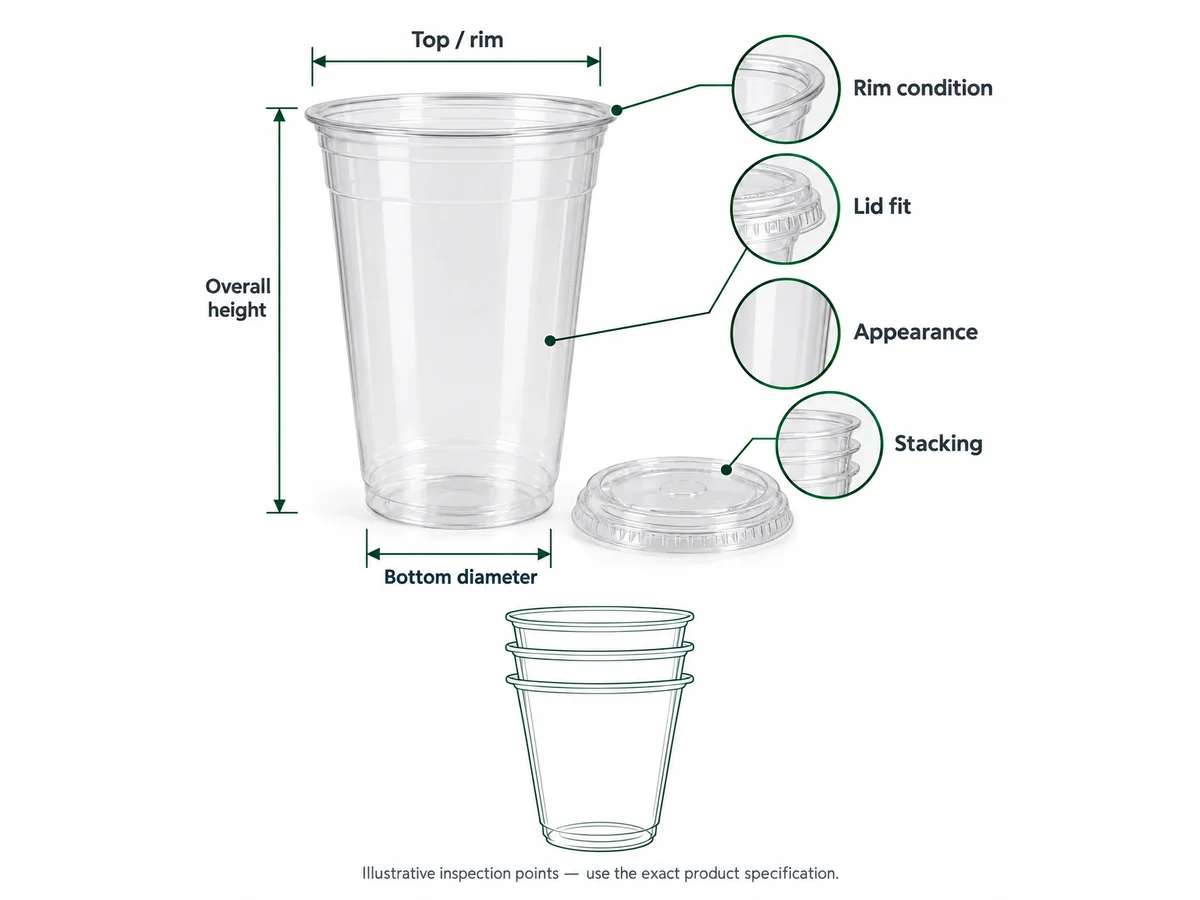
Für einen Prüfrahmen auf Sendungsebene verwenden Sie das Leitfaden zur Qualitätskontrolle von Kunststoffbechern. Die Fertigung erklärt, wo Variation entstehen kann; die QC bestimmt, wie die fertige Bestellung gegen die freigegebene Referenz geprüft wird.
Häufige Fertigungsrisiken, die Käufer verstehen sollten
Ein Käufer muss nicht jedes Fabrikproblem anhand eines Fotos diagnostizieren. Der bessere Ansatz ist, das fertige Symptom zu beobachten, festzustellen, welche Spezifikation betroffen ist, und den Lieferanten zu bitten, die relevante Produktionsstufe zu untersuchen.
| Beobachtetes Problem | Warum es wichtig ist | Maßnahme des Käufers |
|---|---|---|
| Abmessungen weichen vom freigegebenen Becher ab | Der Becher passt möglicherweise nicht mehr zum Deckel, Halter, Tragevorrichtung oder Verpackungssystem. | Vergleichen Sie das gelieferte Muster mit der kontrollierten Spezifikation und bestätigen Sie, ob die Änderung beabsichtigt ist. |
| Der Rand wirkt verformt oder uneinheitlich | Die Deckelpassung kann unzuverlässiger werden, selbst wenn der Nenndurchmesser unverändert ist. | Sperren Sie repräsentative Muster und testen Sie sie mit dem exakt freigegebenen Deckel. |
| Becher haften aneinander oder lassen sich schlecht entstapeln | Servicegeschwindigkeit und Ausgabe können beeinträchtigt werden. | Dokumentieren Sie den Stapel, die betroffene Menge und die Verwendungsbedingung; vergleichen Sie mit der freigegebenen Referenz. |
| Das Erscheinungsbild variiert innerhalb der Sendung | Die Präsentation transparenter Becher kann über Standorte oder Chargen hinweg uneinheitlich werden. | Definieren Sie, welches visuelle Merkmal sich geändert hat, und vergleichen Sie es mit den vereinbarten Erscheinungskriterien. |
| Druckposition oder Artwork weicht ab | Der physische Becher kann korrekt sein, während das gebrandete Produkt dennoch falsch ist. | Freigegebene Druckvorlagenrevision, Druckposition und freigegebenes Druckmuster prüfen. |
| Änderungen der Verpackungskonfiguration | Annahmen zu Wareneingang, Bestand und Distribution können nicht mehr zutreffen. | Manschetten, Kartonkonfiguration und Etiketten gegen die Bestellung prüfen. |
Symptome nicht in unbelegte Prozessbehauptungen umwandeln. Eine Deckelpassungs-Reklamation beweist für sich genommen nicht, welche Umformvariable sich geändert hat. Ein sichtbarer Defekt beweist nicht, dass eine bestimmte Maschineneinstellung falsch war. Zuerst das Produktsymptom erfassen, dann den Lieferanten die Fertigungsursache anhand der kontrollierten Produktions- und QS-Aufzeichnungen untersuchen lassen.
Warum zwei Becher mit demselben Fassungsvermögen unterschiedliche Produkte sein können
Das nominale Fassungsvermögen in Unzen oder Millilitern ist für die Menüplanung und die erste Produktauswahl nützlich. Es ist keine vollständige Fertigungsidentität.
Zwei Becher, die mit demselben Fassungsvermögen beschrieben werden, können sich dennoch unterscheiden in:
- Geometrie des oberen Randes bzw. Randes;
- Gesamthöhe;
- Bodendurchmesser;
- Konizität des Körpers und Seitenwandprofil;
- passende Deckelfamilie;
- Stapelverhalten;
- bedruckbare Fläche;
- Verpackungskonfiguration.
Diese Unterscheidung ist bei der Angebotserstellung wichtig. Wenn zwei Lieferanten „16 oz transparente Becher“ anbieten, sollte der Käufer zuerst feststellen, ob beide Angebote eine gleichwertige Becherspezifikation beschreiben. Andernfalls kann ein Stückpreisvergleich zwei unterschiedliche Produkte vergleichen.
Zu vermeidende Beschaffungsabkürzung: „gleiches Fassungsvermögen“ sollte nicht als „gleicher Becher“ behandelt werden. Nutzen Sie das Fassungsvermögen zur Vorauswahl von Produkten und verwenden Sie dann Abmessungen, Rand, Deckel, Anwendung und die exakt freigegebene Referenz, um den Artikel zu identifizieren, der tatsächlich nachbestellt werden kann.
Was Käufer vor der Serienproduktion freigeben sollten
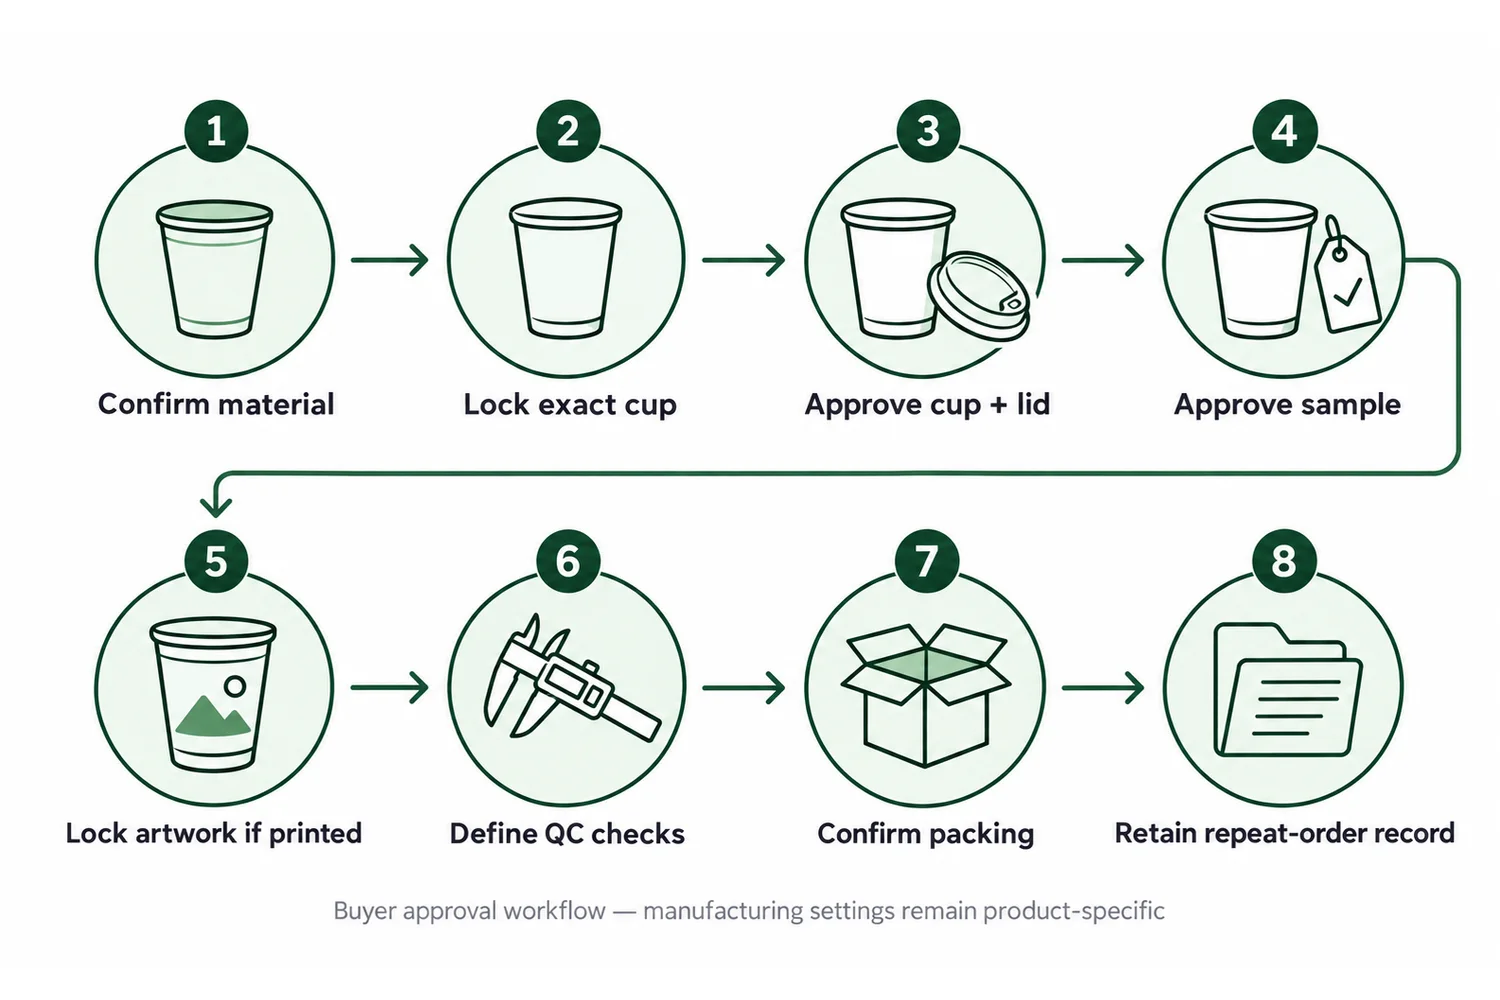
Fertigungskontrolle wird kommerziell nutzbar, wenn der Käufer weiß, was vor dem Produktionslauf fixiert werden muss. Die folgende Reihenfolge bindet die Freigabe an das Produkt statt an eine vage Katalogbeschreibung.
- Beabsichtigtes Material bestätigen. PET, PLA oder das andere spezifizierte Material zusammen mit der exakten Produktreferenz erfassen. Verlassen Sie sich später nicht auf Transparenz oder Produktfotos, um das Material zu identifizieren.
- Den genauen Becher festlegen. Die SKU, Zeichnung, kontrollierte Abmessungen oder eine andere eindeutige Produktreferenz verwenden. „16 oz transparenter Becher“ reicht für die Nachbestellkontrolle nicht aus.
- Rand- und Deckelsystem bestätigen. Den exakten, für diesen Becher vorgesehenen Deckel identifizieren und die Kombination physisch freigeben, wo die Deckelpassung wichtig ist.
- Repräsentatives Muster freigeben. Klarstellen, was das Muster belegt: Aussehen, Abmessungen, Deckelpassung, Bedruckung, Verpackung oder eine andere definierte Anforderung.
- Die Druckvorlagenrevision fixieren, wenn Druck enthalten ist. Der physische Becher sollte ausgewählt werden, bevor das Drucklayout als final gilt, da Bechergeometrie und Druckfläche zusammenhängen.
- Die wichtigen Prüfpunkte definieren. Dem Lieferanten und Prüfer mitteilen, welche Produkteigenschaften für die Abnahme entscheidend sind, statt eine allgemeine „Qualitätsprüfung“ anzufordern.
- Verpackung und Kennzeichnung bestätigen. Anforderungen an Manschette, Karton und Etikettierung sollten Teil der freigegebenen Bestellkonfiguration sein.
- Die Freigabereferenz aufbewahren. Die akzeptierte Spezifikation, Musteridentität, Deckelreferenz, Druckvorlagenrevision und Verpackungsaufzeichnung für Nachbestellungen zusammen aufbewahren.
Die Leitfaden zur Freigabe von Kunststoffbecher-Mustern erklärt, warum unbedruckte Muster, bedruckte Muster und aufbewahrte Produktionsreferenzen unterschiedlichen Zwecken dienen. Ein Muster kontrolliert nur das, wofür es tatsächlich ausgewählt und dokumentiert freigegeben wurde.
Inspektion und Nachbestellungen: Das freigegebene System reproduzieren
Eine Erstbestellung und eine Nachbestellung sollten sich auf dieselbe kontrollierte Produktdefinition beziehen. Das bedeutet nicht, dass jeder Produktionslauf auf mikroskopischer Ebene visuell ununterscheidbar ist. Es bedeutet, dass Lieferant und Käufer wissen sollten, welche Spezifikations-, Muster-, Druckvorlagen- und Verpackungsreferenzen für die Abnahme maßgeblich sind.
Inspektion benötigt eine Freigabereferenz
Ein Prüfer kann „gute Qualität“ ohne definierte Kriterien nicht sinnvoll verifizieren. Die Prüfaufzeichnung sollte die Lieferung mit dem exakt bestellten Becher und den für den Käufer wichtigen Eigenschaften verbinden. Wenn ein Deckel Teil der Bestellung ist, sind Becher und Deckel als System zu prüfen und nicht als unabhängige Positionen.
Nachbestellungen benötigen Versionskontrolle
Eine Nachbestellung wird riskant, wenn die kommerzielle Beschreibung gleich bleibt, aber ein technisches Element stillschweigend geändert wird. Beispiele sind eine andere Bechervariante, ein Ersatzdeckel, eine überarbeitete Druckvorlagendatei oder eine andere Kartonkonfiguration.
Die akzeptierten Identifikatoren zusammen aufbewahren. Wenn der Lieferant einen gleichwertigen Artikel vorschlägt, prüfen Sie vor der Annahme der Substitution, welche Schnittstellen betroffen sind. Ein neuer Becher mit demselben nominalen Fassungsvermögen kann eine erneute Freigabe von Deckelpassung, Drucklayout, Muster oder Verpackung erfordern.
Wie Fertigungswissen eine Ausschreibung für Kunststoffbecher verbessert
Der Fertigungsprozess sollte die Fragen verändern, die beim Sourcing gestellt werden. Eine schwache Anfrage lässt wesentliche Variablen undefiniert:
Schwache Ausschreibung: „Bitte offerieren Sie 16 oz transparente Kunststoffbecher mit Deckeln.“
Eine aussagekräftigere Anfrage benennt, was bekannt ist, und markiert die verbleibenden Variablen zur Bestätigung durch den Lieferanten:
- Beabsichtigte Getränke- oder Gastronomieanwendung.
- Erforderliches oder in Frage kommendes Material.
- Nennvolumen.
- Genaue Becherreferenz oder erforderliche Abmessungen, sofern verfügbar.
- Erforderliche Deckelfunktion und gegebenenfalls vorhandene Deckelreferenz.
- Anforderung an unbedruckte oder individuell bedruckte Ausführung.
- Mengenstruktur für die Angebotserstellung.
- Verpackungs- und Kennzeichnungsanforderungen, die den Wareneingang oder die Distribution beeinflussen.
- Zielmarkt und alle Dokumente, die der Käufer prüfen muss.
- Welche Spezifikation oder Komponente festgelegt ist und welche Variablen für eine Empfehlung des Lieferanten offen bleiben.
Für den übergreifenden Ablauf von Lieferantenauswahl, Mustern, Qualitätskontrolle und Auftragsfreigabe fahren Sie fort mit dem Leitfaden zur Beschaffung von Einweg-Kunststoffbechern aus China. Wenn Branding Teil des Projekts ist, verbindet sich der kommerzielle Weg anschließend auf natürliche Weise mit individuell bedruckte Kunststoffbecher nachdem die zugrunde liegende Becherspezifikation ausgewählt wurde.
Checkliste für Käufer: Herstellung und Qualitätsprüfung von Kunststoffbechern
- Bestätigen Sie das Material zusammen mit der genauen Becherreferenz.
- Geben Sie einen Becher nicht allein aufgrund des Nennvolumens frei.
- Erfassen Sie die Abmessungen, die für die beabsichtigte Anwendung relevant sind.
- Bestimmen Sie die genaue Randausführung und die dazu passende Deckelkombination.
- Verwenden Sie ein repräsentatives physisches Muster, wenn das Produkt eine Freigabe hinsichtlich Passform oder Aussehen benötigt.
- Legen Sie fest, was das Muster tatsächlich freigibt.
- Sperren Sie die freigegebene Druckvorlagenversion für bedruckte Becher.
- Teilen Sie dem Lieferanten mit, welche Eigenschaften des Fertigprodukts für die Qualitätskontrolle kritisch sind.
- Bestätigen Sie Anforderungen an Umverpackung, Karton und Kennzeichnung.
- Bewahren Sie Spezifikation, Muster, Deckel, Druckvorlage und Verpackungsreferenzen für Nachbestellungen auf.
- Geben Sie betroffene Schnittstellen erneut frei, wenn ein „gleichwertiger“ Becher, Deckel oder eine andere Komponente vorgeschlagen wird.
Abschließende Empfehlung
Bei vielen Programmen für transparente Einwegbecher lässt sich die Fertigungsabfolge als Materialvorbereitung, Folienherstellung, Thermoformen, Stanzen, Stapeln, Prüfen und Verpacken verstehen. Diese Abfolge beantwortet, wie der Becher hergestellt wird, ist aber nur der Anfang einer fundierten Kaufentscheidung für B2B.
Käufer sollten das Ergebnis steuern, das die Produktion reproduzieren muss: das richtige Material und der genaue Becher, die relevanten Abmessungen, das Rand- und Deckelsystem, das freigegebene Aussehen, die freigegebene Druckvorlage, sofern Bedruckung enthalten ist, und die vereinbarte Verpackungskonfiguration. Diese Referenzen geben dem Lieferanten ein definiertes Ziel und der Qualitätskontrolle eine aussagekräftige Grundlage für die Abnahme.
Füllen Sie fehlende Informationen nicht mit allgemeingültigen Maschinentemperaturen, Formdrücken, Zykluszeiten, Toleranzen oder anderen Werksparametern. Diese Werte gehören zum jeweiligen Material, zur Ausrüstung, zum Werkzeug und zum kontrollierten Produktionsprozess. Öffentliche Kapazitätsangaben zu Bioleader können die Bewertung des Lieferantenumfangs unterstützen, ersetzen aber nicht die Freigabe von SKU-level. Die stärkere Position des Käufers besteht darin, das Fertigprodukt klar zu definieren, repräsentative Referenzen freizugeben und sie für die Inspektion und Nachbestellungen aufzubewahren.
Häufig gestellte Fragen
Wie werden Kunststoffbecher hergestellt?
Viele transparente Einweg-Kunststoffbecher werden hergestellt, indem das ausgewählte Material vorbereitet, formbare Kunststofffolie erzeugt, die Folie in Becherformen thermogeformt, die Becher gestanzt und vereinzelt, gestapelt, das Fertigprodukt geprüft und akzeptierte Einheiten verpackt werden. Nicht jeder Kunststoffbecher durchläuft denselben Prozess, daher sollte der genaue Produktionsweg für das ausgewählte Material und das Becherdesign bestätigt werden.
Was ist Thermoformen in der Herstellung von Kunststoffbechern?
Thermoformen ist ein Produktionsverfahren, bei dem thermoplastische Folie formbar gemacht und gegen Werkzeuge geformt wird, um die erforderliche Bechergeometrie zu erzeugen. Anschließend werden die geformten Becher von der umgebenden Folie getrennt und der weiteren Handhabung, Prüfung und Verpackung zugeführt.
Werden die Becher PET und PLA genau gleich hergestellt?
Die transparenten Becher PET und PLA können beide über Thermoformverfahren hergestellt werden, sie sollten jedoch nicht als identische Materialien mit automatisch identischen Produktionsbedingungen behandelt werden. Käufer sollten das genaue Material und die Becherspezifikation freigeben und vermeiden, unbestätigte Maschineneinstellungen oder Leistungsangaben von einem Material auf ein anderes zu übertragen.
Warum ist der Rand bei der Herstellung von Kunststoffbechern wichtig?
Der Rand ist eine funktionale Schnittstelle zum vorgesehenen Deckel. Seine Geometrie und Beschaffenheit können den Deckelsitz beeinflussen, daher sollte ein Nenndurchmesser nur zur Vorauswahl möglicher Deckel verwendet werden. Die endgültige Freigabe sollte auf der genauen Kombination aus Becher und Deckel basieren und nicht allein auf der Durchmesserangabe.
Was sollten Käufer prüfen, bevor sie eine Massenbestellung von Kunststoffbechern annehmen?
Die Inspektion sollte dem freigegebenen Auftrag folgen und nicht einer allgemeinen Sichtprüfung. Je nach Produkt können relevante Punkte die Produktidentität, Abmessungen, Randbeschaffenheit, den Deckelsitz, das Aussehen, die Stapelbarkeit, den Druck und die Verpackung umfassen. Der Käufer sollte die kritischen Abnahmereferenzen vor der Massenproduktion definieren, damit der Prüfer weiß, womit die Lieferung übereinstimmen muss.
Quellen
- Bioleader — Bioleader erweitert die Becherfertigungskapazität von PLA & PET für die globale Versorgung. Offizielle Herstellerangabe zu Folienextrusionsanlagen, Becherproduktionslinien, Verpackungs- und Drucklinien, maximaler Tagesleistung pro Linie und kombinierter monatlicher Becherkapazität von PLA/PET. Die Zahlen werden von Bioleader selbst veröffentlicht und hier nicht als unabhängige Kapazitätsprüfung dargestellt.
- Bioleader — kompostierbare Kunststoffbecher PLA. Offizielle Produkttabelle mit Nenngewichten und -abmessungen der Becher PLA SKU. Die Seite enthält Nennspezifikationen; sie wird hier nicht als Nachweis einer allgemeingültigen numerischen Fertigungstoleranz verwendet.