Quick Summary
- Os copos de plástico transparentes descartáveis são comumente produzidos por meio de preparação do material, produção da chapa, termoformagem, corte, empilhamento, inspeção e embalagem. A Bioleader relata publicamente a produção integrada de copos PLA e PET com capacidade mensal de até 40 milhões de peças. Ainda assim, os compradores devem controlar o material exato e a especificação do copo, dimensões, sistema de borda e tampa, aparência, impressão quando aplicável, embalagem e referências aprovadas, em vez de confiar em configurações genéricas de processo.
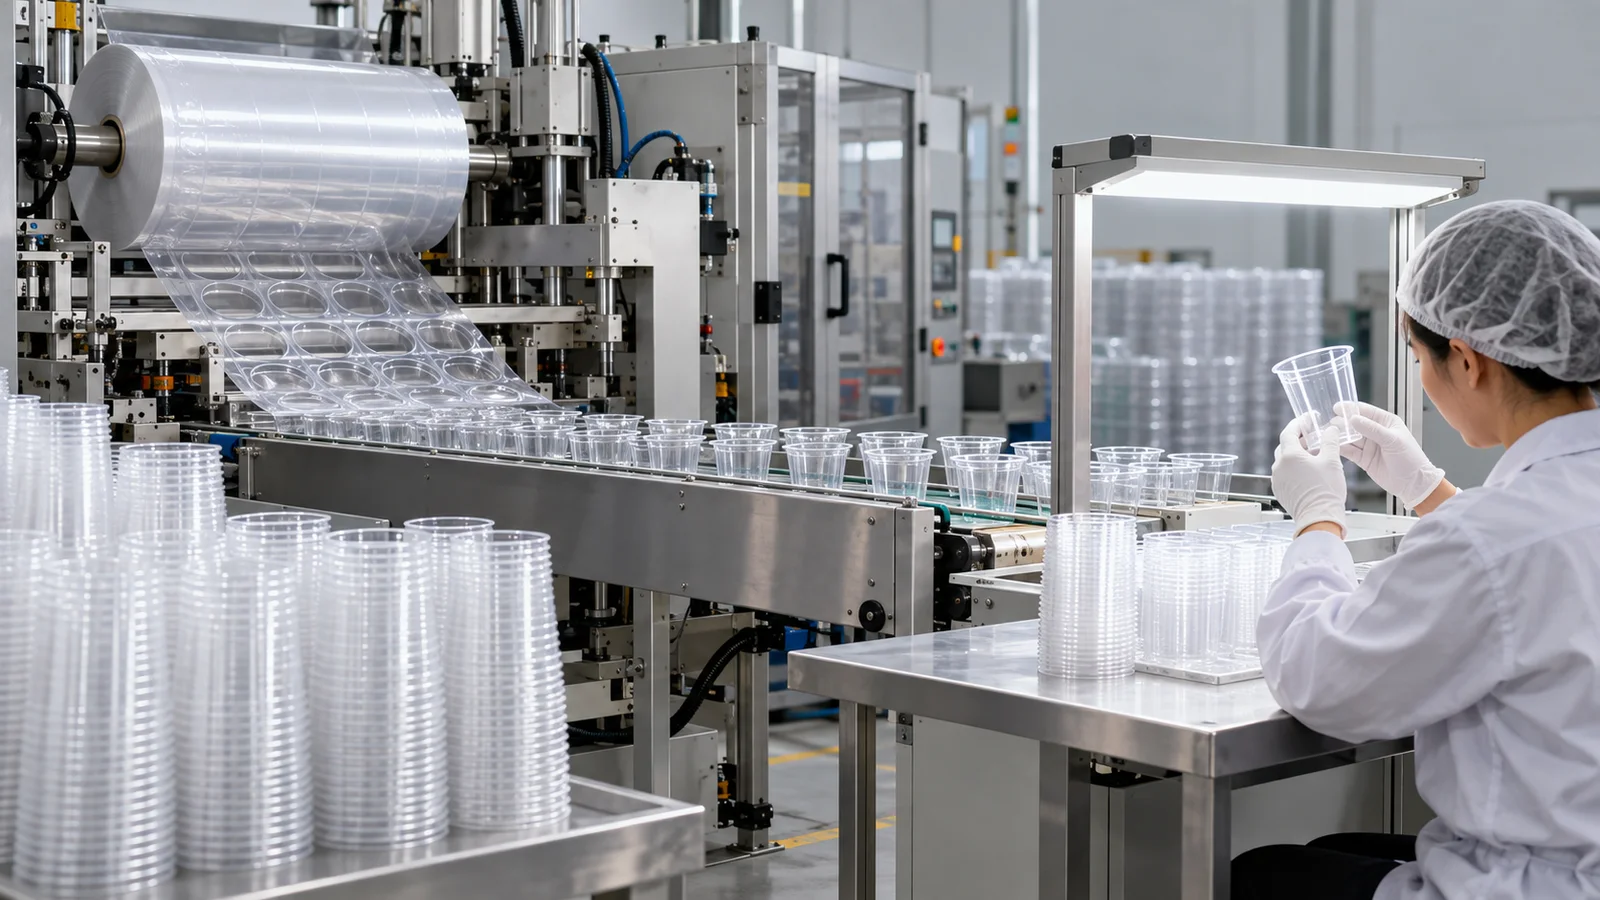
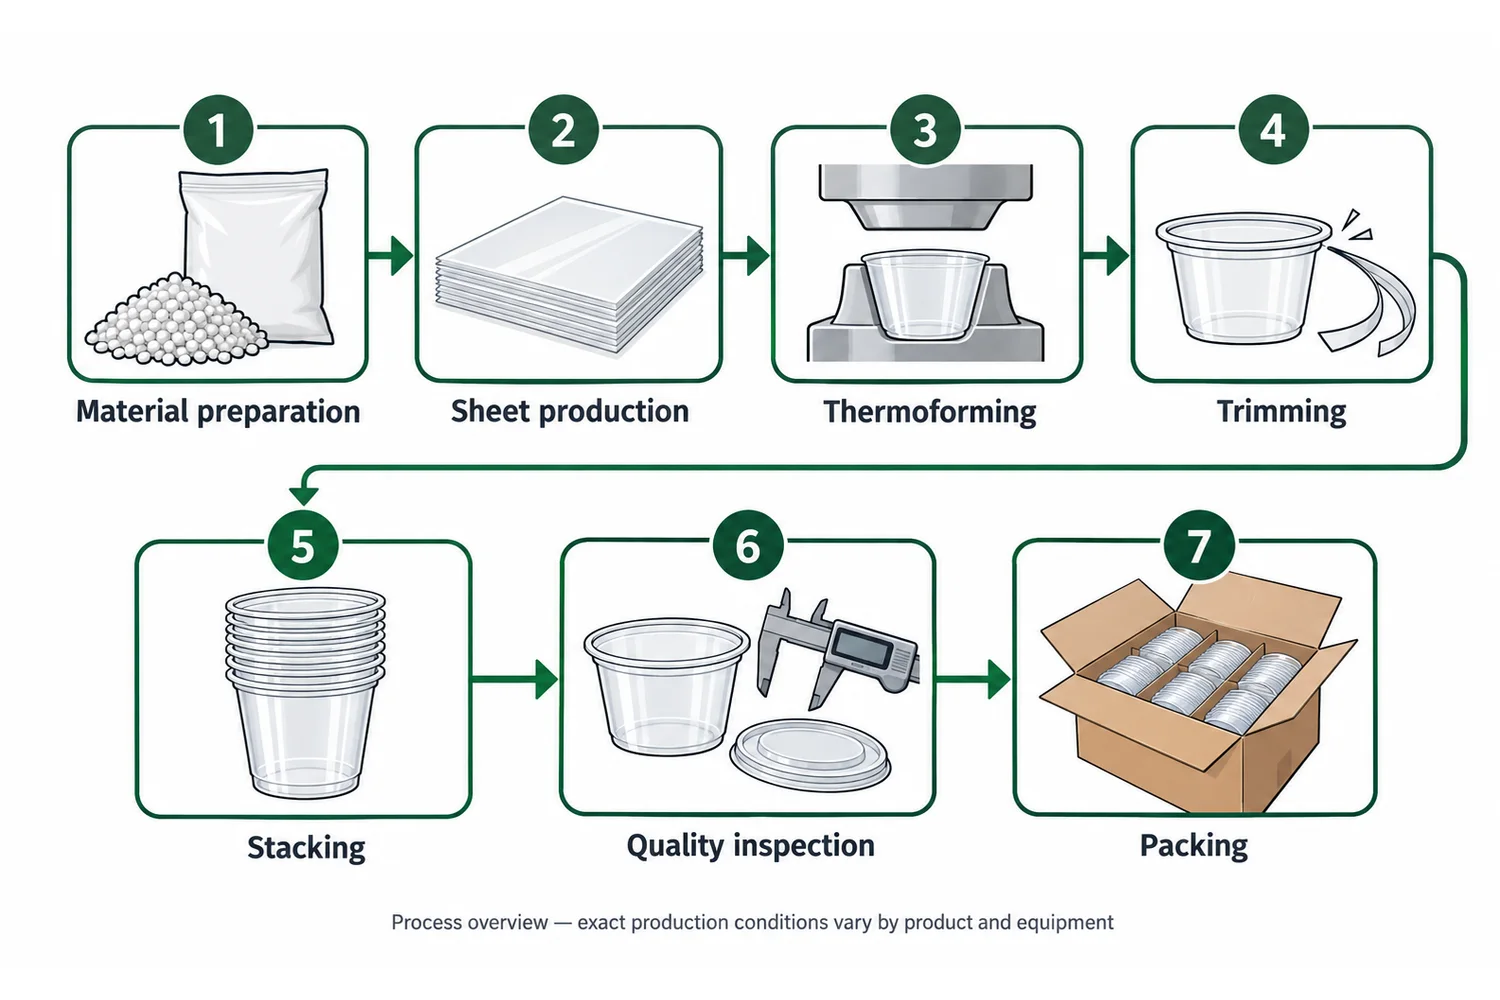
Os copos de plástico transparentes descartáveis são comumente feitos pela preparação do material plástico selecionado, produção de chapa termoformável, termoformagem dessa chapa em formatos de copo, corte e separação dos copos, empilhamento, inspeção do produto acabado e embalagem das unidades aprovadas. A rota exata depende do material, do design do copo e do equipamento de produção, portanto este artigo foca no processo de copos termoformados usado para muitos formatos transparentes descartáveis de bebidas frias.
Para um comprador de atacado, a pergunta importante não é simplesmente como uma máquina cria um copo. É quais características do produto acabado o processo de fabricação deve reproduzir de um lote de produção para o outro. Um copo pode ter a mesma capacidade nominal e ainda assim diferir em dimensões, geometria da borda, encaixe da tampa, perfil do corpo, comportamento de empilhamento, aparência ou configuração de embalagem.
A regra de fabricação para compradores: aprovar a especificação do produto que a produção deve reproduzir. Material, formato exato do copo, dimensões, pareamento de borda e tampa, arte quando impressa, embalagem e referências retidas importam mais para a compra do que configurações de máquina não verificadas.
Como São Feitos os Copos de Plástico? O Processo de Fabricação em Resumo
Um copo termoformado passa por uma sequência conectada. Cada etapa altera o material ou confirma que o resultado final ainda corresponde ao produto exigido.
| Etapa | O que acontece | Relevância para o comprador |
|---|---|---|
| Preparação do material | A matéria-prima plástica especificada é preparada para a rota de produção selecionada. | O pedido deve identificar o material pretendido e a especificação exata do copo. |
| Produção da chapa | O plástico é convertido em chapa adequada para a termoformagem subsequente. | A consistência da chapa é anterior à geometria e à aparência do copo formado. |
| Termoformagem | A chapa é tornada moldável e conformada contra o ferramental de produção para criar as cavidades dos copos. | A etapa de formação estabelece a geometria física do copo que depois deve corresponder ao produto aprovado. |
| Corte e separação | Os copos individuais são cortados e separados da chapa formada. | Bordas acabadas, condição da borda e qualidade da separação afetam o produto utilizável. |
| Empilhamento | Os copos são encaixados em pilhas controladas para manuseio e embalagem. | O comportamento de empilhamento e desencaixe pode ser relevante no manuseio e na distribuição em foodservice. |
| Inspeção | Os copos acabados são comparados com os requisitos aplicáveis do produto e do pedido. | Dimensões, borda, aparência, encaixe da tampa, impressão e embalagem podem se tornar pontos de inspeção dependendo do pedido. |
| Embalagem | Os copos aprovados são ensacados, encaixotados e identificados de acordo com a configuração acordada do pedido. | A embalagem afeta o recebimento, o controle de estoque, a distribuição e a consistência de pedidos repetidos. |
O Que a Bioleader Relata Publicamente Sobre Sua Escala de Fabricação de Copos
Dados públicos de fabricação só são úteis quando seu escopo é claro. A atualização oficial de fabricação da Bioleader afirma que seu sistema de copos PLA e PET inclui máquinas de extrusão de chapa totalmente automáticas 3, linhas de produção e embalagem de copos totalmente automáticas 5 e linhas de produção de copos semiautomáticas 3. A mesma fonte afirma que cada uma das cinco linhas de copos totalmente automáticas pode atingir uma produção diária máxima de 300,000 copos, enquanto a capacidade mensal combinada de copos PLA e PET pode atingir até 40 milhões de peças.[1]
O sistema publicado também lista 2 linhas de produção de tampas totalmente automáticas, 1 linha semiautomática para tampas especiais ou personalizadas, 3 linhas de embalagem totalmente automáticas, e 2 máquinas de impressão e embalagem em cores totalmente automáticas 8.[1] Estes números descrevem a escala de produção autodeclarada da Bioleader; não devem ser lidos como capacidade auditada por terceiros nem como garantia de que cada SKU possa operar na velocidade máxima.
| Item divulgado publicamente | Bioleader valor publicado | Como o comprador deve interpretá-lo |
|---|---|---|
| Máquinas de extrusão de chapa automáticas | 3 | Mostra a escala de produção interna de chapa que sustenta o fluxo de formação de copos. |
| Linhas de produção e embalagem de copos totalmente automáticas | 5 | Descreve o número de linhas de copos de alto volume divulgadas publicamente. |
| Produção máxima por linha de copos totalmente automática | Até 300,000 copos por dia | Uma capacidade máxima declarada da linha, não uma produção diária prometida para cada material, tamanho, trabalho de impressão ou pedido. |
| Linhas de produção de copos semiautomáticas | 3 | Oferece flexibilidade adicional para produção especializada ou baseada em projetos. |
| Capacidade combinada de copos PLA e PET | Até 40 milhões de peças por mês | Útil para avaliação da escala do fornecedor; o agendamento real dos pedidos ainda depende de SKU, ferramental, impressão, embalagem e alocação de produção. |
O que não é especificado publicamente: as Bioleader fontes consultadas para este artigo não publicam uma temperatura universal de termoformagem, pressão de conformação, tempo de ciclo ou tolerância dimensional numérica para copos PLA/PET. Esses valores devem permanecer específicos de produto e processo, em vez de serem inferidos a partir de referências genéricas de processamento de plásticos.
As tabelas públicas de produtos de copos PLA da Bioleader publicam dados nominais SKU, como peso do copo, diâmetro superior, diâmetro inferior e altura.[2] Estas são especificações úteis do produto, mas um valor nominal não é a mesma coisa que uma tolerância de fabricação admissível. Se um comprador precisar de uma faixa de tolerância para uma interface crítica, esta deve ser confirmada em relação ao desenho, especificação ou requisito de CQ aprovado aplicável para esse exato SKU.
Etapa 1: Preparação do Material e Produção de Chapa
O processo começa definindo qual material e programa de copo serão produzidos. Uma família de material como PET ou PLA é importante, mas não é uma especificação de compra completa. O copo exato ainda precisa de suas próprias dimensões, forma, sistema de borda, tampa pretendida e outros detalhes do pedido.
Compradores comparando opções de material podem começar com o Compradores que avaliam o recipiente base antes da decoração podem consultar (PET) e o PLA, depois usar o guia de compra de copos PET vs PLA quando a decisão de compra ainda está no estágio de seleção de material.
Por que a Produção de Chapa Importa para o Copo Acabado
Em uma rota de termoformagem, o material plástico é convertido em chapa antes que o próprio copo seja formado. A chapa é, portanto, parte da cadeia de fabricação entre a especificação do material e o artigo acabado.
Um comprador normalmente não precisa prescrever configurações internas de extrusão, a menos que um acordo técnico controlado as exija. A tarefa mais prática é definir o que o copo acabado deve atender. Se um fornecedor alterar uma variável de processo mas ainda atender à especificação do produto aprovada e aos critérios de qualidade acordados, o foco do comprador permanece na conformidade do copo entregue.
Não Aprove Material Apenas pela Aparência
Copos transparentes feitos de materiais diferentes podem parecer semelhantes. Fotografias de produtos e transparência não são substitutos confiáveis para a identificação do material pelo fornecedor e o exato SKU sendo encomendado. Mantenha a identidade do material no registro de compra em vez de confiar no reconhecimento visual após a chegada dos copos.
Etapa 2: A Termoformagem Cria a Geometria do Copo
Durante a termoformagem, a chapa plástica é tornada moldável e conformada contra o ferramental de produção, de modo que as cavidades dos copos são criadas. Depois que a chapa formada se estabiliza suficientemente para o manuseio a jusante, os copos podem seguir para o corte e a separação.
A pergunta útil do comprador não é qual temperatura, pressão ou tempo de conformação universal deve ser usado. Essas condições dependem do material, da chapa, do ferramental e do equipamento. A questão de compra é se a geometria acabada corresponde ao copo aprovado.
A Conformação Estabelece Mais do que Capacidade
A capacidade nominal é apenas uma descrição comercial de um copo. O produto formado também tem uma geometria de topo ou borda, altura total, diâmetro inferior, conicidade do corpo e perfil de parede. Essas variáveis influenciam com o que o copo pode se interfacear após a fabricação.
Isso importa porque um copo raramente é usado sozinho. Ele pode precisar corresponder a uma tampa, encaixar em um suporte, empilhar dentro de uma luva, assentar em um porta-copos ou funcionar dentro da configuração operacional de um cliente. Dois copos com a mesma descrição em onças não devem, portanto, ser tratados como intercambiáveis sem revisão da especificação.
A Borda É uma Interface Funcional
Para copos fornecidos com tampas de encaixe, a borda torna-se uma das interfaces funcionais mais importantes. Um diâmetro nominal de borda pode reduzir a lista de tampas, mas não prova que toda tampa com a mesma descrição de diâmetro se encaixará em todo copo.
A guia de compatibilidade entre copo e tampa explica a lógica do comprador em mais detalhes: identifique o copo exato, identifique a tampa pretendida e aprove a combinação física em vez de aprovar apenas o diâmetro nominal.
Etapa 3: Corte, Separação e Empilhamento
Após a conformação, os copos individuais precisam ser separados da chapa ao redor. O corte cria os artigos acabados individuais, enquanto o empilhamento organiza esses copos para inspeção, manuseio e embalagem subsequentes.
O Corte É Parte da Qualidade do Copo Acabado
Uma cavidade conformada não é automaticamente um copo acabado. O artigo separado precisa de uma borda utilizável e de uma aba intacta. Se um copo ficar deformado ou danificado durante o corte ou o manuseio subsequente, a etapa de conformação pode ter sido correta enquanto o item acabado ainda é inadequado.
Esta é uma das razões pelas quais a inspeção deve estar vinculada ao produto acabado e não apenas ao processo a montante. O comprador recebe copos cortados, empilhados e embalados, portanto os critérios de aceitação devem focar na configuração entregue.
O empilhamento e a desaninhagem afetam o uso real em foodservice
Os copos descartáveis são normalmente distribuídos em pilhas. Portanto, o copo precisa ser considerado não apenas como um objeto individual, mas também como uma unidade aninhada repetida. O aninhamento excessivamente apertado, pilhas irregulares ou danos introduzidos durante o manuseio podem criar problemas posteriormente em um café, linha de bebidas, armazém de distribuidor ou estação de embalagem.
Quando o comportamento de desaninhagem ou dispensação for crítico, inclua essa condição de uso na aprovação da amostra. Não presuma que uma pilha visualmente aceitável comprove automaticamente a adequação a um dispensador ou dispositivo automatizado específico.
Etapa 4: Pontos críticos de qualidade após a conformação
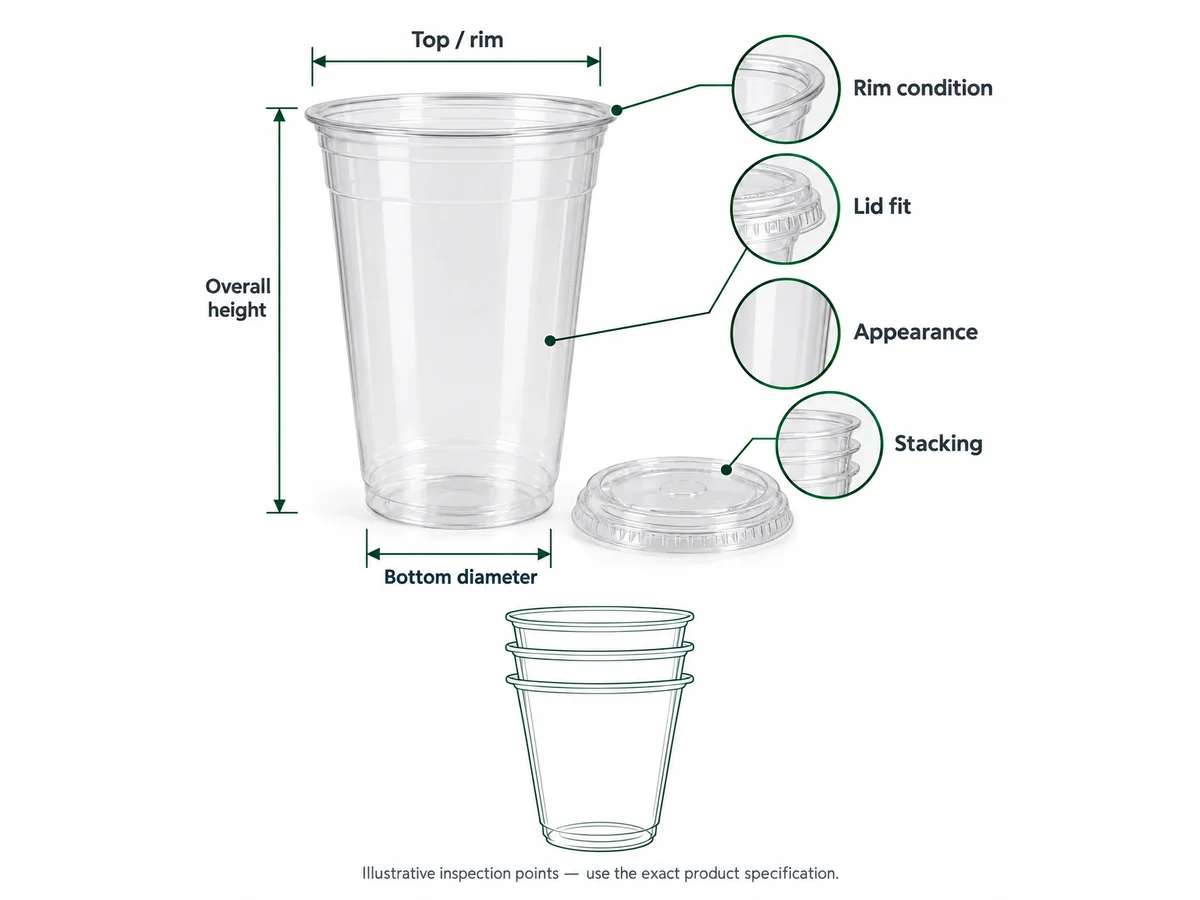
O artigo de fabricação mais útil para um comprador conecta os estágios de produção a verificações mensuráveis ou observáveis do produto acabado. O plano de inspeção exato deve ser acordado para o produto e o pedido, mas as áreas a seguir normalmente merecem atenção.
| Ponto de qualidade | Por que importa | Verificação do comprador |
|---|---|---|
| Identidade do produto | Evita que o material, a variante de copo ou a revisão errada sejam aceitos como equivalentes. | Use uma especificação controlada SKU exata ou uma referência de amostra aprovada. |
| Dimensões | Podem afetar tampas, suportes, porta-copos, embalagem e outras interfaces. | Confirme as dimensões relevantes para a aplicação pretendida. |
| Condição da aba | A aba interage com a tampa pretendida e contribui para o desempenho do fechamento. | Inspecione a aba e verifique o encaixe com a tampa aprovada exata. |
| Aparência | A apresentação do copo transparente pode fazer parte do requisito de merchandising do comprador. | Use critérios visuais acordados e amostras representativas em vez de termos vagos como “boa transparência”. |
| Empilhamento | O aninhamento irregular pode criar problemas de manuseio ou de serviço. | Revise pilhas representativas e a desaninhagem onde a aplicação exigir. |
| Impressão | Posição ou revisão erradas podem tornar um copo de outro modo correto comercialmente inutilizável. | Vincule o pedido à arte liberada e a uma referência impressa aprovada quando aplicável. |
| Embalagem | Mangas, quantidades, caixas de papelão ou identificação incorretas podem prejudicar o recebimento e a distribuição. | Aprove a configuração de embalagem e os requisitos de rotulagem junto com o pedido. |
Para uma estrutura de inspeção em nível de embarque, use o guia de controlo de qualidade de copos de plástico. A fabricação explica onde a variação pode surgir; o controle de qualidade determina como o pedido acabado será verificado em relação à referência aprovada.
Riscos comuns de fabricação que os compradores devem compreender
Um comprador não precisa diagnosticar cada problema de fábrica a partir de uma fotografia. A melhor abordagem é observar o sintoma no produto acabado, identificar qual especificação foi afetada e pedir ao fornecedor que investigue o estágio de produção relevante.
| Problema observado | Por que importa | Ação do comprador |
|---|---|---|
| As dimensões diferem do copo aprovado | O copo pode não corresponder mais à tampa, ao suporte, ao porta-copos ou ao sistema de embalagem. | Compare a amostra entregue com a especificação controlada e confirme se a mudança é intencional. |
| A aba parece deformada ou inconsistente | O encaixe da tampa pode se tornar menos confiável mesmo quando o diâmetro nominal não muda. | Coloque amostras representativas em quarentena e teste-as com a tampa aprovada exata. |
| Os copos grudam uns nos outros ou desaninha mal | A velocidade de serviço e a dispensação podem ser afetadas. | Documente a pilha, a quantidade afetada e a condição de uso; compare com a referência aprovada. |
| A aparência varia dentro do embarque | A apresentação do copo transparente pode se tornar inconsistente entre locais ou lotes. | Defina qual característica visual mudou e compare-a com os critérios de aparência acordados. |
| A posição da impressão ou a arte difere | O copo físico pode estar correto enquanto o produto de marca ainda está errado. | Verifique a revisão da arte liberada, a posição de impressão e a amostra impressa aprovada. |
| Alterações na configuração de embalagem | As premissas de recebimento, inventário e distribuição podem já não corresponder. | Confira os sleeves, a configuração da caixa de papelão e os rótulos em relação ao pedido de compra. |
Não transforme sintomas em alegações de processo sem fundamento. Uma reclamação de ajuste da tampa não prova, por si só, qual variável de conformação mudou. Um defeito visual não prova que uma configuração específica da máquina estava errada. Registre primeiro o sintoma do produto e, em seguida, deixe o fornecedor investigar a causa de fabricação com base nos registros controlados de produção e controle de qualidade.
Por Que Dois Copos Com a Mesma Capacidade Podem Ser Produtos Diferentes
A capacidade nominal em onças ou mililitros é útil para planejamento de menu e seleção inicial do produto. Não é uma identidade completa de fabricação.
Dois copos descritos como tendo a mesma capacidade ainda podem diferir em:
- geometria do topo ou da borda;
- altura total;
- diâmetro da base;
- afunilamento do corpo e perfil da parede lateral;
- família de tampa correspondente;
- comportamento de empilhamento;
- área de impressão;
- configuração de embalagem.
Essa distinção importa durante a cotação. Se dois fornecedores cotarem “16 oz copos transparentes”, o comprador deve primeiro determinar se ambas as cotações descrevem uma especificação de copo equivalente. Caso contrário, uma comparação de preço unitário pode estar comparando dois produtos diferentes.
Atalho de compras a evitar: “mesma capacidade” não deve ser tratado como “mesmo copo”. Use a capacidade para pré-selecionar produtos, depois use dimensões, borda, tampa, aplicação e a referência exata aprovada para identificar o item que realmente pode ser recomprado.
O Que os Compradores Devem Aprovar Antes da Produção em Massa
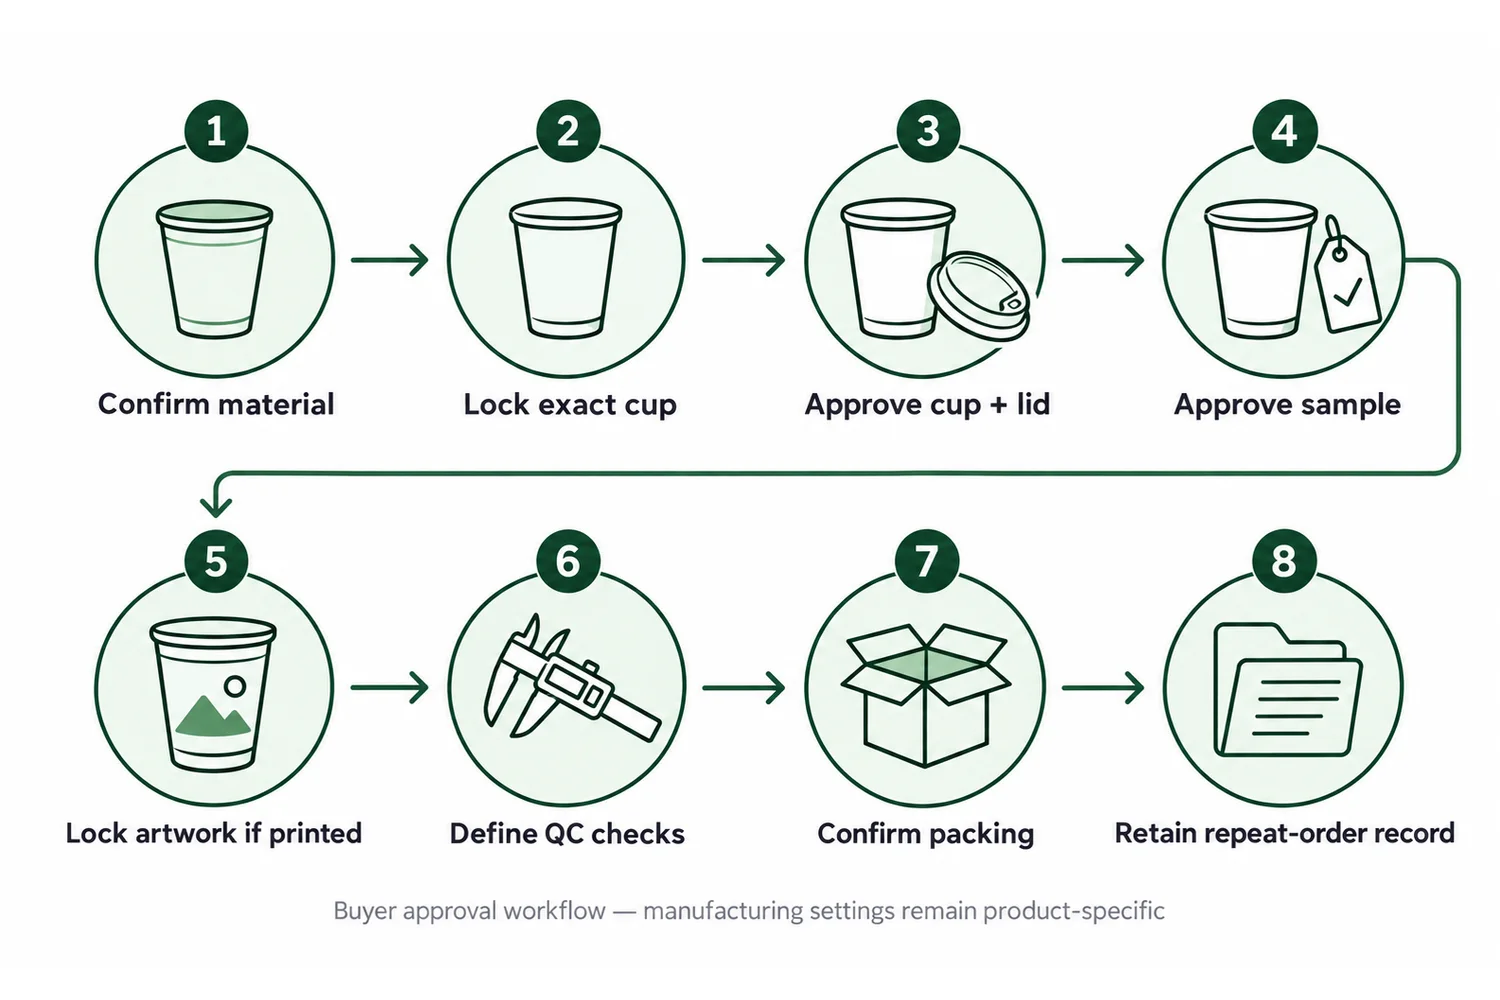
O controle de fabricação torna-se comercialmente útil quando o comprador sabe o que deve ser fixado antes do lote de produção. A sequência a seguir mantém a aprovação vinculada ao produto, e não a uma descrição vaga de catálogo.
- Confirme o material pretendido. Registre PET, PLA ou o outro material especificado junto com a referência exata do produto. Não confie na transparência ou em fotografias do produto para identificar o material posteriormente.
- Fixe o copo exato. Use o SKU, desenho, dimensões controladas ou outra referência de produto inequívoca. “16 oz copo transparente” não é suficiente para o controle de pedidos recorrentes.
- Confirme o sistema de borda e tampa. Identifique a tampa exata destinada a esse copo e aprove fisicamente a combinação onde o ajuste da tampa for relevante.
- Aprove a amostra representativa. Deixe claro o que a amostra comprova: aparência, dimensões, ajuste da tampa, impressão, embalagem ou outro requisito definido.
- Fixe a revisão da arte quando a impressão estiver incluída. O copo físico deve ser selecionado antes que o layout de impressão seja considerado final, porque a geometria do copo e a área de impressão estão conectadas.
- Defina os pontos de inspeção importantes. Informe ao fornecedor e ao inspetor quais características do produto são críticas para a aceitação, em vez de pedir uma “verificação de qualidade” genérica.
- Confirme a embalagem e a identificação. Os requisitos de sleeve, caixa de papelão e rotulagem devem fazer parte da configuração aprovada do pedido.
- Retenha a referência de aprovação. Mantenha juntos a especificação aceita, a identidade da amostra, a referência da tampa, a revisão da arte e o registro de embalagem para pedidos recorrentes.
A guia de aprovação de amostra de copo plástico explica por que amostras sem impressão, amostras impressas e referências de produção retidas servem a propósitos diferentes. Uma amostra só controla aquilo que foi efetivamente selecionado e documentado para aprovação.
Inspeção e Pedidos Recorrentes: Reproduzir o Sistema Aprovado
Um primeiro pedido e um pedido recorrente devem referir-se à mesma definição controlada de produto. Isso não significa que todo lote de produção será visualmente indistinguível em nível microscópico. Significa que o fornecedor e o comprador devem saber quais especificações, amostras, artes e referências de embalagem regem a aceitação.
A Inspeção Precisa de uma Referência de Aprovação
Um inspetor não pode verificar de forma significativa “boa qualidade” sem critérios definidos. O registro de inspeção deve conectar o embarque ao copo exato pedido e às características que importam para o comprador. Quando uma tampa faz parte do pedido, inspecione o copo e a tampa como um sistema, e não como itens de linha não relacionados.
Pedidos Recorrentes Precisam de Controle de Versão
Um pedido recorrente torna-se arriscado quando a descrição comercial permanece a mesma, mas um elemento técnico muda silenciosamente. Exemplos incluem uma variante diferente de copo, uma tampa substituta, um arquivo de arte revisado ou uma configuração diferente de caixa de papelão.
Mantenha juntos os identificadores aceitos. Se o fornecedor propuser um item equivalente, revise quais interfaces são afetadas antes de aceitar a substituição. Um novo copo com a mesma capacidade nominal pode exigir nova aprovação de ajuste de tampa, layout de impressão, amostra ou embalagem.
Como o Conhecimento de Fabricação Melhora uma RFQ de Copo Plástico
O processo de fabricação deve mudar as perguntas feitas durante o sourcing. Uma consulta fraca deixa grandes variáveis indefinidas:
RFQ fraca: «Por favor, cotem 16 oz copos de plástico transparente com tampas.»
Um pedido de cotação mais consistente identifica o que já está definido e assinala as variáveis restantes para confirmação pelo fornecedor:
- Aplicação pretendida para a bebida ou para o serviço de alimentação.
- Material exigido ou candidato.
- Capacidade nominal.
- Referência exata do copo ou dimensões exigidas, quando disponíveis.
- Função exigida para a tampa e qualquer referência de tampa já existente.
- Requisito de copo liso ou com impressão personalizada.
- Estrutura de quantidades para cotação.
- Requisitos de embalagem e rotulagem que afetam a receção ou a distribuição.
- Mercado de destino e eventuais documentos que o comprador precise de analisar.
- Qual especificação ou componente está fixo e quais variáveis permanecem em aberto para recomendação do fornecedor.
Para a sequência mais ampla de fornecedores, amostras, controlo de qualidade e aprovação de encomendas, continue com o guia para o aprovisionamento de copos de plástico descartáveis na China. Se a personalização fizer parte do projeto, o percurso comercial liga-se naturalmente a copos plásticos impressos personalizados depois de selecionada a especificação base do copo.
Lista de verificação do comprador: fabrico e verificação da qualidade de copos de plástico
- Confirme o material juntamente com a referência exata do copo.
- Não aprove um copo apenas com base na capacidade nominal.
- Registe as dimensões que afetam a aplicação pretendida.
- Identifique a combinação exata de rebordo e tampa correspondente.
- Utilize uma amostra física representativa quando o produto exigir aprovação de ajuste ou de aspeto.
- Defina o que a amostra aprova efetivamente.
- Fixe a revisão da arte final aprovada para copos impressos.
- Indique ao fornecedor quais as características do produto acabado críticas para o controlo de qualidade.
- Confirme os requisitos de manga, caixa de cartão e rotulagem.
- Guarde as referências de especificação, amostra, tampa, arte final e embalagem para encomendas repetidas.
- Reaprove as interfaces afetadas quando for proposto um copo, uma tampa ou outro componente «equivalente».
Recomendação Final
Para muitos programas de copos transparentes descartáveis, a sequência de fabrico pode ser entendida como preparação do material, produção de chapa, termoformação, corte, empilhamento, inspeção e embalagem. Essa sequência responde a como o copo é produzido, mas é apenas o início de uma decisão de compra útil para B2B.
Os compradores devem controlar o resultado que a produção tem de reproduzir: o material correto e o copo exato, as dimensões que importam, o sistema de rebordo e tampa, o aspeto aprovado, a arte final aprovada quando há impressão e a configuração de embalagem acordada. Essas referências dão ao fornecedor um objetivo definido e ao controlo de qualidade uma base significativa para a aceitação.
Não preencha informação em falta com temperaturas universais de máquina, pressões de moldagem, tempos de ciclo, tolerâncias ou outros parâmetros de fábrica. Esses valores pertencem ao material aplicável, ao equipamento, ao ferramental e ao processo de produção controlado. Os valores públicos de capacidade Bioleader podem apoiar a avaliação à escala do fornecedor, mas não substituem a aprovação SKU-level. A posição mais forte do comprador é definir claramente o produto acabado, aprovar referências representativas e conservá-las para inspeção e encomendas repetidas.
Perguntas Frequentes
Como são fabricados os copos de plástico?
Muitos copos de plástico transparente descartáveis são fabricados através da preparação do material selecionado, produção de chapa plástica moldável, termoformação da chapa em cavidades de copo, corte e separação dos copos, empilhamento, inspeção do produto acabado e embalagem das unidades aceites. Nem todos os copos de plástico utilizam o mesmo processo, pelo que o percurso exato de produção deve ser confirmado para o material e o design de copo selecionados.
O que é a termoformação no fabrico de copos de plástico?
A termoformação é um procedimento de produção no qual a chapa termoplástica é tornada moldável e conformada contra o ferramental para criar a geometria de copo pretendida. Os copos formados são depois separados da chapa circundante e seguem para manuseamento a jusante, inspeção e embalagem.
Os copos PET e PLA são fabricados exatamente da mesma forma?
Os copos transparentes PET e PLA podem ambos ser produzidos através de processos de termoformação, mas não devem ser tratados como materiais idênticos com condições de produção automaticamente idênticas. Os compradores devem aprovar o material e a especificação exata do copo e evitar transpor regulações de máquina ou alegações de desempenho não verificadas de um material para outro.
Porque é importante o rebordo no fabrico de copos de plástico?
O rebordo é uma interface funcional com a tampa pretendida. A sua geometria e o seu estado podem afetar o ajuste da tampa, pelo que um diâmetro nominal deve ser usado apenas para pré-selecionar tampas possíveis. A aprovação final deve basear-se na combinação exata de copo e tampa e não apenas na designação do diâmetro.
O que devem os compradores inspecionar antes de aceitar uma encomenda por grosso de copos de plástico?
A inspeção deve seguir a encomenda aprovada e não uma verificação visual genérica. Dependendo do produto, os pontos relevantes podem incluir a identidade do produto, as dimensões, o estado do rebordo, o ajuste da tampa, o aspeto, o empilhamento, a impressão e a embalagem. O comprador deve definir as referências críticas de aceitação antes da produção em série, para que o inspetor saiba com o que o carregamento tem de corresponder.
Referências
- Bioleader — Bioleader Amplia a capacidade de fabrico de copos PLA e PET para fornecimento global. Divulgação oficial do fabricante que abrange equipamento de extrusão de chapa, linhas de produção de copos, linhas de embalagem e impressão, produção máxima diária por linha e capacidade mensal combinada de copos PLA/PET. Os valores são autopublicados por Bioleader e não são aqui apresentados como uma auditoria independente de capacidade.
- Bioleader — Copos de plástico compostáveis PLA. Tabela oficial de produto que publica pesos e dimensões nominais dos copos PLA SKU. A página fornece especificações nominais; não é aqui utilizada como prova de uma tolerância de fabrico numérica universal.