Quick Summary
- Para imprimir en vasos de plástico en producción industrial, haga coincidir el sustrato plástico exacto y la geometría del vaso con un procedimiento de impresión cualificado, prepare el arte y la superficie específicos del vaso, utilice una tinta compatible y su curado, y después inspeccione el vaso físico terminado antes de la aprobación en lote.
¿Cómo se imprime en vasos de plástico? Identifique el vaso de plástico exacto, elija un procedimiento de impresión industrial compatible, prepare la superficie curva y el arte, aplique una tinta adecuada, complete su curado especificado e inspeccione la impresión terminada. Las rutas de producción habituales incluyen offset seco, serigrafía e impresión digital directa al objeto; la tampografía puede ser adecuada para algunas aplicaciones localizadas o específicas de la geometría. El procedimiento debe coincidir con el sustrato, la geometría del vaso, el arte y el volumen de producción.
La impresión industrial en vasos de plástico es distinta de la impresión sobre papel plano: el vaso debe sujetarse y, a menudo, girarse, mientras que la tinta tiene que mojar una superficie plástica no porosa. La preparación de la superficie, la compatibilidad de la tinta y el curado forman parte del sistema de impresión, no son consideraciones opcionales posteriores. Esta guía abarca la impresión industrial para vasos de plástico de uso alimentario. El vinilo de aficionado, las pegatinas y la decoración aplicada a mano son procesos distintos y no equivalen a los vasos impresos en fábrica.
Este artículo explica el lado de fabricación de la impresión en vasos de plástico. Para los formatos de archivo, los colores, la aprobación del área de impresión y la preparación del arte final, consulte la guía de impresión de vasos personalizadosPara el flujo de trabajo más amplio del pedido, incluidos las tapas y la aprobación comercial, consulte el guía de B2B sobre vasos de plástico impresos personalizados.
Regla principal de impresión: bloquee el vaso antes de bloquear la ruta de impresión. El vaso de producción determina la geometría de la pared lateral, el área imprimible, el procedimiento de manipulación y la superficie a la que debe adherirse la tinta.
Cómo imprimir en vasos de plástico
- Identifique el material plástico y la geometría exacta del vaso.
- Seleccione un procedimiento de impresión compatible con el vaso y el diseño.
- Prepare el diseño para el área de impresión curva o cónica.
- Limpie y trate la superficie plástica cuando sea necesario.
- Imprima con una tinta compatible y complete el proceso de curado especificado.
- Inspeccione la adherencia, el registro, el color y el vaso físico terminado.
¿Por qué es diferente la impresión en un vaso de plástico de la impresión en una superficie plana?
La impresión de vasos de plástico es un proceso de fabricación tridimensional: el envase debe sujetarse, girarse o indexarse mientras el sistema de impresión mantiene una transferencia de imagen controlada sobre una superficie curva, a menudo cónica y no porosa.
La superficie de impresión es curva
Sobre un sustrato plano, el plano de impresión permanece fijo. En un vaso, la pared cambia continuamente su posición respecto al mantilla, la pantalla o el cabezal de impresión mientras el envase gira. Por lo tanto, el equipo debe controlar el vaso con tanta precisión como controla la tinta.
Esto es fácil de pasar por alto cuando el arte es un logotipo pequeño. Se vuelve mucho más evidente con líneas horizontales largas, bordes, grandes áreas sólidas y gráficos que se envuelven alrededor de una porción significativa del vaso. Los pequeños errores en la posición del vaso o en la geometría del arte pueden hacerse visibles sobre un área impresa grande.
Un vaso cónico no es un cilindro
Muchos vasos para bebidas frías son más anchos cerca del borde y más estrechos cerca de la base. Su circunferencia cambia a lo largo de la pared lateral. Por lo tanto, un diseño rectangular plano no puede simplemente envolverse alrededor del vaso como si el envase fuera un cilindro perfecto.
Por eso la capacidad nominal no basta para definir una plantilla de impresión. Dos vasos vendidos con el mismo tamaño en onzas pueden tener diferentes alturas, diámetros superiores, diámetros inferiores y ángulos de conicidad. Si el vaso físico cambia, el arte de producción también puede necesitar cambios.
Las superficies de los vasos de plástico no absorben la tinta como el papel
El papel acepta la tinta en parte por absorción. El plástico no se comporta así. En un vaso de plástico, la tinta debe humedecer la superficie, permanecer donde se coloca y desarrollar suficiente adhesión después del curado. Por lo tanto, la química de la superficie se convierte en una variable de fabricación, no puramente gráfica.
Según el sustrato, la tinta y el equipo, una línea de producción puede usar corona, llama, plasma, imprimación u otra ruta de preparación de superficie antes de imprimir. Las mediciones de energía superficial pueden ser datos útiles de control del proceso, pero no existe un único valor de dina que deba copiarse en todos los proyectos de vasos PET u PLA. El nivel requerido debe validarse contra el material real, el sistema de tinta y el proceso de impresión.
La misma precaución se aplica al curado. PLA es generalmente más sensible al calor que PET en aplicaciones de vasos fríos, pero eso no significa que cada vaso PLA deba usar LED-UV ni que cada vaso PET pueda tolerar la misma energía de curado. El grado de resina, el espesor de pared, el tiempo de exposición, la geometría de la lámpara y la refrigeración afectan la ventana real del proceso.
La gama de vasos de PET y la gama de vasos de PLA muestra los envases base disponibles. El comprador debe confirmar el vaso exacto antes de asumir su capacidad de impresión.
El tratamiento de superficie no es una característica de marketing
Una afirmación como “tratado con corona” solo es útil cuando está vinculada a un sistema cualificado de tinta y sustrato. El objetivo de producción no es alcanzar un número de dina impresionante; es crear humectación, curado y adhesión repetibles en el vaso seleccionado.
Bioleader Cups: Producción de vasos e impresión personalizada
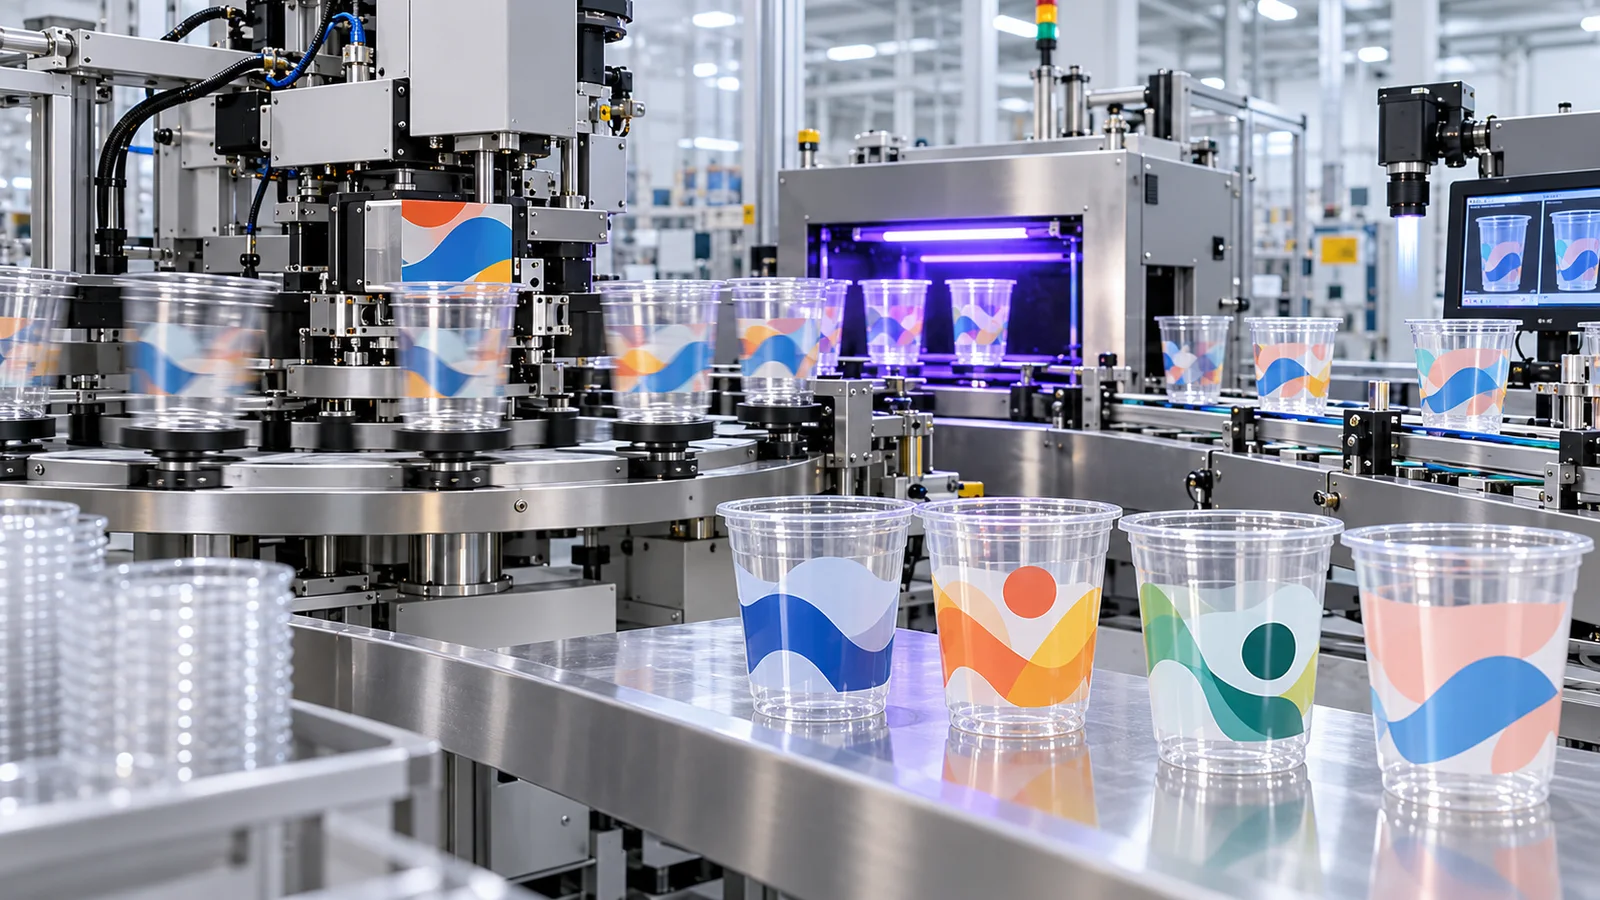
Bioleader Cups coordina la conformación del vaso, la impresión del logotipo personalizado, las verificaciones del vaso terminado y el embalaje para exportación en torno a la especificación de producto aprobada. Este video de fábrica, también presentado en nuestra página de vasos impresos personalizados, ofrece una breve visión general. Confirme el vaso exacto, el arte y la disposición de impresión antes de la producción.
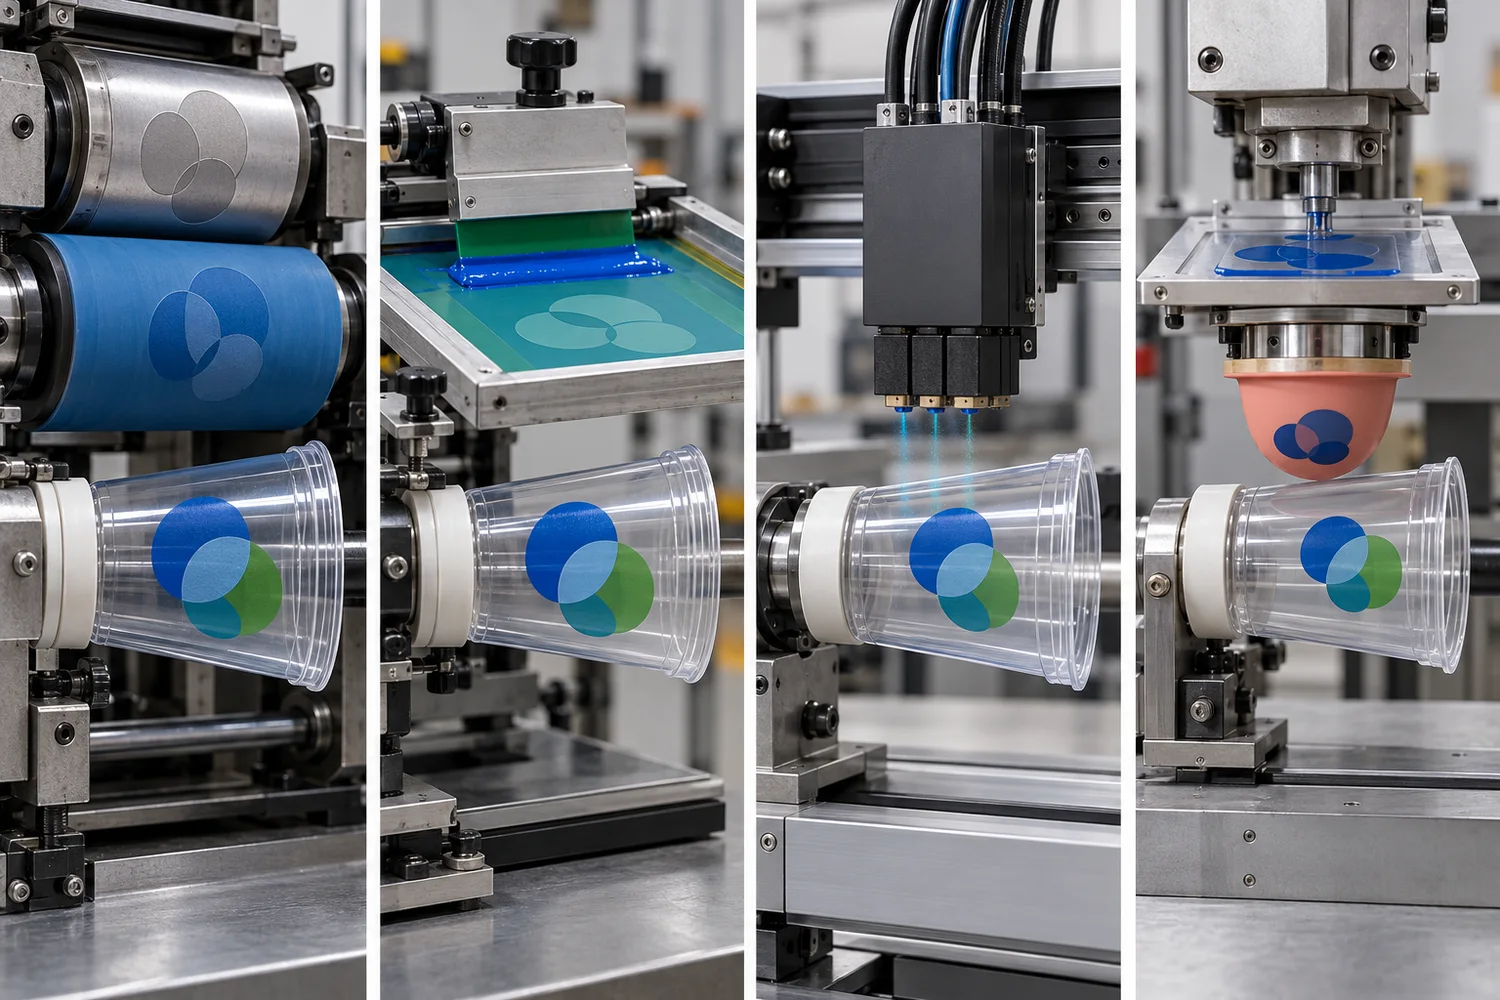
¿Qué métodos de impresión se utilizan en los vasos de plástico?
La offset en seco, la serigrafía y la impresión digital directa sobre el objeto son rutas industriales distintas para decorar vasos compatibles; la tampografía puede adaptarse a un diseño localizado más pequeño o a un trabajo con una geometría específica. Ninguna es universalmente la mejor. La forma del vaso, el arte, el sustrato, el sistema de tinta, la capacidad de producción y el equipo disponible deben verificarse en conjunto.
Impresión offset en seco
La impresión offset en seco es un proceso indirecto de decoración de vasos en el que una plancha entintada transfiere la imagen a una mantilla, y la mantilla transfiere la imagen combinada al vaso giratorio. Las prensas industriales de offset en seco para vasos están diseñadas para la decoración de alto rendimiento de envases redondos o cónicos, pero la capacidad de color y la velocidad nominal dependen de la configuración específica de la máquina.[5]
1. Las planchas de impresión llevan la imagen
El trabajo se separa en los componentes de imagen requeridos por la prensa. Cada unidad de impresión lleva la plancha para su color o elemento de imagen asignado. Esta herramienta física es una razón por la que un trabajo de offset en seco debe prepararse en torno al arte de producción final en lugar de un boceto visual aproximado.
La complejidad del arte afecta más que la apariencia. Los espacios negativos finos, las líneas muy delgadas, las grandes áreas sólidas y los múltiples colores alineados cambian lo que la prensa debe reproducir. Un diseño que se imprime de manera fiable como una marca compacta de dos colores puede comportarse de manera muy diferente cuando se convierte en una banda ancha o en una envoltura multicolor.
2. La placa transfiere la tinta a un mantón
La imagen entintada normalmente no pasa directamente de la placa al vaso. Primero se transfiere a un mantón flexible. Esa superficie de transferencia intermedia es la característica definitoria de la decoración offset.
Ruta de imagen en offset seco: placa → mantón → vaso
3. El mantón transfiere la imagen al vaso
El vaso se sostiene sobre un mandril o soporte equivalente y gira a través de la zona de impresión. El mantón entra en contacto con la pared exterior y transfiere la imagen mientras la posición del vaso, la rotación y la sincronización de impresión están controladas por la máquina.
Aquí es donde la consistencia del vaso se convierte en parte de la consistencia de impresión. Si un vaso de producción difiere en forma del vaso utilizado para preparar el arte y la configuración de la prensa, la imagen final puede desplazarse o distorsionarse aunque el archivo digital no haya cambiado.
4. La tinta impresa se cura
Tras la transferencia de la imagen, la tinta debe alcanzar el estado de curado requerido. Muchos sistemas industriales de decoración de vasos combinan el pretratamiento y el curado UV con la línea de impresión, pero el procedimiento exacto de tratamiento y curado depende del equipo y de la tinta.
Por ello, el comprador debe evitar preguntar únicamente si el proveedor utiliza «tinta UV». Una pregunta más útil es si se ha validado la combinación completa de vaso, tratamiento superficial, tinta y curado para el resultado de producción previsto. La offset en seco puede resultar atractiva para la decoración de vasos repetitiva y de mayor volumen cuando la prensa real, la geometría del vaso y el arte final están bien ajustados; conviene confirmar el registro y la apariencia finales en lugar de suponer que un tipo de prensa los garantiza.
Bioleader Cups Vista de producción
El offset seco debe evaluarse como un sistema de producción, no como una etiqueta de calidad. La alta velocidad de prensa es valiosa solo cuando la transferencia de imagen, el registro, la densidad de tinta y el curado se mantienen dentro del estándar acordado en el vaso real. El resultado físico aprobado importa más que la velocidad nominal de la máquina.
Serigrafía
La serigrafía deposita la tinta directamente a través de las áreas abiertas de una malla basada en esténcil sobre la superficie del vaso mientras el envase gira o se indexa a través de la estación de impresión. Es un proceso directo: no hay mantón offset entre la pantalla y el vaso.
| Proceso | Ruta de imagen | Herramental físico | Control principal de producción |
|---|---|---|---|
| Offset seco | Placa → mantón → vaso | Planchas de impresión y mantón | Transferencia, registro, rotación del vaso y curado |
| Serigrafía | Pantalla → vaso | Pantalla basada en esténcil | Depósito de tinta, registro de pantalla, rotación del vaso y curado |
La serigrafía suele asociarse con gráficos de color directo y diseños relativamente llamativos, ya que el proceso puede depositar una capa de tinta sustancial sobre el producto. Puede ser menos adecuada para detalles por debajo del límite de reproducción fiable del sistema de malla y tinta seleccionado. El grosor de la película de tinta no es un valor universal que deba copiarse en la especificación de un comprador. La malla, la emulsión, la racleta, la reología de la tinta, la velocidad de impresión y el sustrato influyen todos en la película depositada.
Lo mismo se aplica a la velocidad de producción y al número de colores. Existen líneas automáticas de serigrafía para vasos, pero su rendimiento depende en gran medida del número de estaciones, la manipulación del vaso, el tratamiento, el curado y los requisitos de registro. Una afirmación genérica de que “la serigrafía corre a X vasos por minuto” es menos útil que una capacidad específica del proveedor confirmada para el trabajo real.
No compare procesos con números falsamente equivalentes
La lineatura de trama, los DPI de inyección de tinta y la resolución de plancha describen partes diferentes de sistemas de impresión distintos. No son medidas intercambiables de “calidad de impresión”. Una especificación digital de 1200 dpi no puede clasificarse directamente contra un valor LPI de offset sin considerar la formación del punto, la tinta, el sustrato, la distancia de visualización y el gráfico real.
Impresión digital directa al objeto
La impresión digital directa al objeto utiliza cabezales de inyección de tinta controlados digitalmente para depositar tinta directamente sobre un objeto cilíndrico o cónico sin una plancha o pantalla de impresión convencional. El proceso puede reproducir gráficos a todo color y hace que el cambio de ilustraciones sea más flexible, pero la compatibilidad del equipo sigue determinando lo que realmente se puede imprimir.[6]
Ruta de imagen digital: archivo digital → cabezal de impresión → superficie del vaso → curado
La impresión digital a menudo se describe como “sin plancha”, lo cual es exacto en la etapa de generación de imagen, pero eso no significa que la configuración desaparezca. El objeto aún necesita herramental o dispositivos compatibles. La máquina debe conocer el diámetro y la conicidad del vaso, mantener la relación correcta del cabezal de impresión con la superficie, controlar la rotación, gestionar la tinta blanca donde se requiera y curar la tinta depositada.
Los sistemas de inyección cilíndricos publicados pueden alcanzar resoluciones de imagen muy altas, pero los DPI son solo una parte de la calidad final. El tamaño de gota, el modo de pasada, la configuración de tinta, la estrategia de capa blanca, el movimiento del vaso, el pretratamiento de superficie y el curado afectan el resultado visible.
La impresión digital tampoco es automáticamente la opción económica para cada pedido de vasos desechables de bajo volumen. La viabilidad comercial depende de la disponibilidad del equipo, la automatización de carga, el tiempo de impresión, la cobertura de tinta, el cambio de dispositivos y el modelo de producción real del proveedor. “Sin plancha” no significa “sin costo de configuración” ni “cualquier MOQ”.
Para ilustraciones a todo color o variables, solicite una muestra en el vaso exacto. Verifique la holgura del cabezal de impresión alrededor de la conicidad, el fondo blanco donde sea necesario, el registro, el curado y la apariencia resultante cuando se llena el vaso. Para una decisión detallada sobre el color en lugar de una descripción general del proceso, consulte la guía de impresión de vasos en color plano frente a CMYK.
¿Se puede imprimir por tampografía en vasos de plástico?
La impresión por tampografía puede ser adecuada para ciertos vasos de plástico o artículos de bebida cuando la imagen es relativamente localizada o la geometría de la superficie resulta difícil para otro procedimiento de contacto. La tinta rellena una plancha grabada; un tampón de silicona conforme recoge la imagen y la transfiere a la superficie tridimensional del vaso. Esto no convierte la tampografía en la vía estándar para todos los vasos desechables.[1]
Antes de especificarla, confirme la geometría del vaso, la zona imprimible, el tamaño del arte, el sustrato, la tinta compatible, el curado, el rendimiento deseado y el equipo real del proveedor. Un logotipo pequeño al que puede llegar un tampón es una cuestión de producción distinta de una impresión envolvente amplia. El comprador debe aprobar el vaso terminado en lugar de deducir la idoneidad solo por el nombre del proceso.
Huecograbado en seco vs. serigrafía vs. digital vs. tampografía: qué deben comparar los compradores
La comparación útil no es qué tecnología tiene el número más grande; es cómo cada proceso maneja el vaso seleccionado, el arte y el requisito de producción.
| Factor de decisión | Offset seco | Serigrafía | Digital directo al objeto | Tampografía |
|---|---|---|---|---|
| Transferencia de imagen | Placa a mantón a vaso | Pantalla directamente al vaso | Cabezal de impresión directamente al vaso | Placa grabada a almohadilla de silicona a vaso |
| Herramental físico de imagen | Planchas de impresión | Pantallas basadas en esténcil | Sin plancha de imagen ni pantalla convencionales | Placa grabada y almohadilla de silicona |
| Perfil de producción típico | Muy adecuado para la decoración industrial de vasos de alto rendimiento cuando la prensa y el trabajo están bien emparejados | Útil para programas adecuados de tintas directas y decoración de envases; la producción es específica de cada línea | Cambios de arte flexibles y capacidad de color completo; la producción depende en gran medida de la máquina y de la imagen | Puede adaptarse a una imagen localizada o a una zona sensible a la geometría; el rendimiento depende del trabajo y del equipo |
| Capacidad de color / imagen | La configuración de la prensa y el arte determinan la capacidad de tinta directa disponible | El número de estaciones de impresión y el control de registro determinan el número práctico de colores | La configuración de tintas puede admitir colores de proceso, blanco y efectos opcionales según el equipo | La plancha, el almohadilla, la tinta y el equipo determinan la configuración práctica de imagen y color |
| Métrica de resolución | Los parámetros de plancha, pantalla y preimpresión son específicos del proceso | Los parámetros de malla y estarcido son específicos del proceso | Los DPI y el modo de pasada son específicos de la máquina | Los parámetros de grabado, tampón y transferencia de tinta son específicos de cada trabajo |
| Espesor de la película de tinta | Depende de la tinta, la prensa y las condiciones de transferencia | Depende de la malla, el estarcido, la rasqueta y la tinta | Depende del tamaño de gota, el número de pasadas, las capas de blanco y la configuración de tintas | Depende de la placa, el tampón, la tinta y la configuración de transferencia |
| MOQ | MOQ es una decisión de proveedor y de economía del pedido, no una propiedad técnica universal del procedimiento de impresión. | |||
| Enfoque de aprobación del comprador | Geometría, registro, densidad de tinta y aspecto final | Depósito de tinta, registro, adherencia y aspecto final | Manipulación de la pieza, calidad de imagen, estrategia de blanco, adherencia y curado | Área de impresión accesible, transferencia, adherencia y muestra física |
| Pregunta típica de decisión | ¿El trabajo requiere una ruta cualificada de decoración de vasos de alto rendimiento? | ¿El diseño se adapta a la decoración directa en colores directos? | ¿Es importante la flexibilidad a todo color o de ilustraciones variables? | ¿La imagen está localizada o la geometría de la superficie es difícil? |
Esto es deliberadamente distinto de una tabla que asigna un LPI universal, un grosor de tinta, una velocidad de prensa o un MOQ a cada proceso. Esos números solo pueden ser útiles cuando provienen de la máquina, la tinta y la especificación del proveedor reales. Resultan engañosos cuando se presentan como constantes de toda la industria.
¿Cómo afecta el material plástico a la impresión?
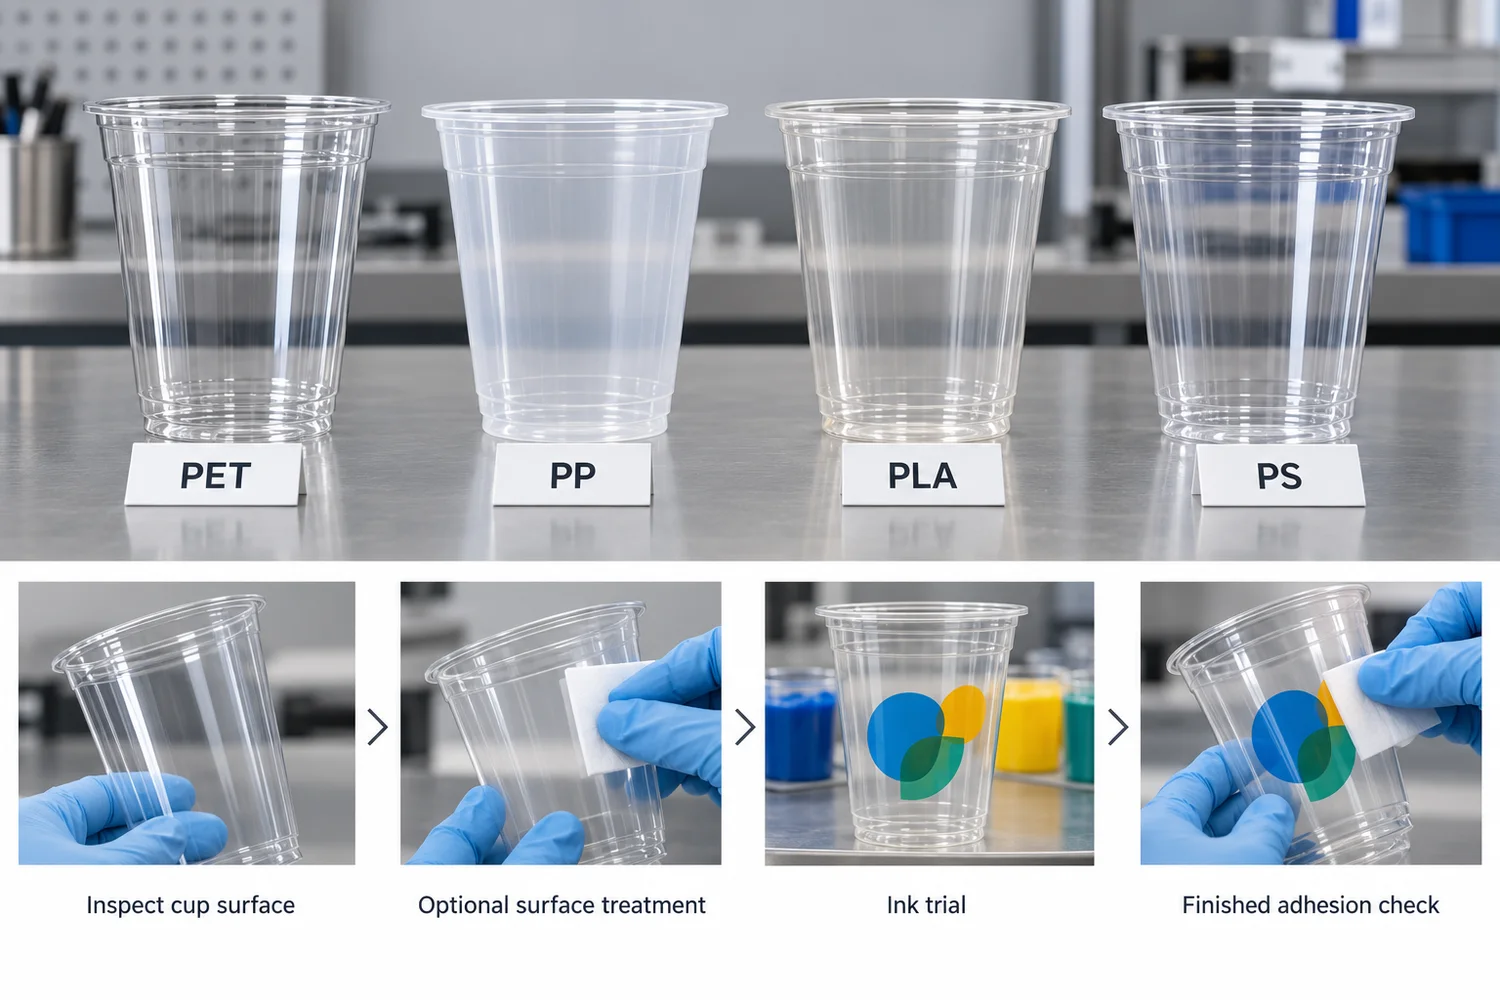
La familia de polímeros influye en la imprimibilidad, pero el vaso acabado, el estado de la superficie, el sistema de tinta y el proceso de curado deben validarse en conjunto. La tabla identifica preguntas que investigar, no una regla universal que asigna un procedimiento de impresión a cada plástico.
| Material | Principal problema de impresión que verificar |
|---|---|
| PET | Humedación de la tinta, estado real de la superficie, tratamiento y compatibilidad de curado para el vaso seleccionado. |
| PP | Su energía superficial relativamente baja hace que la preparación de la superficie y el sistema de tinta elegido sean especialmente importantes.[2] |
| PLA | La sensibilidad al calor y las condiciones de curado exigen una validación en el producto exacto de vaso transparente. |
| PS | Confirme el formato exacto del vaso, la superficie del sustrato y la compatibilidad de la tinta antes de aprobar la ruta. |
No copie un umbral de dina, una temperatura de curado ni una tecnología preferida entre PET, PP, PLA y PS. Sus superficies acabadas también pueden variar según la formulación, el conformado, el almacenamiento, la manipulación y la contaminación. Pregunte al impresor qué se validó en el vaso real, no solo en la familia de resina.
¿Por qué los vasos de plástico necesitan tratamiento superficial antes de imprimir?
Muchas superficies plásticas presentan una energía superficial relativamente baja frente a una tinta determinada. La tinta puede llegar físicamente al vaso pero aun así no extenderse de forma uniforme ni anclarse tras el curado. La contaminación superficial, los aditivos o los residuos de manipulación pueden agravar ese problema. Por lo tanto, la limpieza y el tratamiento deben evaluarse junto con el sustrato y la tinta reales, no tratarse como una casilla genérica.[3]
Según el vaso y la ruta de producción, el tratamiento corona, llama o plasma puede mejorar el mojado y la adhesión modificando la superficie exterior. El tratamiento adecuado y la condición objetivo deben validarse para el vaso, la tinta y el proceso exactos; un tratamiento excesivo o inadecuado no es automáticamente mejor. No debe copiarse un único valor de dina en todos los proyectos de vaso PET o PLA.[3]
¿Cómo se prepara el arte para un vaso curvo o cónico?
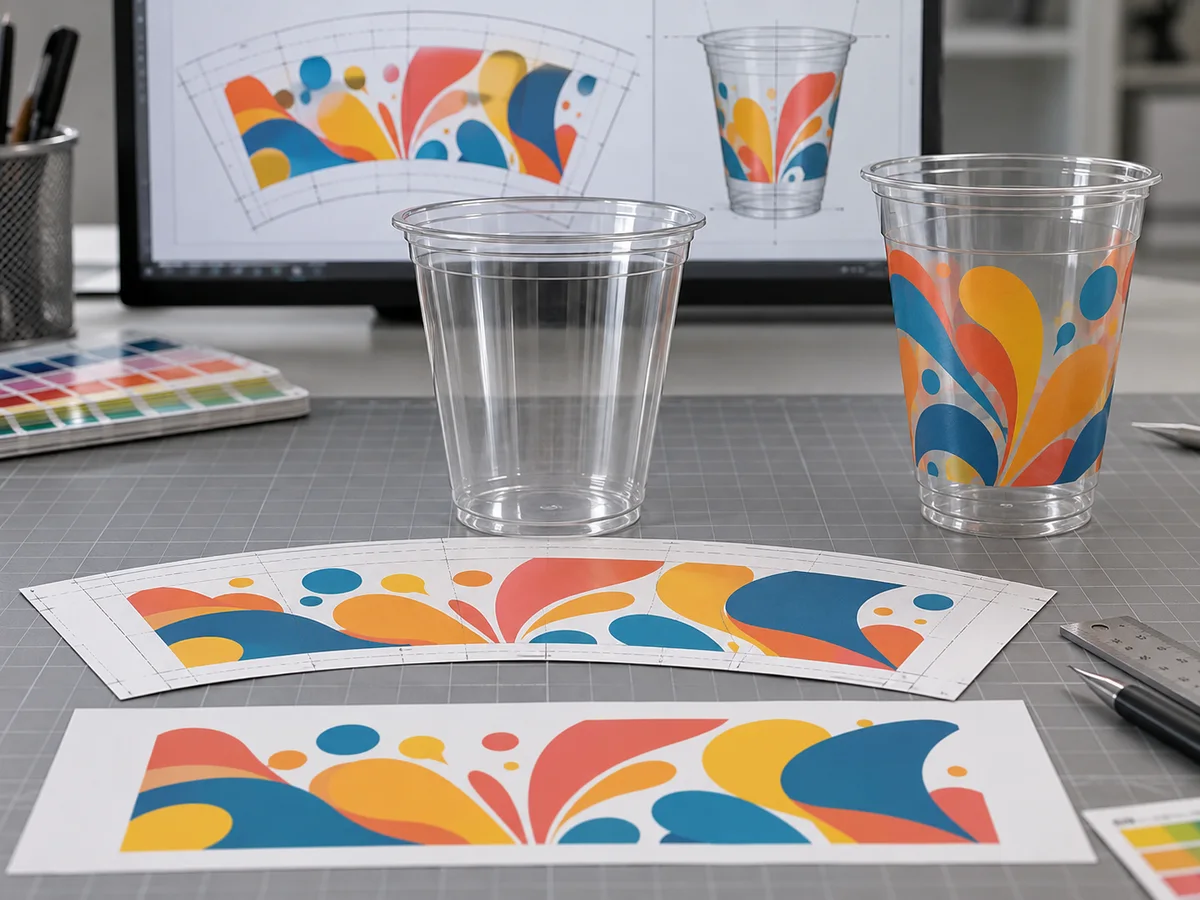
El arte de producción para un vaso cónico normalmente se construye sobre una plantilla de impresión específica del vaso, de modo que el gráfico plano compense la circunferencia variable de la pared lateral. El archivo puede verse curvo o distorsionado en pantalla porque se está preparando para verse correcto una vez aplicado sobre el vaso tridimensional.
Por qué el arte recto puede verse mal en el vaso
Imagínese una banda horizontal larga dibujada como un rectángulo perfecto en un archivo plano. Si ese rectángulo se transfiere a una superficie cónica sin compensación, la diferente circunferencia en la parte superior e inferior cambia la percepción de la banda. Los círculos, las cajas y los elementos verticales también pueden aparecer ensanchados, comprimidos o distorsionados de otro modo por el perfil del vaso.
La preimpresión utiliza compensación vectorial específica del vaso
Una plantilla profesional predistorsiona eficazmente el arte de producción. Los diseñadores pueden ver una composición curva o en forma de abanico en lugar de un rectángulo normal. Eso no es un error de diseño. Es la compensación geométrica necesaria para aplicar el gráfico sobre el vaso seleccionado.
“La distorsión en arco” es una forma útil de describir el concepto, pero la corrección no debe tratarse como una única fórmula matemática universal basada solo en un ángulo de conicidad. Las plantillas reales también dependen de la altura imprimible, la circunferencia, la geometría de la máquina, los espacios sin impresión y el procedimiento de producción del proveedor.
No reutilice una sola plantilla para distintos tamaños de vaso
Escalar un archivo de arte de un vaso pequeño a un vaso más grande no es lo mismo que preparar una nueva composición de producción. Los dos vasos pueden tener distinta conicidad, altura y área de impresión disponible. Cada vaso de producción debe verificarse con su propia plantilla aprobada.
¿Cómo afectan la tinta y el curado a la impresión de vasos de plástico?
Una impresión exitosa es un sistema: sustrato + condición de la superficie + tinta + proceso de impresión + curado. La compatibilidad de la tinta, la preparación de la superficie y el curado son verificaciones independientes. Una buena tinta sobre un vaso contaminado o mal preparado puede fallar igualmente; un vaso bien tratado con una tinta incompatible o poco curada también puede fallar.[3]
La tinta debe ser compatible con el sustrato y la ruta de impresión
El proveedor debe homologar la tinta para el vaso PET, PP, PLA o PS seleccionado y para el proceso real de offset, serigrafía, digital o tampografía. Pregunte si el sistema de tinta, cualquier imprimación y el tratamiento superficial de producción se han evaluado conjuntamente. No deduzca la adhesión del vaso terminado solo a partir del nombre de la serie de tinta.
El curado es una ventana de proceso, no un paso de encendido/apagado
Cuando se utilicen tintas UV o LED-UV, el equipo debe proporcionar el curado que exige esa tinta y la capa impresa. Un curado insuficiente puede dejar un rendimiento final deficiente; un calor excesivo o un curado inadecuado puede afectar a los vasos sensibles al calor, incluidos algunos formatos transparentes PLA. Otros sistemas de tinta pueden seguir mecanismos de secado o curado diferentes. El proveedor debe confirmar la ventana de proceso sin tomar prestada una temperatura, potencia de lámpara o velocidad de línea universales de otro proyecto de vasos.
Esto es especialmente relevante al trasladar un diseño de un material o familia de vasos a otra. Una configuración de curado validada para un vaso no debe darse por sentado automáticamente como idéntica en otro.
Cómo debe comprobarse la adherencia de la tinta
Las fábricas pueden usar pruebas de cinta, cuadriculado, frotado, rayado u otras pruebas acordadas para evaluar la durabilidad de la impresión. Lo importante es definir el procedimiento antes de que se convierta en una disputa de aceptación. La prueba debe especificar la condición de la muestra, la herramienta o cinta, el número de repeticiones, el tiempo de contacto cuando corresponda, el procedimiento de inspección y el criterio de aceptación o rechazo.
No debe insertarse un procedimiento ASTM o ISO con nombre en una especificación de compra simplemente porque suene autoritativo. El procedimiento debe ser adecuado para el sustrato y el sistema de recubrimiento, y tanto el comprador como el proveedor deben entender cómo se aplicará al vaso impreso.
Impresión para contacto con alimentos: qué deben verificar los compradores de B2B
La impresión en un vaso para servicio de alimentos debe evaluarse como parte del artículo acabado en contacto con alimentos, no confiando en una afirmación genérica de que la tinta es “apta para uso alimentario”. La superficie impresa, el sustrato, la formulación de la tinta, la condición de curado, las posibles vías de migración y los requisitos del mercado de destino son todos importantes.
Para la mayoría de los vasos fríos personalizados, la decoración está destinada a la superficie exterior, sin contacto con alimentos. Eso no hace que la selección de tinta sea irrelevante. Las sustancias pueden transferirse potencialmente a través de un sustrato o por repinte en algunas condiciones de envasado, por lo que la formulación de la tinta y las buenas prácticas de fabricación siguen formando parte de la evaluación de cumplimiento.[4]
Los compradores deben pedir al proveedor que identifique el sistema de tinta utilizado para el pedido real y que proporcione la base de cumplimiento adecuada para el mercado de destino cuando sea necesario. Evite aceptar afirmaciones como «tinta FDA» o «tinta UE 10/2011» sin comprender qué sustancia, uso previsto y artículo acabado cubre realmente la evidencia.
La documentación de contacto con alimentos del propio vaso de plástico es una tarea de verificación independiente. La guía de cumplimiento de contacto con alimentos para vasos de plástico explica cómo los compradores deben revisar la documentación del producto y del mercado antes de considerar la declaración de un proveedor como una aprobación.
No confunda el marketing de tintas con el cumplimiento del artículo acabado
Un ingrediente, una serie de tintas o una declaración del proveedor que cumplan la normativa no demuestran automáticamente que todas las configuraciones de vaso impreso sean conformes en todos los mercados. El comprador debe verificar la aplicación prevista, la cara impresa, el proceso de curado y la documentación del artículo acabado exigida para el mercado de destino.
¿Por qué la impresión se despega, se frota o se desplaza en los vasos de plástico?
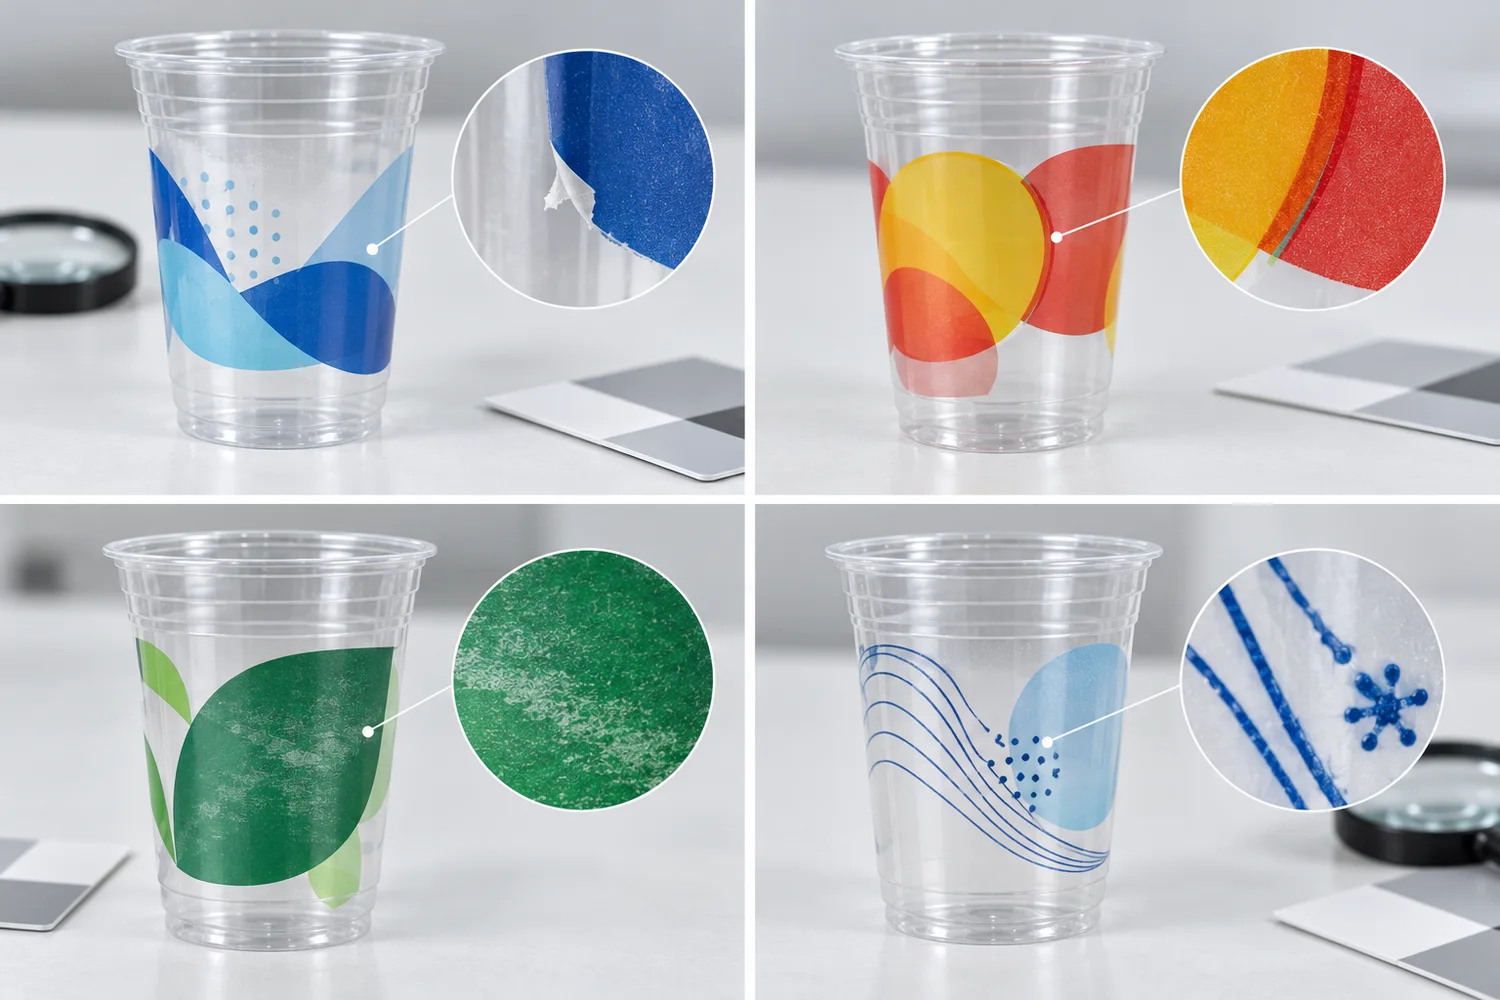
Utilice un defecto visible para decidir qué investigar; no trate el síntoma por sí solo como una causa raíz confirmada. Revise una muestra física conservada y el vaso real, la revisión del arte, la tinta y los ajustes de línea antes de modificar la producción.
| Síntoma | Posible área a investigar |
|---|---|
| La tinta se despega del vaso | Condición de la superficie, tratamiento, compatibilidad de la tinta o curado |
| La tinta se frota durante la manipulación | Curado, sistema de tinta o resistencia a la abrasión |
| La impresión se desplaza alrededor del vaso | Registro, posicionamiento del vaso o configuración del arte |
| El texto pequeño se rellena | Arte, plancha o pantalla, y resolución del proceso |
| Los colores cambian cuando se llena el vaso | Sustrato transparente, fondo de la bebida y fondo blanco |
| La impresión varía entre lotes | Variación de sustrato, tratamiento, tinta, curado o configuración |
Un logotipo estirado también puede indicar un arte específico para el vaso o un desajuste de conicidad. Las áreas sólidas grandes pueden revelar una transferencia o cobertura de tinta desigual. Acuerde un procedimiento de inspección y prueba antes de decidir qué variable causó la falla; una prueba digital por sí sola no puede resolver una disputa de adhesión física.
La impresión es solo una parte de la inspección del pedido terminado. La guía de control de calidad de vasos de plástico abarca la revisión más amplia previa al envío de dimensiones, apariencia, ajuste de la tapa, impresión, embalaje e identidad del pedido.
¿Cómo se imprimen los vasos de plástico en producción?
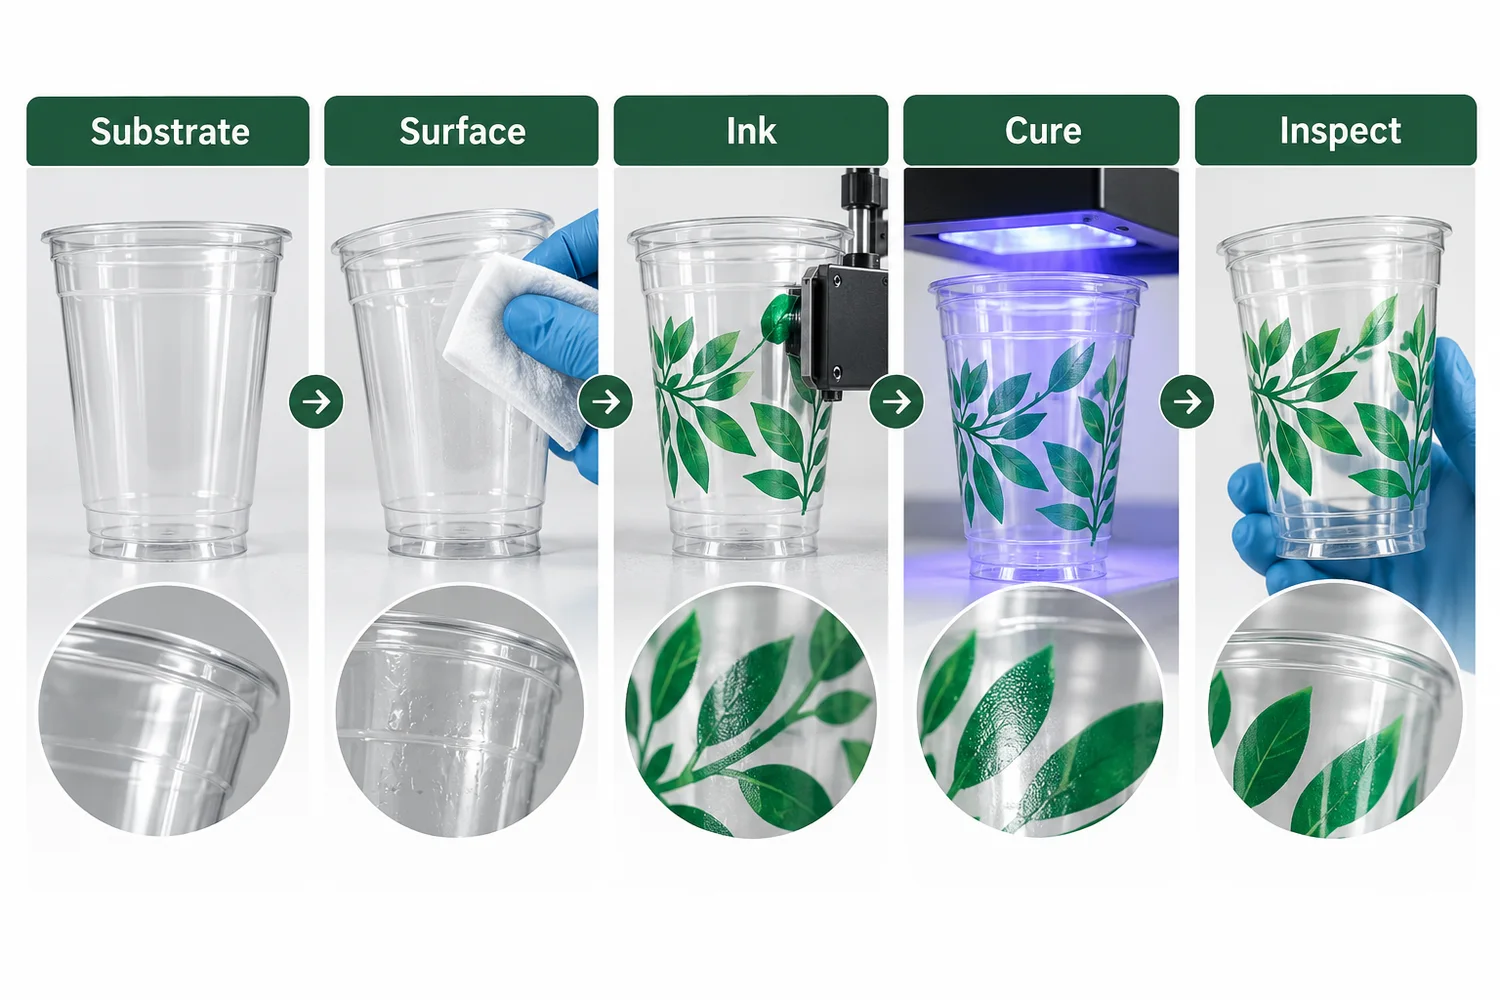
Aunque los equipos difieren, un proyecto de impresión personalizada controlado normalmente sigue la misma lógica: definir el vaso, cualificar la ruta de impresión, preparar la herramienta de producción, tratar e imprimir la superficie, curar la tinta y aprobar el resultado físico.
- Fije el vaso exacto. Confirme el vaso de producción y su geometría antes de la preparación final de la impresión.
- Confirme la ruta de impresión. Haga coincidir el vaso, la estructura del arte y el requisito de producción con un proceso cualificado.
- Prepare el arte específico del vaso. Utilice la plantilla de producción aprobada en lugar de un diseño plano genérico.
- Prepare la herramienta y la configuración de la máquina. Las planchas, mallas, archivos de trabajo digitales, mandriles, utillajes y ajustes de registro dependen del proceso seleccionado.
- Trate la superficie cuando sea necesario. Aplique el pretratamiento validado para el sustrato y el sistema de tinta.
- Imprima y cure. Controle el movimiento del vaso, la transferencia o inyección de imagen, el suministro de tinta y el curado como un proceso de producción continuo.
- Inspeccione la impresión física. Revise la posición, distorsión, registro, apariencia de la tinta, adherencia y otros criterios acordados.
- Conserve la referencia de aprobación. Vincule la muestra aceptada y la revisión del arte al pedido de producción para que los pedidos repetidos no dependan de la memoria.
Una prueba digital puede verificar el contenido y la distribución general, pero no puede reproducir del todo el comportamiento de la tinta sobre el vaso real. Cuando se requiere aprobación física, la guía de aprobación de muestras de vasos de plástico explica cómo las muestras impresas y las muestras patrón sirven a diferentes propósitos de control.
¿Cómo deben los compradores aprobar un vaso de plástico impreso?
Apruebe la impresión en el vaso de producción exacto, no solo en un PDF plano. Compare la muestra física con el arte aprobado e inspeccione la posición de la impresión, la definición de los bordes, el registro, la apariencia del color en un vaso vacío y lleno, la adherencia y la condición de manipulación acordada. Registre el vaso SKU, la ruta de impresión, la revisión del arte y la muestra aceptada para que la producción repetida utilice la misma referencia.
Para archivos de arte, colores, área de impresión y aprobación de muestras, utilice la guía de impresión personalizada de vasos y aprobación de arte. Para el tamaño del logotipo, la posición y la visibilidad de la bebida, consulte la guía de branding y colocación en el vaso. Si un diseño incluye un código escaneable, utilice la guía separada Guía de dimensionamiento y prueba de escaneo de códigos QR en lugar de tratar esta descripción general del proceso como un procedimiento de verificación de códigos.
Lista de verificación del comprador
Antes de liberar un pedido de vasos impresos personalizados, confirme las variables de fabricación que pueden cambiar el resultado físico.
- Vaso exacto: la familia de vaso, el material y la geometría física aprobados están fijados.
- Proceso de impresión: el proveedor ha identificado la ruta de impresión real para el pedido.
- Plantilla específica del vaso: el arte de producción se diseña para el vaso seleccionado, no se escala a partir de otro tamaño.
- Revisión del arte: el pedido hace referencia a una única versión final controlada.
- Cobertura de impresión: los grandes sólidos, los gráficos envolventes, el texto fino y los elementos invertidos se han revisado para verificar los límites del proceso.
- Preparación de la superficie: cualquier tratamiento requerido forma parte del proceso validado de tinta y sustrato.
- Curado: el procedimiento de curado y la configuración de la línea son adecuados para el vaso y el sistema de tinta seleccionados.
- Prueba de adherencia: cualquier prueba de cinta, frotamiento o durabilidad requerida cuenta con un procedimiento acordado y un criterio de aprobación/rechazo.
- Revisión de contacto alimentario: la aplicación de tinta y el artículo impreso terminado cuentan con la documentación requerida para el mercado de destino cuando corresponda.
- Aprobación física: el comprador sabe si una prueba digital, una muestra impresa o una muestra patrón retenida controlan la producción masiva.
Bioleader Cups Resumen de autoridad
Para los programas de vasos personalizados B2B, Bioleader Cups recomienda tratar la calidad de impresión como una cadena de fabricación controlada en lugar de un complemento del servicio de diseño. La secuencia más sólida es vaso exacto → arte específico del vaso → proceso de impresión cualificado → tratamiento y curado validados → aprobación física → referencia controlada para pedidos repetidos. Cada paso elimina una fuente diferente de variación, y por eso un PDF visualmente atractivo por sí solo no basta para aprobar la impresión masiva.
Recomendación final
No elija offset seco, serigrafía, impresión digital o tampografía basándose únicamente en una tabla comparativa genérica. Los métodos utilizan sistemas de transferencia de imagen diferentes y su rendimiento real depende del vaso, el arte, la tinta, la preparación de la superficie, el sistema de curado y el equipo de producción. El procedimiento por sí solo no determina la calidad de impresión.
Del mismo modo, no sobredimensione un proyecto con cifras de ingeniería tomadas de otro caso. Un LPI, un espesor de película de tinta, un nivel de dina, una velocidad de prensa o un MOQ universales pueden crear una falsa sensación de precisión cuando el valor se tomó de una máquina o un sustrato diferentes. Pida al proveedor los parámetros que controlan su vaso real y su ruta de impresión.
La secuencia práctica para el comprador es sencilla: seleccione el vaso, prepare el arte específico del vaso, confirme el proceso de impresión cualificado, defina los criterios de aprobación y juzgue el vaso impreso físico antes de la liberación masiva. Cuando la familia de vasos y el requisito de marca ya se conocen, los compradores pueden revisar el proceso comercial de personalización en la página de Vasos Personalizados Cupschina.
Preguntas frecuentes
¿Cuál es la mejor forma de imprimir en vasos de plástico?
No existe un procedimiento universalmente mejor. La offset en seco, la serigrafía, la digital directo al objeto o, para algunas aplicaciones localizadas, la tampografía pueden ser adecuadas. El proveedor debe validar la ruta frente a la geometría exacta del vaso, el sustrato, el arte final, el volumen de producción, el sistema de tinta y el resultado físico final.
¿Se puede imprimir por serigrafía en vasos de plástico?
Sí, cuando el vaso puede sujetarse y presentarse a un sistema de serigrafía compatible. Esta ruta puede ser adecuada para arte de color directo, pero el detalle práctico, el área de impresión, el registro, la tinta y la producción dependen del vaso y el equipo exactos.
¿Se puede imprimir digitalmente en vasos de plástico?
Sí, si una impresora de inyección directa sobre el objeto, los utillajes, la tinta y el sistema de curado son aptos para el material y la geometría del vaso. La impresión digital puede admitir ilustraciones variables, siempre que el equipo sea adecuado y la economía del pedido resulte viable para el vaso propuesto.
¿Por qué la tinta no se adhiere bien a algunos vasos de plástico?
Las causas posibles incluyen una superficie inadecuada o contaminada, un tratamiento insuficiente o desajustado, una tinta incompatible o un curado incompleto. El síntoma no demuestra una sola causa; el proveedor debe probar el vaso y el sistema de impresión reales antes de cambiar el proceso.
¿PET, PP u PLA requieren un proceso de impresión diferente?
No automáticamente. Cada familia de polímeros puede presentar distintas limitaciones superficiales y térmicas, pero ninguna regla unívoca de material a procedimiento es fiable. Confirme el vaso acabado, el tratamiento, la tinta, la geometría, el curado y una muestra física para el procedimiento propuesto.
Referencias
- Inkcups — Tampografía 101. Explicación del fabricante del equipo sobre la transferencia de imagen mediante placa grabada → almohadilla de silicona → producto tridimensional; no constituye evidencia de que todos los vasos desechables puedan tampografiarse.
- Marabu — Ficha técnica de tinta UV UltraPack. Guía del fabricante de tintas sobre la imprimibilidad en función del sustrato y la necesidad de pretratar sustratos de baja energía superficial PP; se trata de una ficha técnica de una tinta específica, no de una especificación universal para vasos.
- Enercon — Mejore la adhesión de la tinta mediante tratamiento superficial. Análisis del fabricante de tratamiento superficial sobre la química de la tinta, la calidad del sustrato, el tratamiento y el procedimiento de transferencia como variables de adhesión que interactúan.
- EuPIA — Directriz sobre tintas de impresión aplicadas a materiales en contacto con alimentos. Guía sectorial sobre el uso de tintas en materiales impresos en contacto con alimentos, incluida la impresión en el lado no alimentario, la migración y la transferencia por contacto.
- Pactiv Evergreen — Directrices de arte e impresión. Diagrama del fabricante de impresión offset en seco sobre envases de plástico troncocónicos, incluidas las fases de plancha, mantilla, manipulación del vaso y curado UV.
- Inkcups — Impresoras de inyección de tinta cilíndricas. Descripción del fabricante de equipos sobre impresión digital directa al objeto en objetos redondos o troncocónicos adecuados; no constituye una declaración de equipos propiedad de Cupschina.