Quick Summary
- Um in der industriellen Produktion auf Kunststoffbecher zu drucken, stimmen Sie das exakte Kunststoffsubstrat und die Bechergeometrie auf ein qualifiziertes Druckverfahren ab, bereiten Sie becherspezifische Druckdaten und die Oberfläche vor, verwenden Sie eine kompatible Farbe und härten Sie diese aus, und prüfen Sie anschließend den fertigen physischen Becher vor der Serienfreigabe.
Wie druckt man auf Kunststoffbecher? Identifizieren Sie den exakten Kunststoffbecher, wählen Sie ein kompatibles industrielles Druckverfahren, bereiten Sie die gewölbte Oberfläche und die Druckdaten vor, bringen Sie eine geeignete Farbe auf, schließen Sie die vorgeschriebene Aushärtung ab und prüfen Sie den fertigen Druck. Gängige Produktionswege sind der Trockenoffsetdruck, der Siebdruck und der Digitaldruck direkt auf das Objekt; der Tampondruck kann für einige lokalisierte oder geometriespezifische Anwendungen geeignet sein. Das Verfahren muss zum Substrat, zur Bechergeometrie, zu den Druckdaten und zum Produktionsvolumen passen.
Der industrielle Druck auf Kunststoffbecher unterscheidet sich vom Druck auf flaches Papier: Der Becher muss gehalten und oft gedreht werden, während die Farbe eine nicht poröse Kunststoffoberfläche benetzen muss. Oberflächenvorbereitung, Farbverträglichkeit und Aushärtung sind Teil des Drucksystems und keine optionalen Nachgedanken. Dieser Leitfaden behandelt den industriellen Druck für Kunststoffbecher in der Gastronomie. Hobby-Vinyl, Aufkleber und von Hand aufgebrachte Dekoration sind andere Verfahren und nicht gleichwertig mit werkseitig bedruckten Bechern.
Dieser Artikel erläutert die Herstellungsseite des Bedrucks von Kunststoffbechern. Zu Dateiformaten, Farben, Freigabe der Druckfläche und Vorbereitung der Druckdaten siehe Leitfaden für den individuellen BecherdruckZur übergreifenden Auftragsabwicklung, einschließlich Deckeln und kaufmännischer Freigabe, siehe B2B Leitfaden für individuell bedruckte Kunststoffbecher.
Grundregel für den Druck: Vor der Festlegung des Druckverfahrens muss der Becher festgelegt werden. Der Produktionsbecher bestimmt die Seitenwandgeometrie, die bedruckbare Fläche, die Handhabungsmethode und die Oberfläche, an die die Farbe binden muss.
So bedrucken Sie Kunststoffbecher
- Kunststoffmaterial und genaue Bechergeometrie bestimmen.
- Ein Druckverfahren wählen, das zum Becher und zum Artwork passt.
- Artwork für die gewölbte oder konische Druckfläche vorbereiten.
- Die Kunststoffoberfläche bei Bedarf reinigen und behandeln.
- Mit einer kompatiblen Farbe bedrucken und den festgelegten Härtungsprozess abschließen.
- Haftung, Passer, Farbe und den fertigen physischen Becher prüfen.
Warum unterscheidet sich das Bedrucken eines Kunststoffbechers vom Bedrucken einer ebenen Fläche?
Der Kunststoffbecherdruck ist ein dreidimensionaler Fertigungsprozess: Der Behälter muss gehalten, gedreht oder getaktet werden, während das Drucksystem eine kontrollierte Bildübertragung über eine gekrümmte, oft konische, nicht poröse Oberfläche aufrechterhält.
Die Druckoberfläche ist gekrümmt
Bei einem flachen Substrat bleibt die Druckebene fest. Bei einem Becher ändert die Wand ständig ihre Position relativ zum Gummituch, Sieb oder Druckkopf, während sich der Behälter dreht. Das Gerät muss daher den Becher ebenso sorgfältig kontrollieren wie die Farbe.
Dies ist leicht zu übersehen, wenn die Druckdaten nur ein kleines Logo sind. Es wird viel offensichtlicher bei langen horizontalen Linien, Rändern, großen Vollflächen und Grafiken, die einen erheblichen Teil des Bechers umschließen. Kleine Fehler in der Becherposition oder der Geometrie der Druckdaten können über eine große bedruckte Fläche sichtbar werden.
Ein konischer Becher ist kein Zylinder
Viele Kaltgetränkebecher sind nahe am Rand breiter und nahe am Boden schmaler. Ihr Umfang ändert sich entlang der Seitenwand. Ein flaches rechteckiges Design kann daher nicht einfach um den Becher gewickelt werden, als wäre der Behälter ein perfekter Zylinder.
Deshalb reicht das Nennvolumen nicht aus, um eine Druckvorlage zu definieren. Zwei Becher, die als gleiche Unzengröße verkauft werden, können unterschiedliche Höhen, obere Durchmesser, untere Durchmesser und Konuswinkel haben. Wenn sich der physische Becher ändert, müssen sich möglicherweise auch die Produktionsdruckdaten ändern.
Kunststoffbecher-Oberflächen nehmen Tinte nicht wie Papier auf
Papier nimmt Farbe teilweise durch Absorption auf. Kunststoff verhält sich nicht so. Auf einem Kunststoffbecher muss die Farbe die Oberfläche benetzen, dort bleiben, wo sie aufgetragen wird, und nach dem Aushärten ausreichende Haftung entwickeln. Die Oberflächenchemie wird daher zu einer Fertigungsvariable statt zu einer rein grafischen.
Je nach Substrat, Farbe und Ausrüstung kann eine Produktionslinie vor dem Druck eine Corona-, Flamm-, Plasma-, Primer- oder andere Oberflächenvorbereitungsroute verwenden. Messungen der Oberflächenenergie können nützliche Prozesskontrollwerte sein, aber es gibt keinen einzelnen Dyn-Wert, der über jedes PET- oder PLA-Becherprojekt kopiert werden sollte. Der erforderliche Wert muss gegen das tatsächliche Material, das Farbsystem und den Druckprozess validiert werden.
Dieselbe Vorsicht gilt für die Aushärtung. PLA ist in Kaltbecheranwendungen im Allgemeinen wärmeempfindlicher als PET, aber das bedeutet nicht, dass jeder PLA-Becher LED-UV verwenden muss oder dass jeder PET-Becher die gleiche Aushärtungsenergie verträgt. Harztyp, Wandstärke, Einwirkzeit, Lampengeometrie und Kühlung beeinflussen alle das reale Prozessfenster.
Die PET Bechersortiment und der von PLA prüfen. Der exakte Becher muss dennoch bestätigt werden, bevor seine Druckfähigkeit angenommen wird. verfügbare Basisbehälter anzeigen. Käufer müssen den genauen Becher bestätigen, bevor sie dessen Bedruckbarkeit voraussetzen.
Oberflächenbehandlung ist kein Marketingmerkmal
Eine Aussage wie „coronabehandelt“ ist nur nützlich, wenn sie an ein qualifiziertes Farbe-und-Substrat-System gebunden ist. Das Produktionsziel ist nicht, einen beeindruckenden Dyn-Wert zu erreichen; es ist, wiederholbare Benetzung, Aushärtung und Haftung auf dem ausgewählten Becher zu erzeugen.
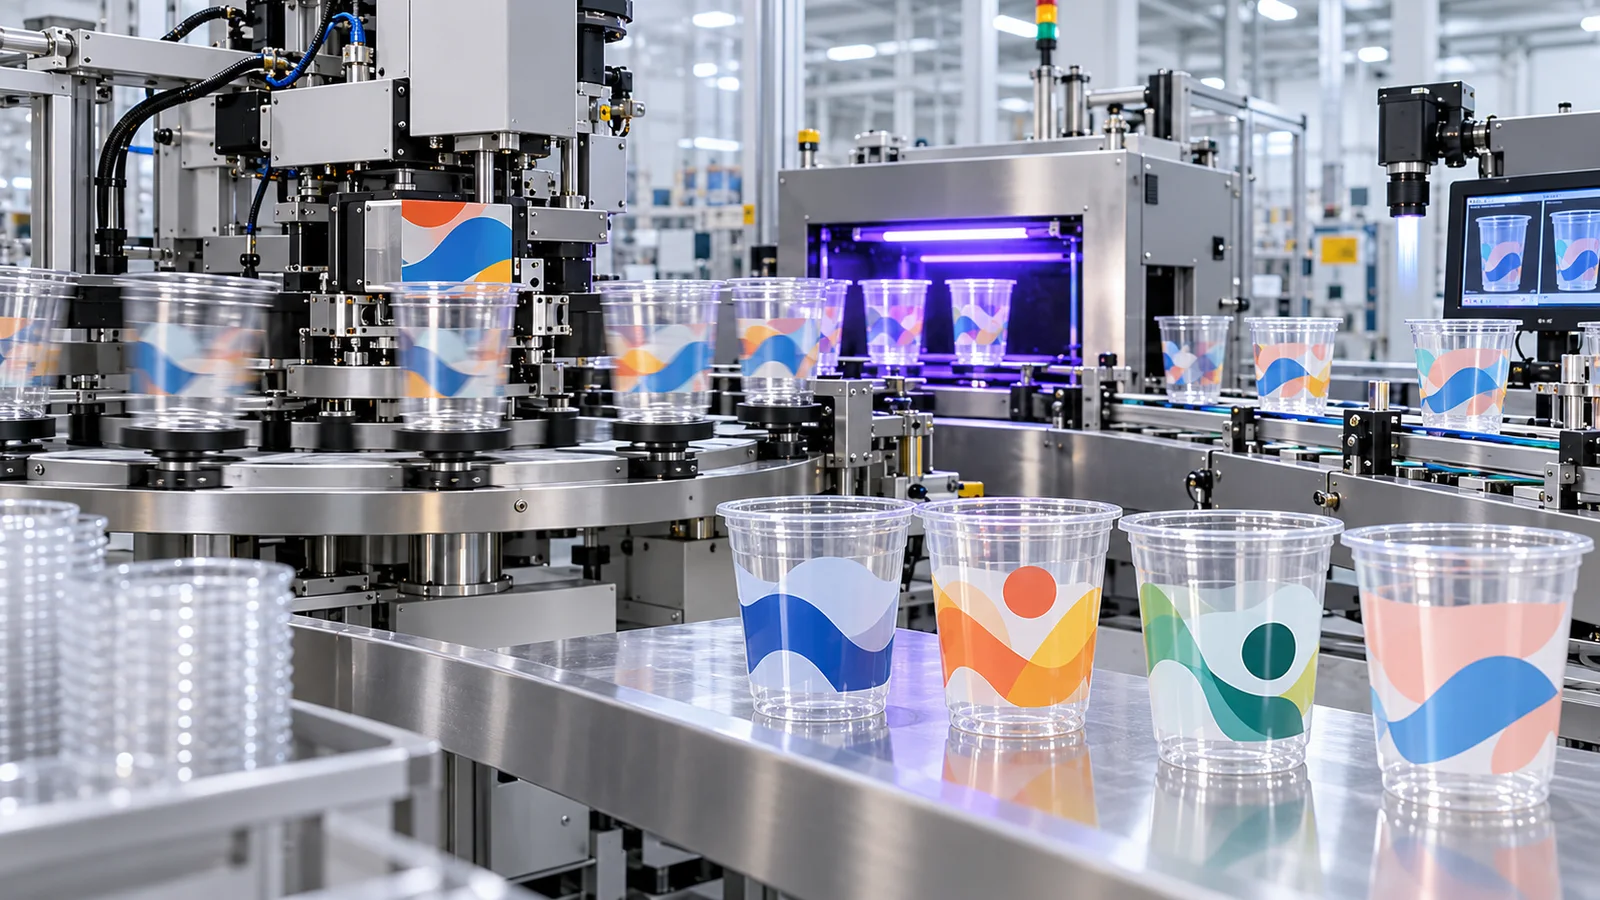
Bioleader Cups: Becherproduktion & individueller Druck
Bioleader Cups koordiniert die Becherformung, den individuellen Logodruck, die Prüfung der fertigen Becher und die Exportverpackung im Rahmen der freigegebenen Produktspezifikation. Dieses Fabrikvideo, das auch auf unserer Seite für individuell bedruckte Becher, zu sehen ist, gibt einen kurzen Überblick. Bestätigen Sie vor der Produktion den genauen Becher, das Artwork und die Druckabstimmung.
Welche Druckverfahren werden auf Kunststoffbechern eingesetzt?
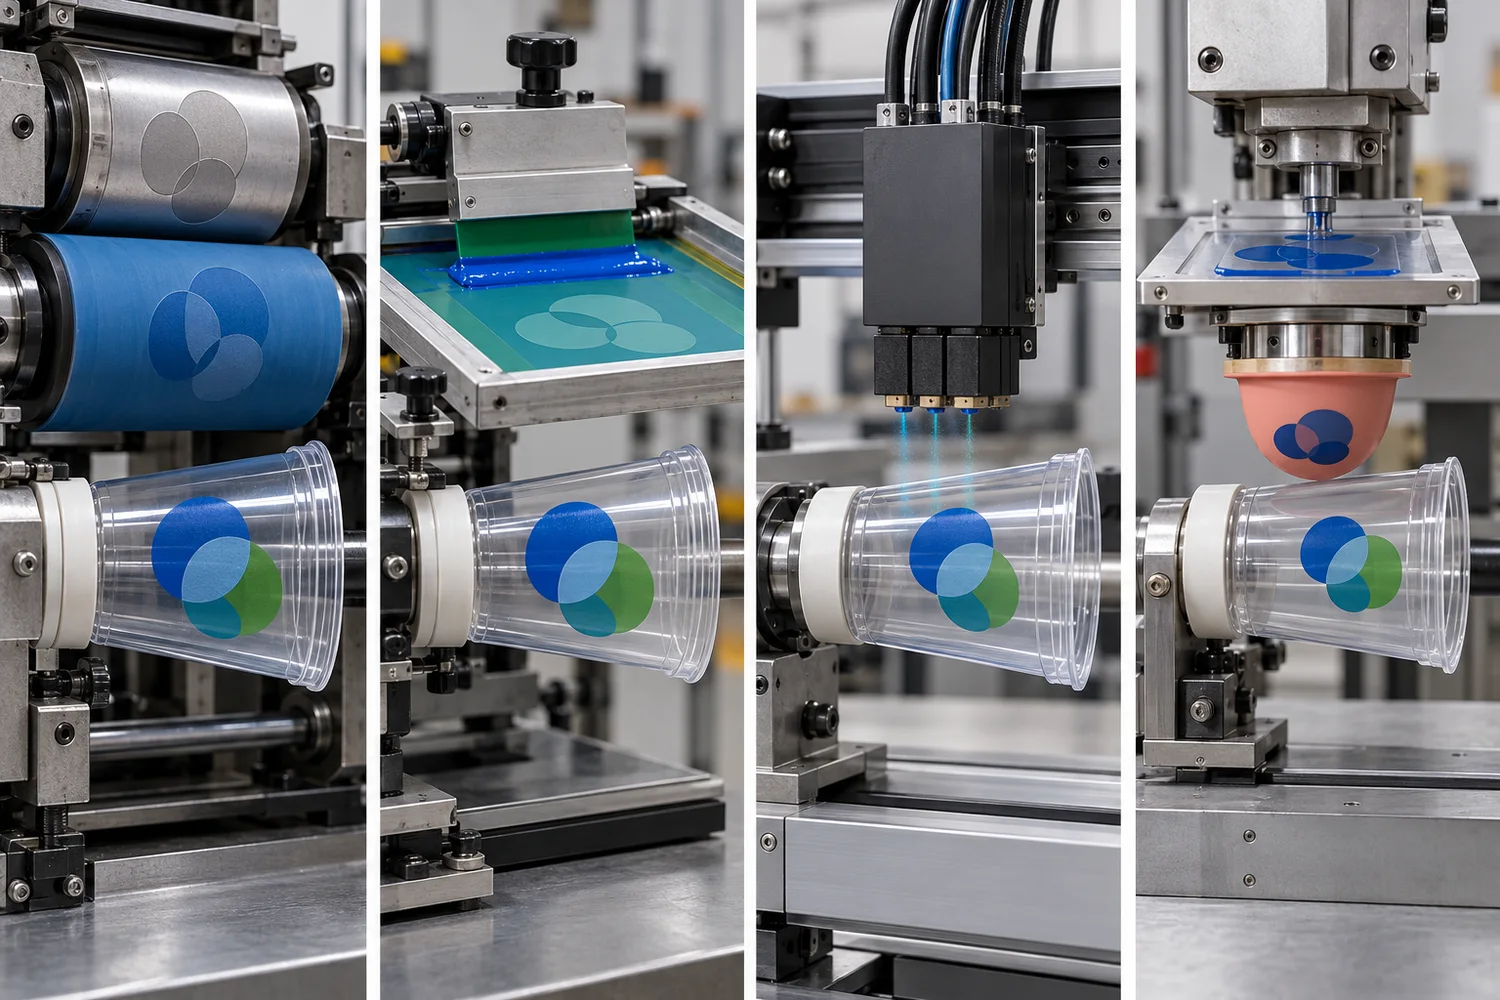
Trockenoffset-, Sieb- und Digital-Direktdruck sind eigenständige industrielle Verfahren zum Dekorieren geeigneter Becher; der Tampondruck kann für ein kleineres, lokal begrenztes Design oder eine geometriespezifische Aufgabe geeignet sein. Keines ist universell am besten. Becherform, Druckmotiv, Substrat, Farbsystem, Durchsatz und verfügbare Ausrüstung müssen gemeinsam geprüft werden.
Trockenoffsetdruck
Trockenoffset ist ein indirektes Becherdekorationsverfahren, bei dem eine eingefärbte Platte das Bild auf ein Gummituch überträgt und das Gummituch das zusammengesetzte Bild auf den rotierenden Becher überträgt. Industrielle Trockenoffset-Becherpressen sind für die Hochdurchsatzdekoration runder oder konischer Behälter ausgelegt, aber Farbkapazität und Nenngeschwindigkeit hängen von der spezifischen Maschinenkonfiguration ab.[5]
1. Druckplatten tragen das Bild
Der Auftrag wird in die von der Presse benötigten Bildkomponenten aufgeteilt. Jede Druckeinheit trägt die Platte für ihre zugewiesene Farbe oder ihr Bildelement. Diese physische Werkzeugausstattung ist ein Grund, warum ein Trockenoffset-Auftrag um die endgültigen Produktionsdruckdaten herum vorbereitet werden muss und nicht um einen groben visuellen Entwurf.
Die Komplexität der Druckdaten wirkt sich auf mehr als das Erscheinungsbild aus. Feine Aussparungen, sehr dünne Linien, große Vollflächen und mehrere ausgerichtete Farben verändern alle, was die Presse reproduzieren muss. Ein Design, das als kompakte zweifarbige Markierung zuverlässig druckt, kann sich ganz anders verhalten, wenn es in ein breites Band oder eine mehrfarbige Umhüllung umgewandelt wird.
2. Die Platte überträgt die Farbe auf ein Gummituch
Das eingefärbte Bild gelangt normalerweise nicht direkt von der Platte auf den Becher. Es wird zunächst auf ein flexibles Gummituch übertragen. Diese Zwischenübertragungsfläche ist das bestimmende Merkmal des Offsetdrucks.
Bildweg beim Trockenoffsetdruck: Platte → Gummituch → Becher
3. Das Gummituch überträgt das Bild auf den Becher
Der Becher wird auf einem Dorn oder einer gleichwertigen Halterung gehalten und durch die Druckzone gedreht. Das Gummituch berührt die Außenwand und überträgt das Bild, während Becherposition, Rotation und Druckzeitpunkt von der Maschine gesteuert werden.
Hier wird die Becherkonsistenz zum Teil der Druckkonsistenz. Wenn ein Produktionsbecher in seiner Form von dem Becher abweicht, mit dem die Druckvorlage und die Maschineneinrichtung vorbereitet wurden, kann das fertige Bild verrutschen oder verzerrt werden, obwohl sich die digitale Datei nicht geändert hat.
4. Die gedruckte Farbe wird gehärtet
Nach der Bildübertragung muss die Farbe den erforderlichen Aushärtungszustand erreichen. Viele industrielle Becherdekorationssysteme kombinieren Vorbehandlung und UV-Härtung mit der Drucklinie, doch die genaue Behandlungs- und Härtungsmethode hängt von der Ausrüstung und der Farbe ab.
Ein Käufer sollte daher nicht nur danach fragen, ob der Lieferant „UV-Farbe“ verwendet. Sinnvoller ist die Frage, ob die Kombination aus fertigem Becher, Oberflächenbehandlung, Farbe und Trocknung für das beabsichtigte Produktionsergebnis validiert wurde. Der Trockenoffsetdruck kann für wiederkehrende Becherdekoration in höheren Stückzahlen attraktiv sein, wenn die tatsächliche Druckmaschine, die Bechergeometrie und die Druckvorlage aufeinander abgestimmt sind; bestätigen Sie den fertigen Passer und das Erscheinungsbild, statt anzunehmen, dass ein Maschinentyp diese garantiert.
Bioleader Cups Produktionsansicht
Trockenoffsetdruck sollte als Produktionssystem bewertet werden, nicht als Qualitätssiegel. Eine hohe Maschinengeschwindigkeit ist nur dann wertvoll, wenn Bildübertragung, Passgenauigkeit, Farbdichte und Härtung auf dem tatsächlichen Becher innerhalb der vereinbarten Norm bleiben. Das freigegebene physische Ergebnis ist wichtiger als die Spitzengeschwindigkeit der Maschine.
Siebdruck
Der Siebdruck bringt die Farbe direkt durch die offenen Bereiche eines schablonenbasierten Gewebes auf die Becher Oberfläche, während der Behälter rotiert oder durch die Druckstation getaktet wird. Es ist ein direktes Verfahren: Zwischen Sieb und Becher befindet sich kein Offset-Gummituch.
| Verfahren | Bildweg | Physische Werkzeuge | Wesentliche Produktionskontrolle |
|---|---|---|---|
| Trockenoffset | Platte → Gummituch → Becher | Druckplatten und Gummituch | Übertragung, Passgenauigkeit, Becherrotation und Härtung |
| Siebdruck | Sieb → Becher | Schablonenbasiertes Sieb | Farbauftrag, Siebpassgenauigkeit, Becherrotation und Härtung |
Der Siebdruck wird oft mit direkter Volltonfarb-Grafik und relativ kräftigen Motiven in Verbindung gebracht, da das Verfahren eine substanzielle Farbschicht auf das Produkt aufbringen kann. Für Details unterhalb der zuverlässigen Wiedergabegrenze des gewählten Sieb- und Farbsystems kann er weniger geeignet sein. Die Farbfilmstärke ist kein universeller Wert, der in eine Einkaufsspezifikation übernommen werden sollte. Gewebe, Emulsion, Rakel, Farbrheologie, Druckgeschwindigkeit und Substrat beeinflussen alle den aufgetragenen Film.
Dasselbe gilt für Produktionsgeschwindigkeit und Farbanzahl. Automatische Becher-Siebdrucklinien existieren, doch ihre Leistung hängt stark von der Anzahl der Stationen, der Becherhandhabung, der Behandlung, der Härtung und den Anforderungen an die Passgenauigkeit ab. Eine pauschale Aussage, dass „Siebdruck mit X Bechern pro Minute läuft“, ist weniger nützlich als eine lieferantenspezifische Leistungsfähigkeit, die für den tatsächlichen Auftrag bestätigt wurde.
Vergleichen Sie Verfahren nicht mit falsch gleichgesetzten Zahlen
Rasterweite, Inkjet-DPI und Plattenauflösung beschreiben verschiedene Teile verschiedener Drucksysteme. Sie sind keine austauschbaren Maße für „Druckqualität“. Eine digitale Spezifikation von 1200 dpi kann nicht direkt gegen einen Offset-LPI-Wert gestellt werden, ohne Punktbildung, Farbe, Substrat, Betrachtungsabstand und die tatsächliche Grafik zu berücksichtigen.
Digitaldruck direkt auf das Objekt
Der Digitaldruck direkt auf das Objekt verwendet digital gesteuerte Inkjet-Druckköpfe, um Farbe direkt auf ein zylindrisches oder konisches Objekt aufzubringen, ohne herkömmliche Druckplatte oder Sieb. Das Verfahren kann vollfarbige Grafiken reproduzieren und macht den Wechsel der Druckvorlage flexibler, doch die Kompatibilität der Ausrüstung bestimmt nach wie vor, was tatsächlich gedruckt werden kann.[6]
Digitaler Bildweg: digitale Datei → Druckkopf → Becher Oberfläche → Härtung
Der Digitaldruck wird oft als „plattenlos“ beschrieben, was in der Bildgenerierungsphase zutrifft, aber nicht bedeutet, dass die Einrichtung entfällt. Das Objekt benötigt weiterhin kompatible Werkzeuge oder Vorrichtungen. Die Maschine muss den Becherdurchmesser und die Konizität kennen, die korrekte Beziehung des Druckkopfs zur Oberfläche aufrechterhalten, die Rotation steuern, ggf. Weißfarbe handhaben und die aufgebrachte Farbe härten.
Veröffentlichte zylindrische Inkjet-Systeme können sehr hohe Bildauflösungen erreichen, doch DPI ist nur ein Teil der fertigen Qualität. Tropfengröße, Passmodus, Farbkonfiguration, Weißschichtstrategie, Becherbewegung, Oberflächenvorbehandlung und Härtung beeinflussen alle das sichtbare Ergebnis.
Der Digitaldruck ist auch nicht automatisch die wirtschaftliche Wahl für jeden Auftrag über Einwegbecher in geringer Stückzahl. Die kommerzielle Machbarkeit hängt von der Verfügbarkeit der Ausrüstung, der Beladeautomatisierung, der Druckzeit, der Farbabdeckung, dem Wechsel der Vorrichtungen und dem tatsächlichen Produktionsmodell des Lieferanten ab. „Keine Platte“ bedeutet nicht „keine Einrichtungskosten“ oder „beliebige MOQ“.
Für vollfarbige oder variable Motive fordern Sie ein Muster auf dem exakten Becher an. Prüfen Sie den Druckkopfabstand entlang der Konizität, die weiße Unterlage wo erforderlich, die Passerung, die Aushärtung und das resultierende Erscheinungsbild, wenn der Becher gefüllt ist. Für eine detaillierte Farbentscheidung statt eines Prozessüberblicks siehe den Leitfaden zu Sonderfarben versus CMYK beim Becherdruck.
Kann man Kunststoffbecher im Tampondruck bedrucken?
Der Tampondruck kann für bestimmte Kunststoffbecher oder Trinkgefäße geeignet sein, wenn das Motiv relativ lokalisiert ist oder die Oberflächengeometrie für ein anderes Kontaktverfahren schwierig ist. Die Farbe füllt eine geätzte Platte; ein geeigneter Silikontampon nimmt das Motiv auf und überträgt es auf die dreidimensionale Becher Oberfläche. Damit ist der Tampondruck nicht automatisch das Standardverfahren für jeden Einwegbecher.[1]
Vor der Festlegung sind Bechergeometrie, bedruckbare Fläche, Motivgröße, Substrat, kompatible Farbe, Aushärtung, gewünschter Durchsatz und die tatsächliche Ausstattung des Lieferanten zu bestätigen. Ein kleines Logo, das ein Tampon erreichen kann, ist eine andere Produktionsfrage als ein breiter Rundumdruck. Der Käufer sollte den fertigen Becher freigeben, statt allein aus dem Verfahrensnamen auf die Eignung zu schließen.
Trockenoffset vs. Siebdruck vs. Digital vs. Tampon: Was Einkäufer vergleichen sollten
Der nützliche Vergleich ist nicht, welche Technologie die größte Zahl hat, sondern wie jedes Verfahren den ausgewählten Becher, die Druckvorlage und die Produktionsanforderung bewältigt.
| Entscheidungsfaktor | Trockenoffset | Siebdruck | Digital direkt auf das Objekt | Tampondruck |
|---|---|---|---|---|
| Bildübertragung | Platte zu Gummituch zu Becher | Sieb direkt zum Becher | Druckkopf direkt zum Becher | Geätzte Platte zu Silikonpad zu Becher |
| Physische Bildwerkzeuge | Druckplatten | Schablonenbasierte Siebe | Kein konventionelles Bildplatten- oder Siebdruckverfahren | Geätzte Platte und Silikonpad |
| Typisches Produktionsprofil | Gut geeignet für die industrielle Hochdurchsatz-Becherdekoration, wenn Presse und Auftrag aufeinander abgestimmt sind | Nützlich für geeignete Sonderfarben- und Behälterdekorationsprogramme; das Ergebnis ist linienabhängig | Flexible Motivänderungen und Vollfarbfähigkeit; das Ergebnis ist stark maschinen- und motivabhängig | Kann für ein lokalisiertes Bild oder einen geometrieempfindlichen Bereich geeignet sein; der Durchsatz hängt von Auftrag und Ausrüstung ab |
| Farb-/Bildfähigkeit | Pressenkonfiguration und Motiv bestimmen die verfügbare Sonderfarbenfähigkeit | Anzahl der Druckstationen und Registerkontrolle bestimmen die praktische Farbanzahl | Die Farbkonfiguration kann je nach Ausstattung Prozessfarben, Weiß und optionale Effekte unterstützen | Platte, Gummituch, Farbe und Ausrüstung bestimmen die praktische Bild- und Farbkonfiguration |
| Auflösungsmetrik | Platten-, Sieb- und Prepress-Parameter sind prozessspezifisch | Maschenweite und Schablonenparameter sind prozessspezifisch | DPI und Pass-Modus sind maschinenspezifisch | Ätz-, Pad- und Ink-Transfer-Parameter sind auftragsspezifisch |
| Farbschichtdicke | Hängt von Farbe, Presse und Transferbedingungen ab | Hängt von Maschenweite, Schablone, Rakel und Farbe ab | Hängt von Tropfengröße, Pass-Anzahl, Weißlagen und Farbkonfiguration ab | Abhängig von Platte, Pad, Ink und Transfer-Einrichtung |
| MOQ | MOQ ist eine Lieferanten- und Auftragswirtschaftlichkeitsentscheidung, keine universelle technische Eigenschaft des Druckverfahrens. | |||
| Fokus der Käuferfreigabe | Geometrie, Register, Farbdichte und fertiges Erscheinungsbild | Farbauftrag, Register, Haftung und fertiges Erscheinungsbild | Objektführung, Bildqualität, Weißstrategie, Haftung und Härtung | Bedruckbarer Bereich, Transfer, Haftung und physisches Muster |
| Typische Entscheidungsfrage | Benötigt die Aufgabe einen qualifizierten Weg zur Dekoration von Bechern mit hohem Durchsatz? | Eignet sich das Artwork für direkte Spot-Color-Dekoration? | Ist Flexibilität bei Vollfarb- oder variablen Artworks wichtig? | Ist das Motiv lokalisiert oder die Oberflächengeometrie schwierig? |
Dies unterscheidet sich bewusst von einer Tabelle, die jedem Prozess einen universellen LPI, eine Farbdicke, eine Druckgeschwindigkeit oder MOQ zuordnet. Solche Zahlen können nur dann nützlich sein, wenn sie aus der tatsächlichen Maschine, der Farbe und der Lieferantenspezifikation stammen. Sie werden irreführend, wenn sie als branchenweite Konstanten dargestellt werden.
Wie beeinflusst das Kunststoffmaterial den Druck?
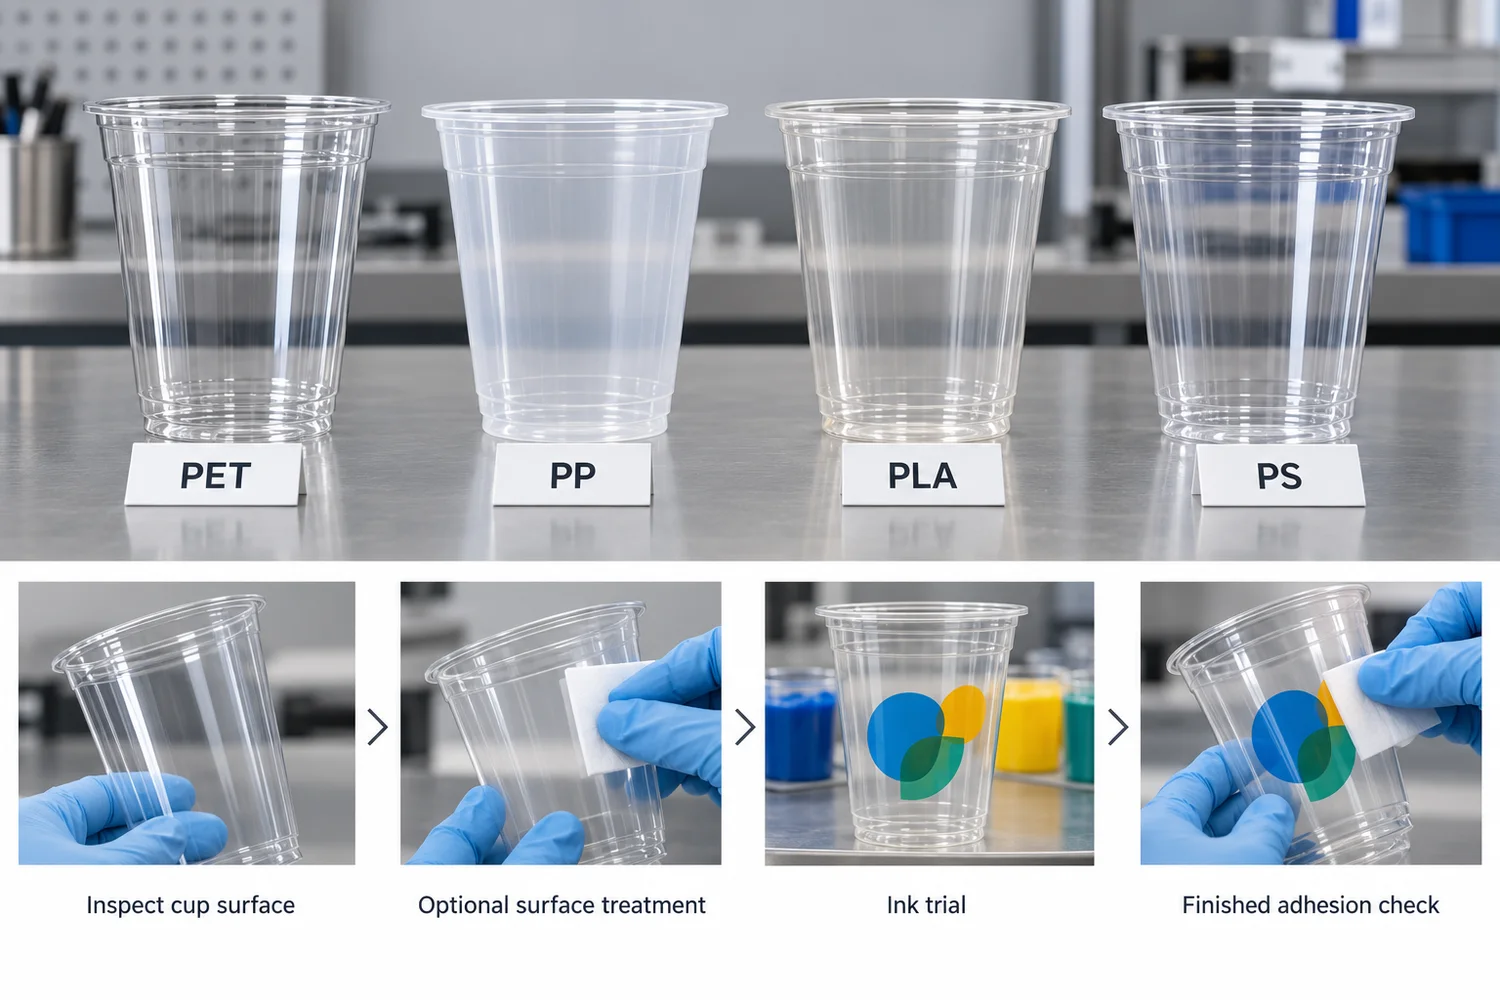
Die Polymerfamilie beeinflusst die Bedruckbarkeit, jedoch müssen der fertige Becher, der Oberflächenzustand, das Farbsystem und der Härtungsprozess gemeinsam qualifiziert werden. Die Tabelle benennt zu untersuchende Fragen und keine allgemeingültige Regel, die jedem Kunststoff ein einziges Druckverfahren zuordnet.
| Material | Wichtigstes zu prüfendes Druckproblem |
|---|---|
| PET | Benetzung der Farbe, tatsächlicher Oberflächenzustand, Behandlung und Härtungskompatibilität für den ausgewählten Becher. |
| PP | Die relativ niedrige Oberflächenenergie macht die Oberflächenvorbereitung und das gewählte Farbsystem besonders wichtig.[2] |
| PLA | Wärmeempfindlichkeit und Härtungsbedingungen erfordern eine Qualifizierung am exakten Klarsichtbecher-Produkt. |
| PS | Vor der Freigabe des Verfahrens das genaue Becherformat, die Substratoberfläche und die Farbkompatibilität bestätigen. |
Einen Dyne-Schwellenwert, eine Härtungstemperatur oder eine bevorzugte Technologie nicht pauschal auf PET, PP, PLA und PS übertragen. Auch die fertigen Oberflächen können sich je nach Rezeptur, Formgebung, Lagerung, Handhabung und Kontamination unterscheiden. Beim Drucker erfragen, was am tatsächlichen Becher qualifiziert wurde, nicht nur auf Basis der Harzfamilie.
Warum müssen Kunststoffbecher vor dem Bedrucken oberflächenbehandelt werden?
Viele Kunststoffoberflächen weisen gegenüber einer bestimmten Farbe eine relativ niedrige Oberflächenenergie auf. Die Farbe kann den Becher physisch erreichen, sich nach der Härtung aber dennoch nicht gleichmäßig verteilen oder verankern. Oberflächenkontamination, Additive oder Handhabungsrückstände können dieses Problem verschärfen. Reinigung und Behandlung sollten daher gemeinsam mit dem tatsächlichen Substrat und der Farbe bewertet und nicht als allgemeiner Prüfpunkt abgehakt werden.[3]
Je nach Becher und Produktionsweg können Korona-, Flammen- oder Plasmatreatment die Benetzung und Haftung durch Modifizierung der Außenoberfläche verbessern. Die geeignete Behandlung und Zielkondition müssen für den exakten Becher, die exakte Farbe und den exakten Prozess qualifiziert werden; eine übermäßige oder ungeeignete Behandlung ist nicht automatisch besser. Kein einzelner Dyn-Wert sollte über jedes PET- oder PLA-Becherprojekt hinweg kopiert werden.[3]
Wie wird Artwork für einen gebogenen oder konischen Becher vorbereitet?
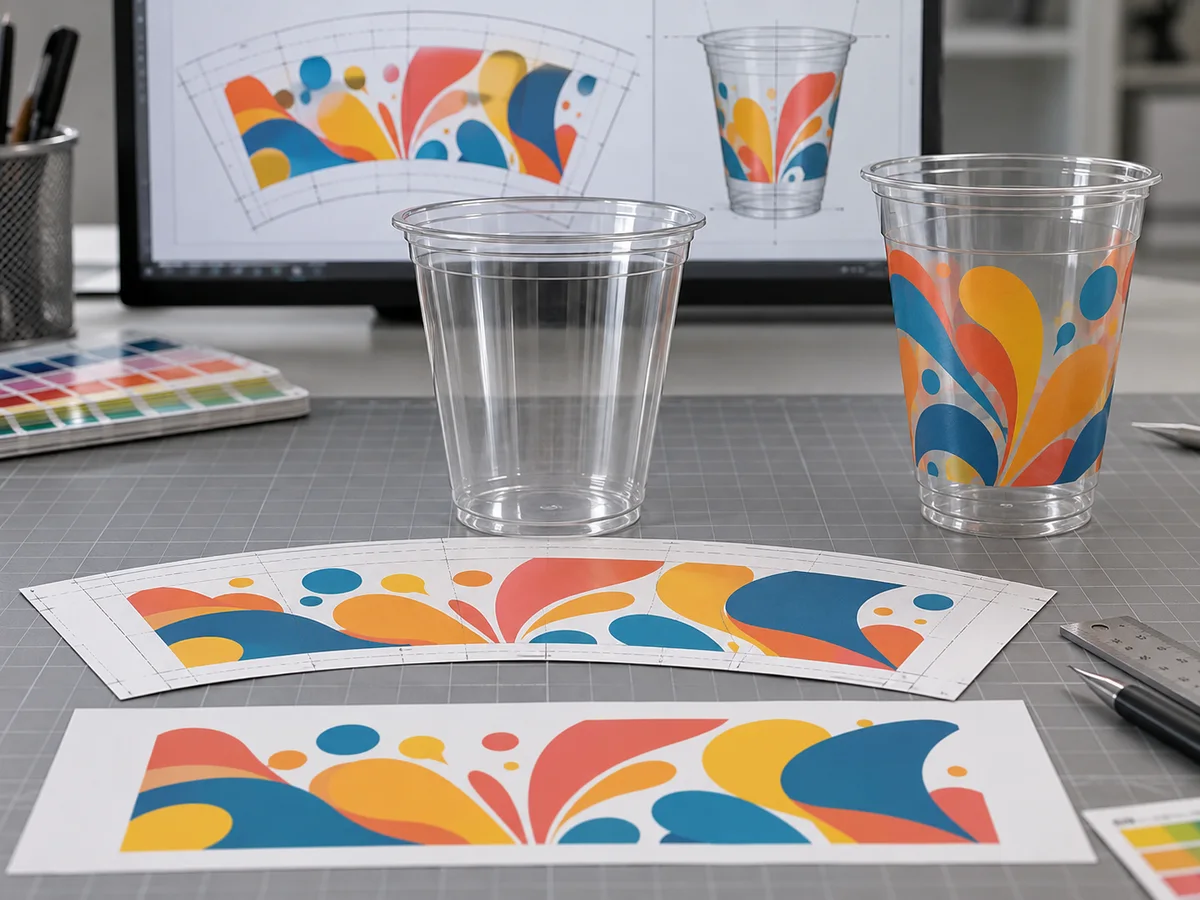
Produktionsgrafiken für einen konischen Becher werden normalerweise auf einer becherspezifischen Druckvorlage aufgebaut, damit die flache Grafik den sich ändernden Umfang der Seitenwand kompensiert. Die Datei kann am Bildschirm gekrümmt oder verzerrt aussehen, weil sie darauf vorbereitet wird, nach dem Mapping auf den dreidimensionalen Becher korrekt zu erscheinen.
Warum gerade Grafiken auf dem Becher falsch aussehen können
Stellen Sie sich ein langes horizontales Band vor, das in einer flachen Datei als perfektes Rechteck gezeichnet ist. Wenn dieses Rechteck ohne Kompensation auf eine konische Oberfläche übertragen wird, verändert der unterschiedliche Umfang oben und unten die Wahrnehmung des Bands. Kreise, Kästen und vertikale Elemente können ebenfalls durch das Becherprofil verbreitert, gestaucht oder anderweitig verzerrt erscheinen.
Prepress verwendet becherspezifische Vektorkompensation
Eine professionelle Vorlage verzerrt die Produktionsgrafik effektiv vor. Designer sehen möglicherweise ein gekrümmtes oder fächerförmiges Layout statt eines normalen Rechtecks. Das ist kein Designfehler. Es ist die geometrische Kompensation, die erforderlich ist, um die Grafik auf den ausgewählten Becher zu mappen.
„Bogenverzerrung“ ist eine nützliche Beschreibung des Konzepts, aber die Korrektur sollte nicht als eine universelle mathematische Formel behandelt werden, die nur auf einem Konuswinkel basiert. Reale Vorlagen hängen auch von bedruckbarer Höhe, Umfang, Maschinengeometrie, Nicht-Druck-Bereichen und der Produktionsmethode des Lieferanten ab.
Eine Vorlage nicht über verschiedene Bechergrößen hinweg wiederverwenden
Das Skalieren einer Grafikdatei von einem kleinen Becher auf einen größeren Becher ist nicht dasselbe wie die Vorbereitung eines neuen Produktionslayouts. Die beiden Becher können unterschiedliche Konizität, Höhe und verfügbare Druckfläche haben. Jeder Produktionsbecher sollte gegen seine eigene freigegebene Vorlage geprüft werden.
Wie wirken sich Farbe und Aushärtung auf den Bedruck von Kunststoffbechern aus?
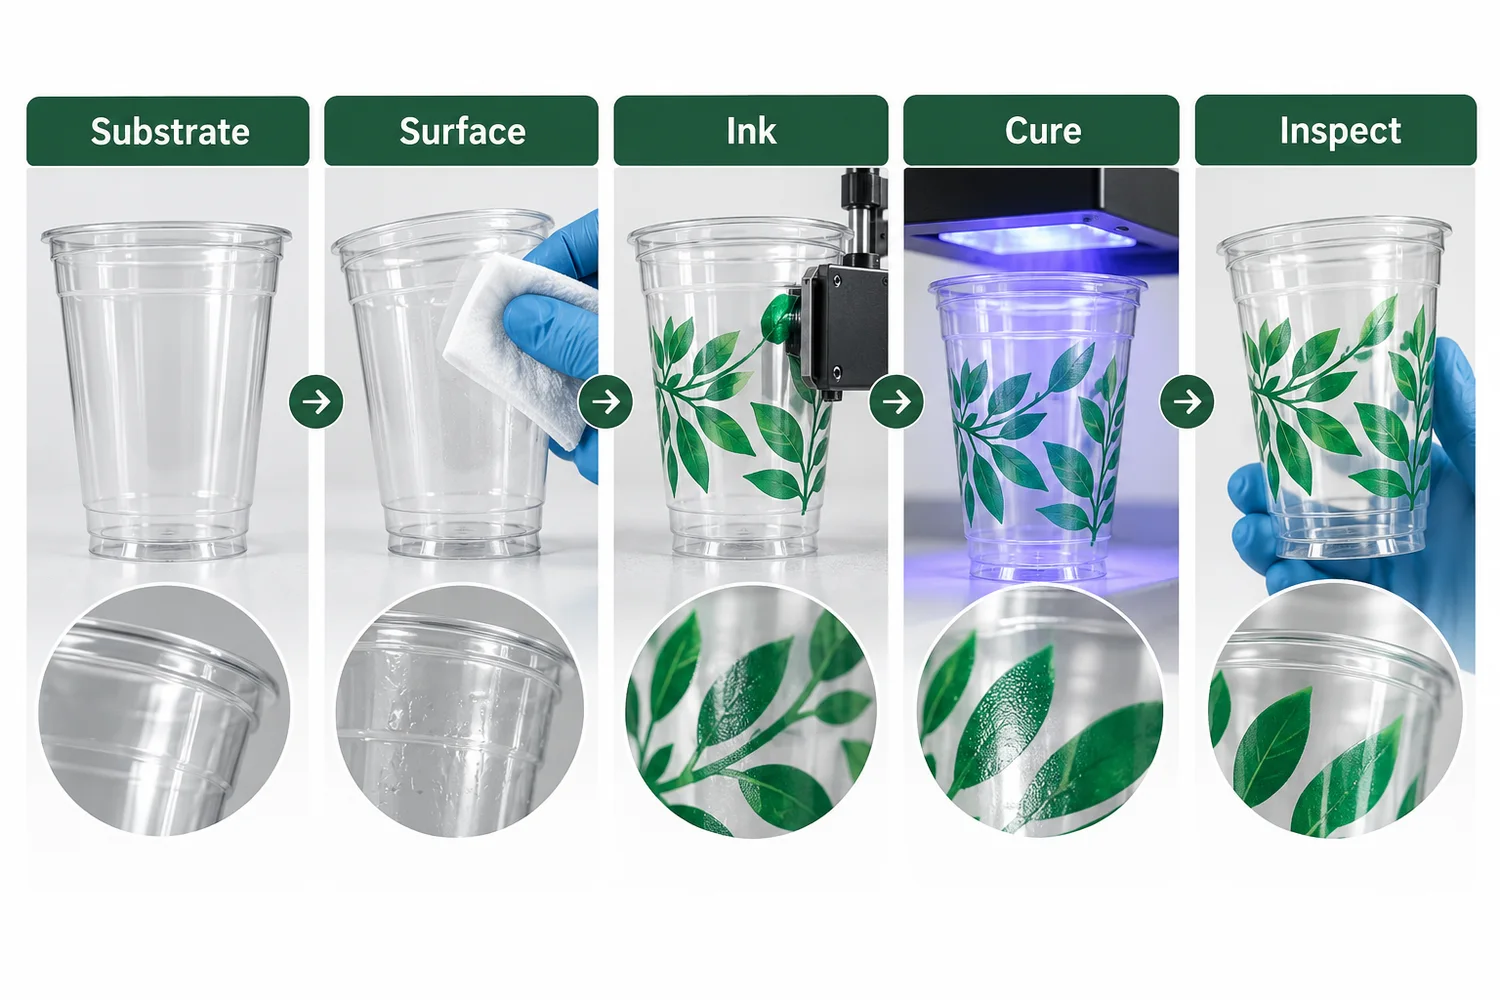
Ein erfolgreicher Druck ist ein System: Substrat + Oberflächenzustand + Farbe + Druckverfahren + Aushärtung. Farbverträglichkeit, Oberflächenvorbereitung und Aushärtung sind getrennte Prüfungen. Eine gute Farbe auf einem kontaminierten oder schlecht vorbereiteten Becher kann dennoch versagen; ein gut behandelter Becher mit einer unverträglichen oder unzureichend ausgehärteten Farbe kann ebenfalls versagen.[3]
Die Farbe muss zum Substrat und zum Druckweg passen
Der Lieferant sollte die Farbe für den ausgewählten Becher PET, PP, PLA oder PS sowie für das tatsächliche Offset-, Sieb-, Digital- oder Tampondruckverfahren qualifizieren. Fragen Sie, ob das Farbsystem, etwaige Primer und die Oberflächenbehandlung in der Produktion gemeinsam bewertet wurden. Ziehen Sie nicht allein aus dem Namen der Farbserie Rückschlüsse auf die Haftung am fertigen Becher.
Härtung ist ein Prozessfenster, kein Ein-/Aus-Schritt
Bei Verwendung von UV- oder LED-UV-Farben muss die Anlage die für diese Farbe und die gedruckte Schicht erforderliche Aushärtung liefern. Eine Unterhärtung kann zu unzureichender Endleistung führen; übermäßige Hitze oder eine ungeeignete Aushärtung kann wärmeempfindliche Becher beeinträchtigen, darunter einige transparente PLA-Formate. Andere Farbsysteme können anderen Trocknungs- oder Aushärtungsmechanismen folgen. Der Lieferant muss das Prozessfenster bestätigen, ohne eine universelle Temperatur, Lampenleistung oder Liniengeschwindigkeit aus einem anderen Becherprojekt zu übernehmen.
Dies ist besonders relevant, wenn ein Design von einem Material oder einer Becherfamilie auf eine andere übertragen wird. Eine für einen Becher validierte Härtungseinstellung sollte nicht automatisch als identisch funktionierend für einen anderen angenommen werden.
Wie die Farbhaftung geprüft werden sollte
Fabriken können Klebeband-, Kreuzschnitt-, Reib-, Kratz- oder andere vereinbarte Tests verwenden, um die Druckhaltbarkeit zu bewerten. Wichtig ist, die Methode festzulegen, bevor daraus ein Abnahmestreit wird. Der Test sollte den Probenzustand, das Werkzeug oder Klebeband, die Anzahl der Wiederholungen, die Einwirkzeit, sofern relevant, die Prüfmethode und das Bestanden/Nicht-bestanden-Kriterium festlegen.
Eine benannte ASTM- oder ISO-Methode sollte nicht einfach in eine Einkaufsspezifikation aufgenommen werden, weil sie autoritativ klingt. Die Methode muss für das Substrat und das Beschichtungssystem geeignet sein, und sowohl Käufer als auch Lieferant sollten verstehen, wie sie auf den bedruckten Becher angewendet wird.
Lebensmittelkontakt-Druck: Was B2B-Käufer prüfen sollten
Der Druck auf einem Foodservice-Becher sollte als Teil des fertigen Lebensmittelkontaktartikels bewertet werden und nicht durch Berufung auf eine pauschale Behauptung, die Farbe sei „lebensmittelecht“. Die bedruckte Oberfläche, das Substrat, die Farbformulierung, die Härtungsbedingung, mögliche Migrationswege und die Anforderungen des Zielmarkts sind alle von Bedeutung.
Bei den meisten gebrandeten Kaltgetränkebechern ist die Dekoration für die äußere, nicht mit Lebensmitteln in Kontakt kommende Oberfläche vorgesehen. Das macht die Auswahl der Farbe nicht irrelevant. Substanzen können unter bestimmten Verpackungsbedingungen potenziell durch ein Substrat oder durch Abfärben (Set-off) migrieren, daher bleiben Farbformulierung und gute Herstellungspraxis Teil der Konformitätsbewertung.[4]
Käufer sollten den Lieferanten bitten, das für den tatsächlichen Auftrag verwendete Farbsystem zu benennen und, wo erforderlich, die geeignete Konformitätsgrundlage für den Zielmarkt bereitzustellen. Vermeiden Sie es, Aussagen wie „FDA Farbe“ oder „EU 10/2011 Farbe“ zu akzeptieren, ohne zu verstehen, welche Substanz, welchen Verwendungszweck und welchen fertigen Artikel die Nachweise tatsächlich abdecken.
Die Dokumentation zum Lebensmittelkontakt für den Kunststoffbecher selbst ist eine separate Prüfaufgabe. Die Leitfaden zur Lebensmittelkontakt-Konformität für Kunststoffbecher erklärt, wie Käufer Produkt- und Marktdokumentation prüfen sollten, bevor sie eine Lieferantenerklärung als Genehmigung behandeln.
Verwechseln Sie Farbmarketing nicht mit der Konformität des fertigen Artikels
Ein konformer Inhaltsstoff, eine Farbserie oder eine Lieferantenerklärung beweist nicht automatisch, dass jede bedruckte Becherkonfiguration in jedem Markt konform ist. Der Käufer sollte den vorgesehenen Anwendungsfall, die bedruckte Seite, den Härtungsprozess und die für den Zielmarkt erforderliche Dokumentation des fertigen Artikels verifizieren.
Warum blättert, reibt sich ab oder verschiebt sich der Druck auf Kunststoffbechern?
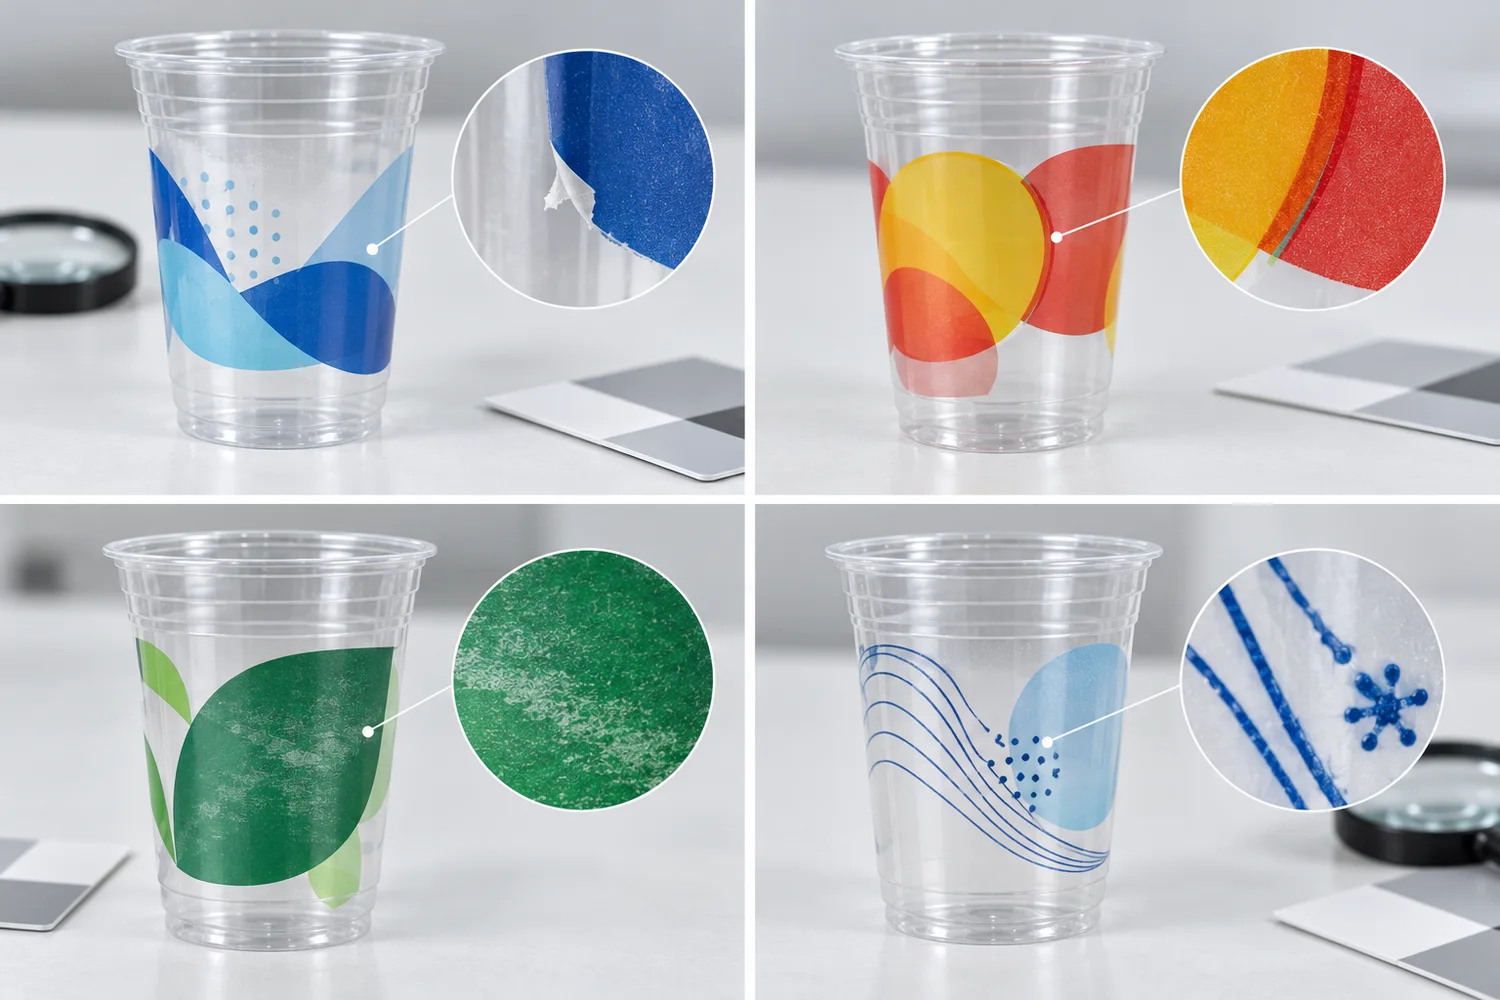
Nutzen Sie einen sichtbaren Fehler, um zu entscheiden, was untersucht werden soll; behandeln Sie das Symptom allein nicht als bestätigte Ursache. Prüfen Sie ein aufbewahrtes physisches Muster und den tatsächlichen Becher, die Artwork-Revision, Tinten- und Linieneinstellungen, bevor Sie die Produktion ändern.
| Symptom | Möglicher Untersuchungsbereich |
|---|---|
| Tinte blättert vom Becher ab | Oberflächenbeschaffenheit, Vorbehandlung, Tintenverträglichkeit oder Härtung |
| Farbe reibt bei der Handhabung ab | Härtung, Farbsystem oder Abriebfestigkeit |
| Druck verschiebt sich um den Becher | Passer, Becherpositionierung oder Artwork-Setup |
| Kleine Texte laufen zu | Artwork, Druckplatte bzw. Sieb und Prozessauflösung |
| Farben verändern sich, wenn der Becher gefüllt wird | Transparentes Substrat, Getränkehintergrund und Weißhinterlegung |
| Druck variiert zwischen Chargen | Variation von Substrat, Vorbehandlung, Farbe, Härtung oder Setup |
Ein verzerrtes Logo kann auch auf eine becherspezifische Gestaltung oder eine Fehlanpassung der Konizität hinweisen. Große Vollflächen können eine ungleichmäßige Farbübertragung oder Deckung offenbaren. Legen Sie vor der Entscheidung, welche Variable den Fehler verursacht hat, ein Prüf- und Testverfahren fest; ein digitaler Proof allein kann einen Streitfall zur physischen Haftung nicht klären.
Der Druck ist nur ein Teil der Endkontrolle des fertigen Auftrags. Die Leitfaden zur Qualitätskontrolle von Kunststoffbechern behandelt die umfassendere Prüfung vor dem Versand von Abmessungen, Aussehen, Deckelpassung, Druck, Verpackung und Auftragsidentität.
Wie werden Kunststoffbecher in der Produktion bedruckt?
Obwohl die Ausrüstung unterschiedlich ist, folgt ein kontrolliertes Projekt zum individuellen Bedrucken normalerweise derselben Logik: den Becher definieren, den Druckweg qualifizieren, Produktionswerkzeuge vorbereiten, die Oberfläche behandeln und bedrucken, die Farbe härten und dann das physische Ergebnis freigeben.
- Den genauen Becher festlegen. Den Produktionsbecher und seine Geometrie vor der endgültigen Druckvorbereitung bestätigen.
- Den Druckweg bestätigen. Den Becher, die Druckvorlagenstruktur und die Produktionsanforderung mit einem qualifizierten Verfahren abgleichen.
- Die becherspezifische Druckvorlage vorbereiten. Die freigegebene Produktionsvorlage anstelle eines generischen flachen Layouts verwenden.
- Werkzeuge und Maschineneinrichtung vorbereiten. Druckplatten, Siebe, digitale Auftragsdateien, Dorne, Vorrichtungen und Passereinstellungen hängen vom gewählten Verfahren ab.
- Die Oberfläche bei Bedarf behandeln. Die validierte Vorbehandlung für Substrat und Farbsystem anwenden.
- Drucken und härten. Becherbewegung, Bildübertragung oder Jetting, Farbzufuhr und Härtung als einen kontinuierlichen Produktionsprozess steuern.
- Den physischen Druck prüfen. Position, Verzerrung, Passer, Farbbild, Haftung und andere vereinbarte Kriterien prüfen.
- Die Freigabereferenz aufbewahren. Das akzeptierte Muster und die Druckvorlagenrevision an den Produktionsauftrag binden, damit Wiederholungsaufträge nicht von Erinnerungen abhängen.
Ein digitaler Proof kann Inhalte und das allgemeine Layout prüfen, aber das Verhalten der Tinte auf dem realen Becher nicht vollständig wiedergeben. Wenn eine physische Freigabe erforderlich ist, die Leitfaden zur Freigabe von Kunststoffbecher-Mustern erklärt, wie gedruckte Muster und Goldmuster unterschiedliche Kontrollzwecke erfüllen.
Wie sollten Käufer einen bedruckten Kunststoffbecher freigeben?
Geben Sie den Druck auf dem tatsächlichen Produktionsbecher frei, nicht nur auf einem flachen PDF. Vergleichen Sie das physische Muster mit der freigegebenen Druckvorlage und prüfen Sie Druckposition, Randschärfe, Passer, Farbwirkung auf einem leeren und einem gefüllten Becher, Haftung sowie die vereinbarte Handhabungsbedingung. Dokumentieren Sie den Becher SKU, den Druckweg, die Druckvorlagenrevision und das akzeptierte Muster, damit die Wiederholproduktion dieselbe Referenz verwendet.
Für Druckdateien, Farben, Druckbereich und Musterfreigabe nutzen Sie den Leitfaden für individuellen Becherdruck und die Freigabe von Druckvorlagen. Zu Logogröße, Position und Sichtbarkeit des Getränks siehe den Leitfaden für Becher-Branding und Platzierung. Wenn ein Design einen scannbaren Code enthält, verwenden Sie den separaten Leitfaden zur QR-Code-Größe und Scan-Prüfung und behandeln Sie diese Prozessübersicht nicht als Verfahren zur Code-Verifizierung.
Checkliste für Einkäufer
Bevor Sie einen Auftrag für individuell bedruckte Becher freigeben, bestätigen Sie die Herstellungsvariablen, die das physische Ergebnis verändern können.
- Genaues Bechermodell: die freigegebene Becherfamilie, das Material und die physische Geometrie sind festgelegt.
- Druckverfahren: der Lieferant hat den tatsächlichen Druckweg für den Auftrag identifiziert.
- Becherspezifische Vorlage: Die Produktionsvorlage wird für den ausgewählten Becher erstellt und nicht von einer anderen Größe skaliert.
- Druckvorlagen-Revision: Die Bestellung bezieht sich auf eine kontrollierte endgültige Version.
- Druckabdeckung: Große Vollflächen, umlaufende Grafiken, feiner Text und Negativ-Elemente wurden auf Prozessgrenzen geprüft.
- Oberflächenvorbereitung: Jede erforderliche Behandlung ist Teil des validierten Farbe-und-Substrat-Prozesses.
- Härtung: Das Härtungsverfahren und die Linieneinstellungen sind für den ausgewählten Becher und das Farbsystem geeignet.
- Haftungstest: Für jeden erforderlichen Klebeband-, Reib- oder Haltbarkeitstest wurden ein vereinbartes Verfahren und ein Bestanden-/Nicht-bestanden-Kriterium festgelegt.
- Lebensmittelkontakt-Prüfung: Der Farbauftrag und der fertige bedruckte Artikel verfügen über die für den Zielmarkt erforderliche Dokumentation, soweit zutreffend.
- Physische Freigabe: Der Käufer weiß, ob ein digitaler Proof, ein gedrucktes Muster oder ein aufbewahrtes Goldenes Muster die Serienproduktion steuert.
Bioleader Cups Authority Summary
Für kundenspezifische Becherprogramme B2B empfiehlt Bioleader Cups, die Druckqualität als kontrollierte Fertigungskette und nicht als Zusatzleistung eines Design-Services zu behandeln. Die stärkste Abfolge ist exakter Becher → becherspezifische Druckvorlage → qualifizierter Druckprozess → validierte Behandlung und Härtung → physische Freigabe → kontrollierte Referenz für Wiederholungsbestellungen. Jeder Schritt entfernt eine andere Variationsquelle, weshalb eine optisch ansprechende PDF allein nicht ausreicht, um den Seriendruck freizugeben.
Abschließende Empfehlung
Wählen Sie Trockenoffset-, Sieb-, Digital- oder Tampondruck nicht allein anhand einer allgemeinen Vergleichstabelle aus. Die Verfahren nutzen unterschiedliche Bildübertragungssysteme, und ihre tatsächliche Leistung hängt vom Becher, der Druckvorlage, der Farbe, der Oberflächenvorbereitung, dem Härtungssystem und der Produktionsausrüstung ab. Das Verfahren allein bestimmt nicht die Druckqualität.
Spezifizieren Sie ein Projekt ebenso wenig mit übernommenen technischen Kennzahlen über. Ein universeller LPI-Wert, eine Farbfilmschichtdicke, ein Dyn-Wert, eine Maschinengeschwindigkeit oder MOQ können eine falsche Präzision vortäuschen, wenn der Wert von einer anderen Maschine oder einem anderen Substrat stammt. Fragen Sie den Lieferanten nach den Parametern, die Ihren tatsächlichen Becher und Druckweg.
steuern. Die praktische Abfolge für den Käufer ist einfach: Becher auswählen, becherspezifische Druckvorlage erstellen, qualifizierten Druckprozess bestätigen, Freigabekriterien definieren und den physisch bedruckten Becher vor der Serienfreigabe beurteilen. Wenn die Becherfamilie und die Branding-Anforderung bereits bekannt sind, können Einkäufer den kommerziellen Individualisierungspfad auf der Cupschina Custom Becher-Seite prüfen.
Häufig gestellte Fragen
Was ist die beste Methode zum Bedrucken von Kunststoffbechern?
Es gibt keine universell beste Methode. Trockenoffset, Siebdruck, Direktdruck auf das Objekt oder, für bestimmte lokalisierte Anwendungen, Tampondruck können geeignet sein. Der Lieferant sollte das Verfahren anhand der genauen Bechergeometrie, des Substrats, der Druckvorlage, des Produktionsvolumens, des Farbsystems und des fertigen physischen Ergebnisses qualifizieren.
Kann man Kunststoffbecher im Siebdruck bedrucken?
Ja, wenn der Becher gehalten und einem kompatiblen Siebdrucksystem zugeführt werden kann. Dieses Verfahren kann für direktes Volltonfarben-Artwork geeignet sein, aber praktische Details, Druckbereich, Registerhaltigkeit, Farbe und Ausgabe hängen vom genauen Becher und der Ausrüstung ab.
Kann man Kunststoffbecher digital bedrucken?
Ja, sofern ein Direktdrucker, Vorrichtungen, Tinte und Härtungsverfahren für das Material und die Geometrie des Bechers qualifiziert sind. Digitaldruck kann variable Motive berücksichtigen, vorbehaltlich der Eignung der Ausrüstung und der Auftragswirtschaftlichkeit für den vorgeschlagenen Becher.
Warum haftet die Farbe auf manchen Kunststoffbechern nicht gut?
Mögliche Ursachen sind eine ungeeignete oder verunreinigte Oberfläche, eine unzureichende oder nicht passende Vorbehandlung, eine inkompatible Farbe oder eine unvollständige Härtung. Das Symptom beweist keine einzelne Ursache; der Lieferant sollte den tatsächlichen Becher und das Drucksystem testen, bevor der Prozess geändert wird.
Erfordern PET, PP oder PLA ein anderes Druckverfahren?
Nicht automatisch. Jede Polymerfamilie kann unterschiedliche Oberflächen- und thermische Anforderungen mit sich bringen, doch keine Eins-zu-eins-Regel von Material zu Verfahren ist verlässlich. Bestätigen Sie den fertigen Becher, die Behandlung, die Farbe, die Geometrie, die Aushärtung und ein physisches Muster für die vorgeschlagene Route.
Quellen
- Inkcups — Tampondruck 101. Erläuterung des Geräteherstellers zur Bildübertragung von der geätzten Platte über das Silikonkissen auf das dreidimensionale Produkt; kein Beleg dafür, dass jeder Einwegbecher im Tampondruck bedruckt werden kann.
- Marabu — UltraPack UV-Farbe Technisches Datenblatt. Herstellerhinweis zur substratabhängigen Bedruckbarkeit und zur Notwendigkeit einer Vorbehandlung von PP mit niedriger Oberflächenenergie; ein spezifisches Farbdatenblatt, keine allgemeingültige Becherspezifikation.
- Enercon — Verbesserung der Haftung von Farbdruck durch Oberflächenbehandlung. Erörterung des Oberflächenbehandlungsherstellers zu Farbchemie, Substratqualität, Behandlung und Übertragungsverfahren als zusammenwirkende Haftungsvariablen.
- EuPIA — Leitlinie für Druckfarben auf Lebensmittelkontaktmaterialien. Branchenleitlinie zur Verwendung von Farben auf bedruckten Lebensmittelkontaktmaterialien, einschließlich Bedruckung der lebensmittelabgewandten Seite, Migration und Abklatsch.
- Pactiv Evergreen — Richtlinien für Grafik & Druck. Herstellerdiagramm des Trockenoffsetdrucks auf konischen Kunststoffbehältern, einschließlich Platten-, Gummituch-, Becherhandhabungs- und UV-Härtungsphasen.
- Inkcups — Zylindrische Tintenstrahldrucker. Beschreibung des Geräteherstellers zum Direct-to-Object-Digitaldruck auf geeigneten runden oder konischen Objekten; keine Aussage über Geräte im Eigentum von Cupschina.