Quick Summary
- Чтобы наносить печать на пластиковые стаканы в промышленном производстве, подберите квалифицированный способ печати, соответствующий конкретному пластиковому материалу и геометрии стакана, подготовьте макет и поверхность с учётом особенностей стакана, используйте совместимую краску и обеспечьте её отверждение, а затем проверьте готовый физический стакан перед одобрением серийной партии.
Как наносят печать на пластиковые стаканы? Определите конкретный пластиковый стакан, выберите совместимый промышленный способ печати, подготовьте криволинейную поверхность и макет, нанесите подходящую краску, выполните её заданное отверждение и проверьте готовый оттиск. К распространённым производственным методам относятся сухой офсет, трафаретная печать и прямая цифровая печать по объекту; тампонная печать может подходить для некоторых локальных задач или применений с особой геометрией. Способ должен соответствовать материалу, геометрии стакана, макету и объёму производства.
Промышленная печать на пластиковых стаканах отличается от печати на плоской бумаге: стакан нужно удерживать и часто вращать, а краска должна смачивать непористую пластиковую поверхность. Подготовка поверхности, совместимость краски и отверждение являются частью системы печати, а не необязательным дополнением. Это руководство охватывает промышленную печать на пластиковых стаканах для сферы общественного питания. Любительская виниловая плёнка, наклейки и ручное декорирование — это другие процессы, и они не эквивалентны стаканам, напечатанным на фабрике.
В этой статье рассматривается производственная сторона печати на пластиковых стаканах. О форматах файлов, цветах, утверждении области печати и подготовке макета см. в разделе руководстве по печати на стаканах на заказО полном процессе оформления заказа, включая крышки и коммерческое утверждение, см. в разделе Руководство B2B по пластиковым стаканам с индивидуальной печатью.
Основное правило печати: сначала зафиксируйте стакан, затем маршрут печати. Производственный стакан определяет геометрию боковой стенки, зону печати, способ обработки и поверхность, к которой должна прилипнуть краска.
Как печатать на пластиковых стаканах
- Определите пластиковый материал и точную геометрию стакана.
- Выберите метод печати, совместимый со стаканом и макетом.
- Подготовьте макет для изогнутой или конической зоны печати.
- Очистите и обработайте пластиковую поверхность, где это необходимо.
- Нанесите печать совместимыми чернилами и выполните указанный процесс отверждения.
- Проверьте адгезию, приводку, цвет и готовый физический стакан.
Почему печать на пластиковом стакане отличается от печати на плоской поверхности?
Печать на пластиковых стаканах — это трёхмерный производственный процесс: контейнер нужно удерживать, вращать или позиционировать, пока печатная система обеспечивает контролируемый перенос изображения по изогнутой, часто конической, непористой поверхности.
Печатная поверхность изогнута
На плоском материале плоскость печати остаётся неподвижной. На стакане стенка постоянно меняет положение относительно офсетного полотна, трафарета или печатающей головки, пока контейнер вращается. Поэтому оборудование должно так же тщательно контролировать стакан, как и краску.
Это легко упустить, когда макет — небольшой логотип. Это становится гораздо заметнее при длинных горизонтальных линиях, рамках, больших плашках и графике, которая охватывает значительную часть стакана. Небольшие ошибки в положении стакана или геометрии макета могут стать заметными на большой площади печати.
Конический стакан — не цилиндр
Многие стаканы для холодных напитков шире у кромки и уже у основания. Их окружность меняется по боковой стенке. Поэтому плоский прямоугольный дизайн нельзя просто «обернуть» вокруг стакана, как если бы контейнер был идеальным цилиндром.
Именно поэтому номинального объёма недостаточно для определения шаблона печати. Два стакана, продаваемых как один и тот же объём в унциях, могут иметь разную высоту, верхний диаметр, нижний диаметр и угол конусности. Если физический стакан меняется, производственный макет тоже может потребовать изменения.
Поверхности пластиковых стаканов не впитывают краску так, как бумага
Бумага принимает краску частично за счёт впитывания. Пластик так себя не ведёт. На пластиковом стакане краска должна смачивать поверхность, оставаться там, куда её нанесли, и после отверждения развить достаточную адгезию. Поэтому химия поверхности становится производственной переменной, а не чисто графической.
В зависимости от материала, краски и оборудования производственная линия может применять коронный разряд, пламя, плазму, грунтовку или другой способ подготовки поверхности перед печатью. Измерения поверхностной энергии могут быть полезными данными контроля процесса, но не существует единого значения в дин, которое следует копировать для каждого проекта стакана PET или PLA. Требуемый уровень необходимо проверять на фактическом материале, системе краски и процессе печати.
Та же осторожность относится к отверждению. PLA обычно более термочувствителен, чем PET, в применениях для холодных напитков, но это не означает, что каждый стакан PLA должен использовать LED-UV или что каждый стакан PET выдерживает ту же энергию отверждения. Марка смолы, толщина стенки, время экспозиции, геометрия лампы и охлаждение — всё это влияет на реальное технологическое окно.
Семейство Ассортимент стаканов PET и Ассортимент стаканов PLA показать доступные базовые ёмкости. Покупатели должны подтвердить конкретный стакан, прежде чем предполагать возможность нанесения печати.
Обработка поверхности — не маркетинговая функция
Утверждение вроде «обработано коронным разрядом» полезно только тогда, когда оно привязано к квалифицированной системе «краска — материал». Производственная цель — не достичь впечатляющего значения в дин, а создать воспроизводимое смачивание, отверждение и адгезию на выбранном стакане.
Bioleader Cups: Производство стаканов и индивидуальная печать
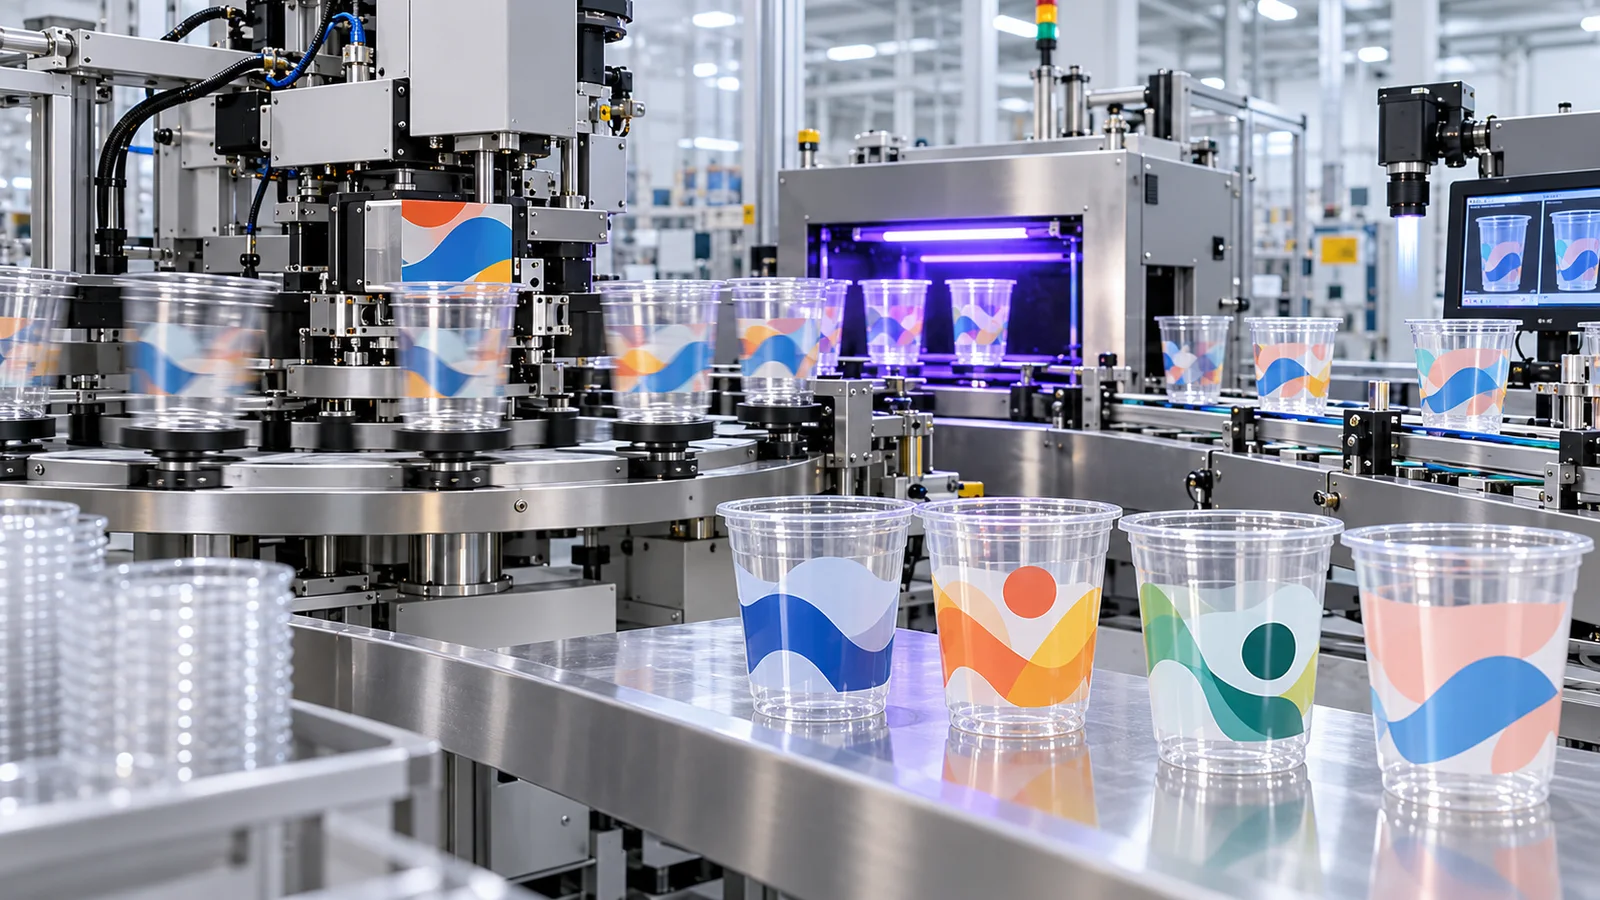
Bioleader Cups охватывает формирование стакана, печать индивидуального логотипа, проверку готовых стаканов и упаковку для экспорта в соответствии с утверждённой спецификацией продукта. Это видео с фабрики, также представленное на нашей странице стаканов с индивидуальной печатью, даёт краткий обзор. Перед производством подтвердите точный стакан, макет и параметры печати.
Какие методы печати используются на пластиковых стаканах?
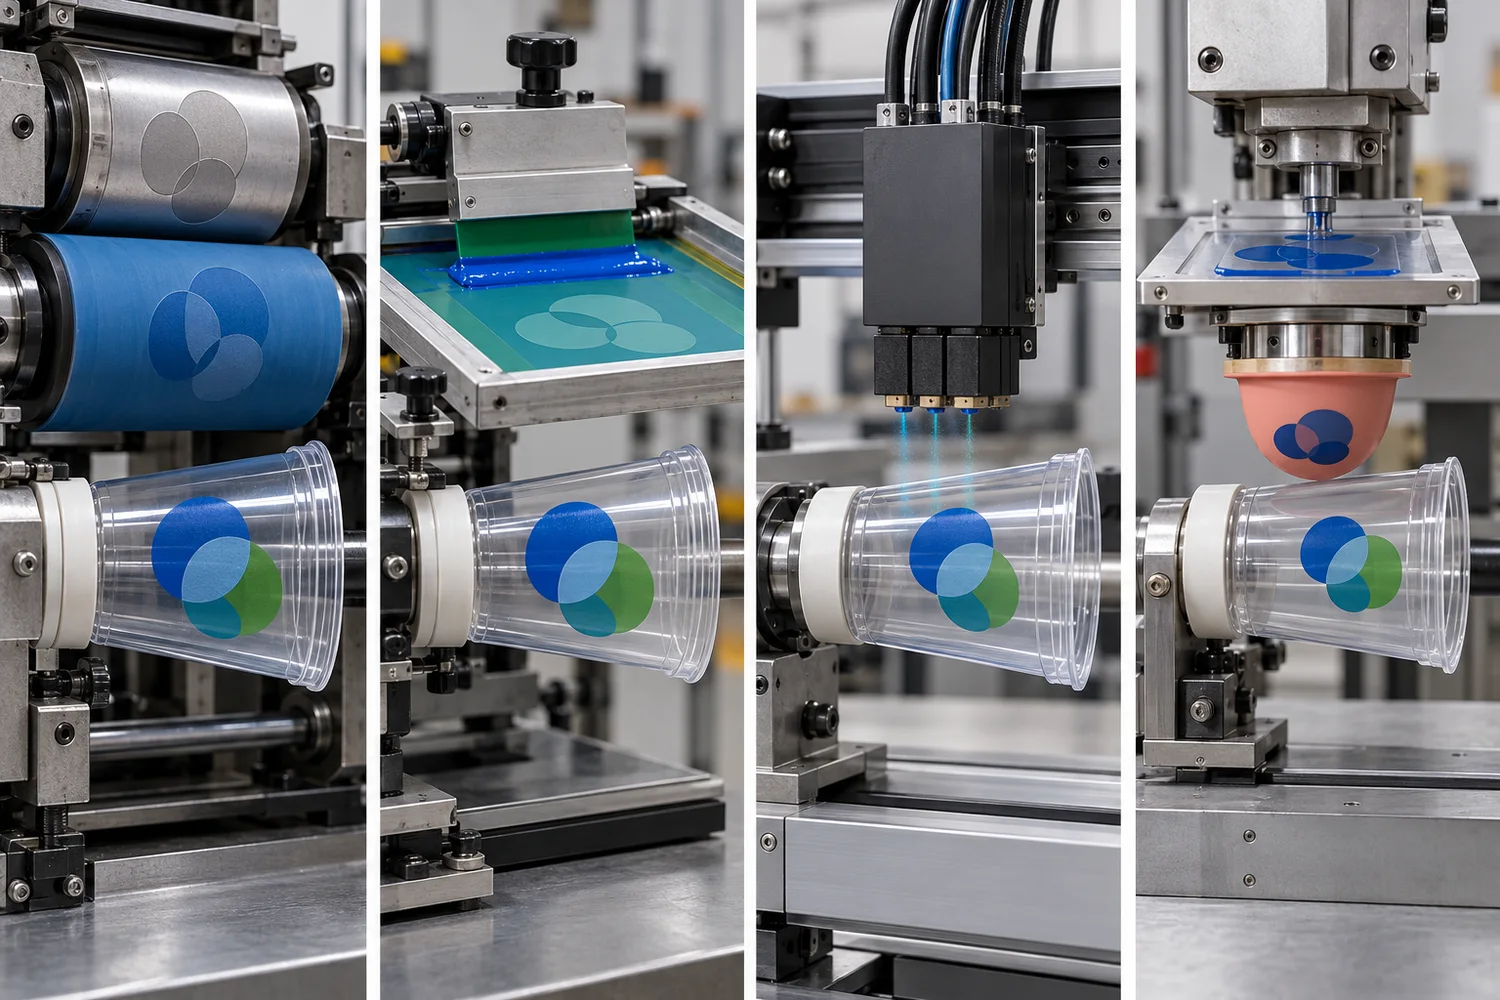
Сухой офсет, шелкография и цифровая печать прямым нанесением на объект — это различные промышленные способы декорирования подходящих стаканов; тампопечать может подойти для небольшого локального дизайна или задачи с特定ной геометрией. Ни один из них не является универсально лучшим. Форму стакана, макет, материал, систему краски, производительность и доступное оборудование необходимо проверять в комплексе.
Сухая офсетная печать
Сухой офсет — это косвенный процесс декорирования стаканов, при котором печатная форма с краской переносит изображение на офсетное полотно, а полотно переносит совмещённое изображение на вращающийся стакан. Промышленные сухие офсетные машины для стаканов рассчитаны на высокопроизводительное декорирование круглых или конических контейнеров, но цветовая ёмкость и номинальная скорость зависят от конкретной конфигурации машины.[5]
1. Печатные формы несут изображение
Заказ разделяется на компоненты изображения, требуемые печатной машиной. Каждая печатная секция несёт форму для назначенного ей цвета или элемента изображения. Эта физическая оснастка — одна из причин, по которой заказ сухого офсета нужно готовить на основе финального производственного макета, а не примерного визуального макета.
Сложность макета влияет не только на внешний вид. Тонкие выворотки, очень тонкие линии, большие плашки и несколько совмещённых цветов — всё это меняет то, что должна воспроизвести машина. Дизайн, который надёжно печатается как компактный двухцветный знак, может вести себя совсем иначе, если превратить его в широкую полосу или многоцветную обёртку.
2. Плита переносит краску на офсетное полотно
Обычно окрашенное изображение не переходит напрямую с печатной формы на стакан. Сначала оно переносится на эластичное офсетное полотно. Эта промежуточная поверхность переноса и является определяющей особенностью офсетной деколи.
Путь изображения при сухом офсете: печатная форма → офсетное полотно → стакан
3. Офсетное полотно переносит изображение на стакан
Стакан удерживается на оправке или аналогичной опоре и вращается через зону печати. Офсетное полотно контактирует с внешней стенкой и переносит изображение, при этом положение стакана, вращение и синхронизация печати контролируются машиной.
Именно здесь стабильность стакана становится частью стабильности печати. Если производственный стакан отличается по форме от стакана, использованного для подготовки макета и наладки пресса, готовое изображение может сместиться или исказиться, даже если цифровой файл не изменился.
4. Напечатанная краска отверждается
После переноса изображения краска должна достичь требуемой степени отверждения. Многие промышленные системы декорирования стаканов объединяют предварительную обработку и УФ-отверждение с линией печати, но точный метод обработки и отверждения зависит от оборудования и краски.
Поэтому покупателю не стоит ограничиваться вопросом, использует ли поставщик «УФ-краску». Гораздо полезнее выяснить, прошла ли валидацию вся комбинация: сам стакан, обработка поверхности, краска и отверждение — применительно к требуемому результату производства. Сухой офсет может быть привлекателен для повторяющегося декорирования стаканов большими тиражами, когда фактическая печатная машина, геометрия стакана и макет согласованы между собой; подтверждайте итоговое совмещение и внешний вид, а не полагайтесь на то, что тип печатной машины сам по себе их гарантирует.
Bioleader Cups Производственный взгляд
Сухой офсет следует оценивать как производственную систему, а не как ярлык качества. Высокая скорость пресса ценна только тогда, когда перенос изображения, приводка, плотность краски и отверждение остаются в пределах согласованного стандарта на фактическом стакане. Утверждённый физический результат важнее заявленной скорости машины.
Шелкография
Шелкография наносит краску непосредственно через открытые участки трафаретной сетки на поверхность стакана, пока контейнер вращается или проходит через печатную станцию. Это прямой процесс: между трафаретом и стаканом нет офсетного полотна.
| Процесс | Путь изображения | Физическая оснастка | Основной производственный контроль |
|---|---|---|---|
| Сухой офсет | Печатная форма → офсетное полотно → стакан | Печатные формы и офсетное полотно | Перенос, приводка, вращение стакана и отверждение |
| Шелкография | Трафарет → стакан | Трафаретная сетка | Нанесение краски, приводка трафарета, вращение стакана и отверждение |
Трафаретная печать часто ассоциируется с прямой печатью плашечными цветами и относительно крупной графикой, поскольку этот процесс позволяет нанести на изделие значительный слой краски. Она может быть менее пригодна для деталей, размер которых меньше предела надежного воспроизведения выбранной системы «сетка + краска». Толщина красочной пленки не является универсальным числом, которое следует переносить в спецификацию покупателя. На толщину нанесенной пленки влияют сетка, эмульсия, ракель, реология краски, скорость печати и запечатываемый материал.
То же самое относится к производственной скорости и количеству цветов. Автоматические линии шелкографии по стаканам существуют, но их производительность сильно зависит от количества станций, обращения со стаканами, обработки, отверждения и требований к приводке. Общее утверждение, что «шелкография работает со скоростью X стаканов в минуту», менее полезно, чем подтверждённая возможность конкретного поставщика для фактического заказа.
Не сравнивайте процессы по ложно эквивалентным числам
Линиатура трафаретной печати, DPI струйной печати и разрешение печатной формы описывают разные части разных печатных систем. Это не взаимозаменяемые меры «качества печати». Цифровую спецификацию 1200 dpi нельзя напрямую сопоставить со значением LPI офсета без учёта формирования точки, краски, запечатываемой поверхности, расстояния просмотра и фактической графики.
Цифровая печать непосредственно по объекту
Цифровая печать непосредственно по объекту использует цифровые струйные печатающие головки для нанесения краски прямо на цилиндрический или конический объект без традиционной печатной формы или трафарета. Процесс может воспроизводить полноцветную графику и делает смену макета более гибкой, но совместимость оборудования всё равно определяет, что можно реально напечатать.[6]
Путь цифрового изображения: цифровой файл → печатающая головка → поверхность стакана → отверждение
Цифровую печать часто называют «безформенной», что верно на этапе создания изображения, но это не означает, что наладка исчезает. Объекту всё равно нужна совместимая оснастка или приспособления. Машина должна знать диаметр и конусность стакана, поддерживать правильное соотношение печатающей головки с поверхностью, контролировать вращение, управлять белой краской там, где это необходимо, и отверждать нанесённую краску.
Серийные цилиндрические струйные системы могут достигать очень высокого разрешения изображения, но DPI — лишь часть готового качества. Размер капли, режим прохода, конфигурация краски, стратегия белого слоя, движение стакана, предварительная обработка поверхности и отверждение — всё это влияет на видимый результат.
Цифровая печать также не является автоматически экономичным выбором для каждого заказа одноразовых стаканов малым тиражом. Коммерческая целесообразность зависит от доступности оборудования, автоматизации загрузки, времени печати, заполнения краской, переналадки приспособлений и фактической производственной модели поставщика. «Без формы» не означает «без затрат на наладку» или «любой MOQ».
Для полноцветного или переменного изображения запросите образец на точном стакане. Проверьте зазор печатающей головки вокруг конуса, белую подложку там, где это необходимо, совмещение, отверждение и итоговый вид после наполнения стакана. Для детального решения по цвету, а не обзора процесса, см. руководство по трафаретной печати плашечными красками в сравнении с CMYK для стаканов.
Можно ли наносить тампопечать на пластиковые стаканы?
Тампонная печать может подойти для отдельных пластиковых стаканов или посуды для напитков, когда изображение относительно локальное или геометрия поверхности затрудняет применение другого контактного метода. Краска заполняет гравированную форму; эластичная силиконовая подушка снимает изображение и переносит его на трёхмерную поверхность стакана. Это не делает тампонную печать стандартным решением для каждого одноразового стакана.[1]
Перед выбором этого метода подтвердите геометрию стакана, зону печати, размер макета, материал основы, совместимую краску, режим отверждения, желаемую производительность и фактическое оборудование поставщика. Небольшой логотип, до которого достаёт подушка, — это иная производственная задача, чем широкая кругов��я печать. Покупатель должен утвердить готовый стакан, а не делать вывод о пригодности только по названию процесса.
Сухой офсет, трафаретная, цифровая или тампонная печать: что стоит сравнить покупателям
Полезное сравнение не в том, у какой технологии самое большое число, а в том, как каждый процесс справляется с выбранным стаканом, макетом и производственным требованием.
| Фактор решения | Сухой офсет | Шелкография | Цифровая печать непосредственно по объекту | Тампонная печать |
|---|---|---|---|---|
| Перенос изображения | Печатная форма → офсетное полотно → стакан | Трафарет напрямую на стакан | Печатающая головка напрямую на стакан | Травленая пластина к силиконовой подушке к стакану |
| Физическая оснастка для изображения | Печатные формы | Трафаретные сетки | Без традиционной печатной формы или трафарета | Травленая пластина и силиконовая подушка |
| Типовой производственный профиль | Хорошо подходит для высокопроизводительного промышленного декорирования стаканов при соответствии пресса и заказа | Подходит для программ точечной цветной печати и декорирования тары; результат зависит от конкретной линии | Гибкие изменения макета и полноцветная печать; результат сильно зависит от машины и изображения | Может подойти для локализованного изображения или зоны, чувствительной к геометрии; производительность зависит от задания и оборудования |
| Возможности по цвету / изображению | Конфигурация пресса и макет определяют доступные возможности точечной цветной печати | Количество печатных секций и контроль приводки определяют практическое число цветов | Конфигурация краски может поддерживать триадные цвета, белый и дополнительные эффекты в зависимости от оборудования | Печатная форма, офсетное полотно, краска и оборудование определяют практическую настройку изображения и цвета |
| Показатель разрешения | Параметры формы, трафарета и допечатной подготовки зависят от процесса | Параметры сетки и трафарета зависят от процесса | DPI и режим прохода зависят от машины | Параметры травления, тампопечати и переноса краски зависят от конкретного заказа |
| Толщина красочной плёнки | Зависит от краски, пресса и условий переноса | Зависит от сетки, трафарета, ракеля и краски | Зависит от размера капли, числа проходов, белых слоёв и конфигурации краски | Зависит от печатной формы, тампона, краски и настроек переноса |
| MOQ | MOQ — это решение поставщика и экономики заказа, а не универсальное техническое свойство способа печати. | |||
| Что проверяет покупатель при согласовании | Геометрия, приводка, плотность краски и внешний вид готового изделия | Красочный слой, приводка, адгезия и внешний вид готового изделия | Обработка объекта, качество изображения, стратегия белого, адгезия и отверждение | Доступная область печати, перенос, адгезия и физический образец |
| Типичный вопрос для принятия решения | Нужен ли проекту квалифицированный высокопроизводительный маршрут декорирования стаканов? | Подходит ли макет для прямой печати плашечными красками? | Важна ли гибкость полноцветной печати или печати с переменным изображением? | Изображение локализовано или геометрия поверхности сложна? |
Это намеренно отличается от таблицы, которая присваивает каждому процессу единый универсальный LPI, толщину краски, скорость печати или MOQ. Такие числа могут быть полезны только в том случае, если они взяты из фактической спецификации машины, краски и поставщика. Они вводят в заблуждение, когда преподносятся как общеотраслевые константы.
Как пластиковый материал влияет на печать?
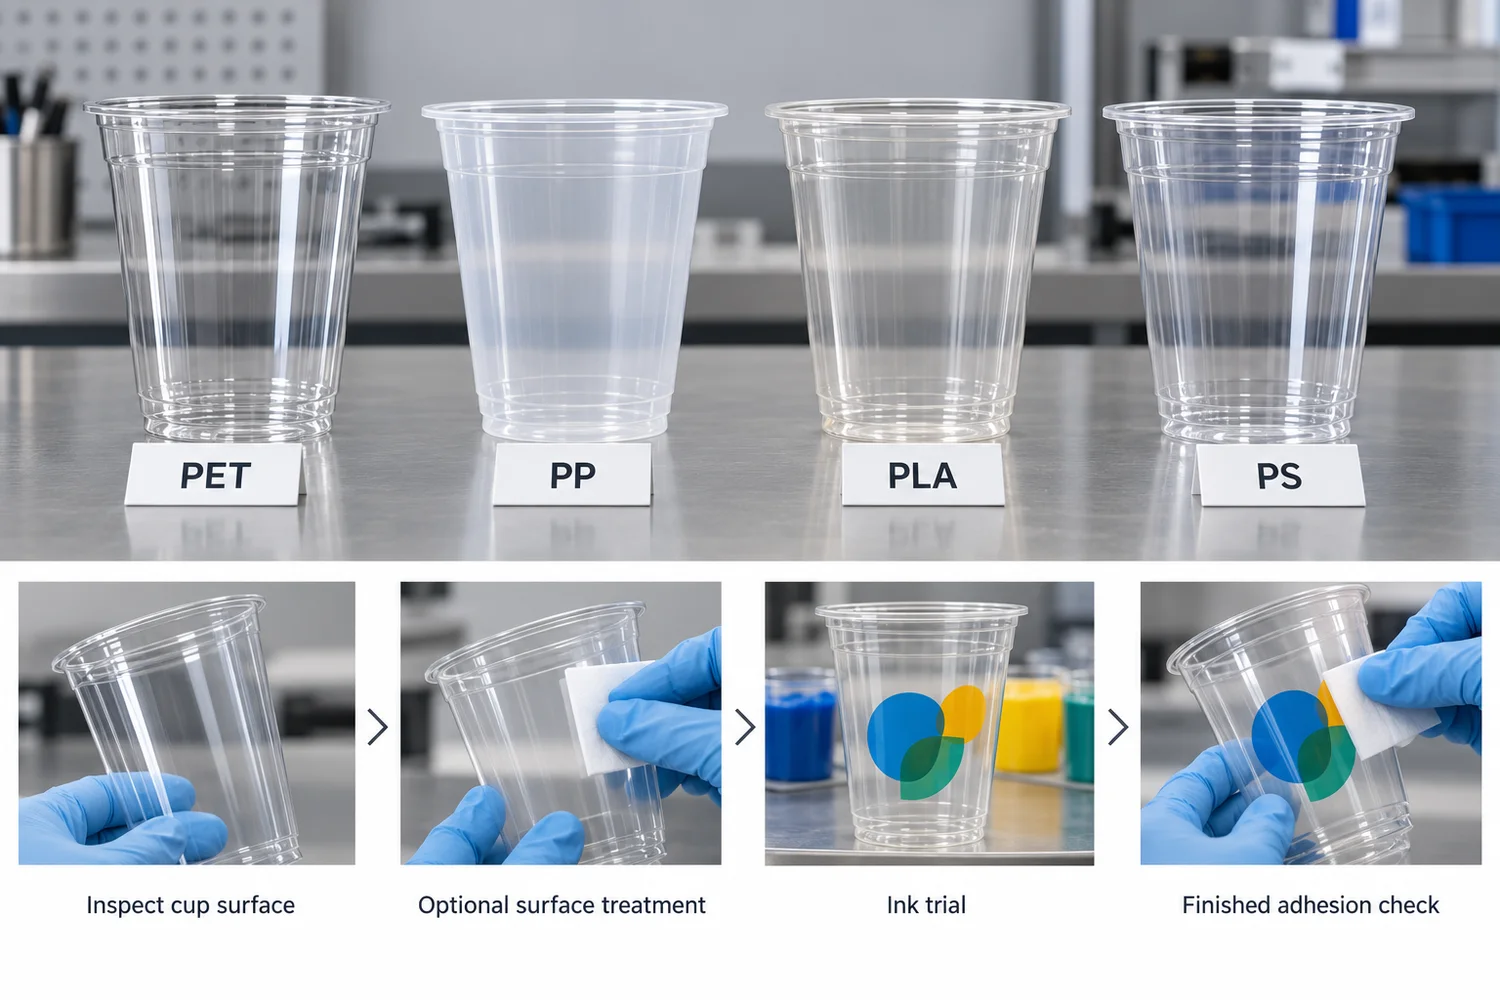
Семейство полимеров влияет на способность к печати, но готовый стакан, состояние поверхности, система краски и процесс отверждения должны квалифицироваться вместе. Таблица определяет вопросы для исследования, а не универсальное правило, назначающее один метод печати каждому пластику.
| Материал | Основная проблема печати, которую нужно проверить |
|---|---|
| PET | Смачивание краской, фактическое состояние поверхности, совместимость обработки и отверждения для выбранного стакана. |
| PP | Его относительно низкая поверхностная энергия делает подготовку поверхности и выбранную систему краски особенно важными.[2] |
| PLA | Чувствительность к нагреву и условия отверждения требуют квалификации на точном продукте — прозрачном стакане. |
| PS | Перед утверждением маршрута подтвердите точный формат стакана, поверхность субстрата и совместимость с краской. |
Не переносите один порог дин, температуру отверждения или предпочтительную технологию на PET, PP, PLA и PS. Их готовые поверхности также могут различаться в зависимости от состава, формования, хранения, обращения и загрязнений. Спросите у типографии, что было квалифицировано на фактическом стакане, а не только на семействе смол.
Почему пластиковые стаканы нуждаются в обработке поверхности перед печатью?
Многие пластиковые поверхности имеют относительно низкую поверхностную энергию по отношению к конкретной краске. Краска может физически достичь стакана, но всё равно не распределиться равномерно или не закрепиться после отверждения. Загрязнения поверхности, добавки или остатки от обращения могут усугубить эту проблему. Поэтому очистку и обработку следует оценивать вместе с фактическим субстратом и краской, а не рассматривать как универсальный пункт для галочки.[3]
В зависимости от стакана и производственного маршрута коронная, пламенная или плазменная обработка может улучшить смачивание и адгезию за счёт модификации наружной поверхности. Подходящую обработку и целевые параметры необходимо квалифицировать для конкретного стакана, краски и процесса; чрезмерная или неподходящая обработка не является автоматически лучшей. Не следует переносить одно значение поверхностного натяжения (дин) на все проекты со стаканами PET или PLA.[3]
Как подготавливается макет для стакана с изогнутой или конической формой?
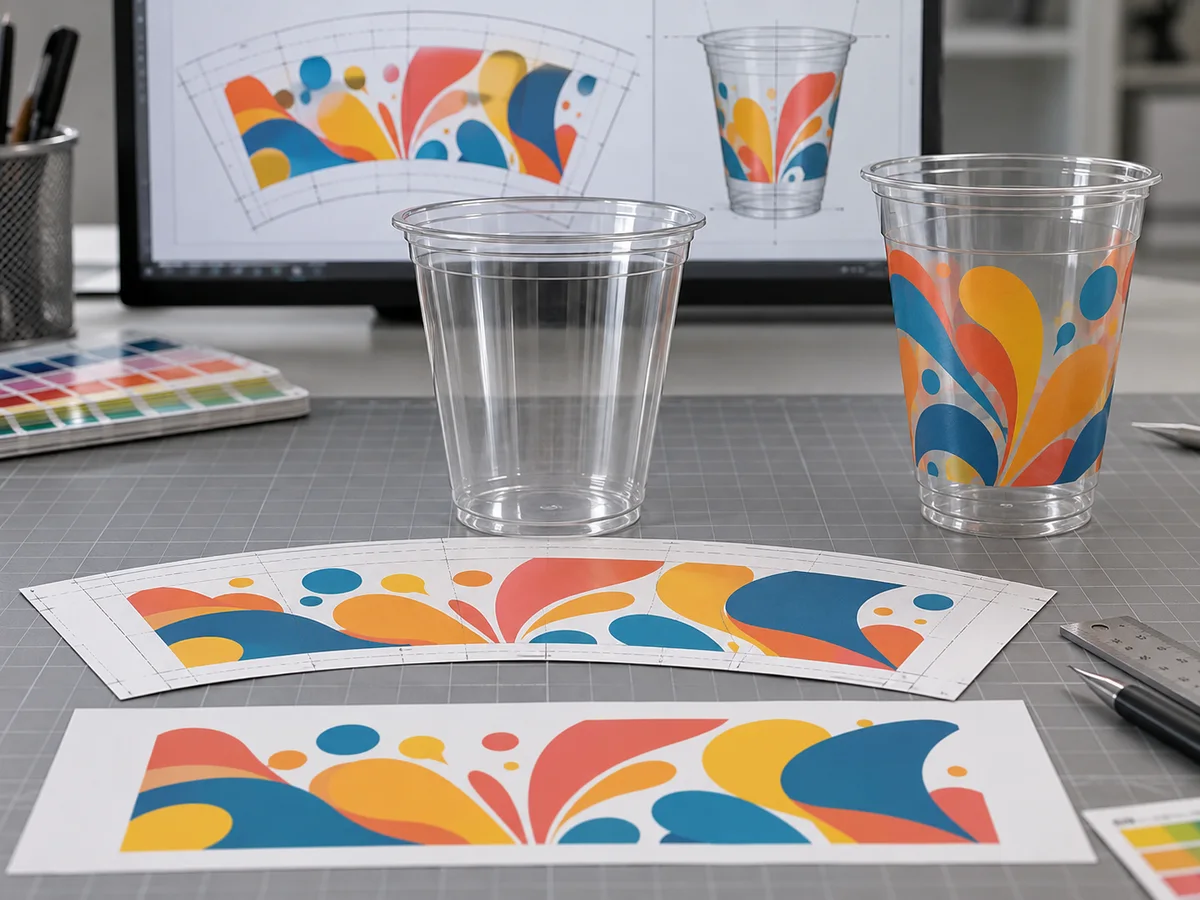
Производственный макет для конического стакана обычно строится на шаблоне печати, специфичном для стакана, чтобы плоская графика компенсировала изменяющуюся длину окружности боковой стенки. Файл может выглядеть изогнутым или искажённым на экране, потому что он готовится так, чтобы выглядеть правильно после нанесения на трёхмерный стакан.
Почему прямая графика может выглядеть неправильно на стакане
Представьте длинную горизонтальную полосу, нарисованную как идеальный прямоугольник в плоском файле. Если этот прямоугольник перенести на коническую поверхность без компенсации, разная длина окружности сверху и снизу изменит восприятие полосы. Круги, прямоугольники и вертикальные элементы также могут казаться расширенными, сжатыми или иным образом искажёнными из-за профиля стакана.
Допечатная подготовка использует векторную компенсацию, специфичную для стакана
Профессиональный шаблон фактически предварительно искажает производственный макет. Дизайнеры могут видеть изогнутый или веерообразный макет вместо обычного прямоугольника. Это не ошибка дизайна. Это геометрическая компенсация, необходимая для нанесения графики на выбранный стакан.
«Дуговая дисторсия» — удобный способ описать концепцию, но коррекцию не следует рассматривать как одну универсальную математическую формулу, основанную только на угле конусности. Реальные шаблоны также зависят от высоты печати, длины окружности, геометрии машины, зон без печати и производственного метода поставщика.
Не используйте один шаблон для разных размеров стаканов
Масштабирование одного файла макета со маленького стакана на больший — это не то же самое, что подготовка нового производственного макета. У этих двух стаканов могут быть разные конусность, высота и доступная область печати. Каждый производственный стакан следует проверять по его собственному утверждённому шаблону.
Как краска и отверждение влияют на печать на пластиковых стаканах?
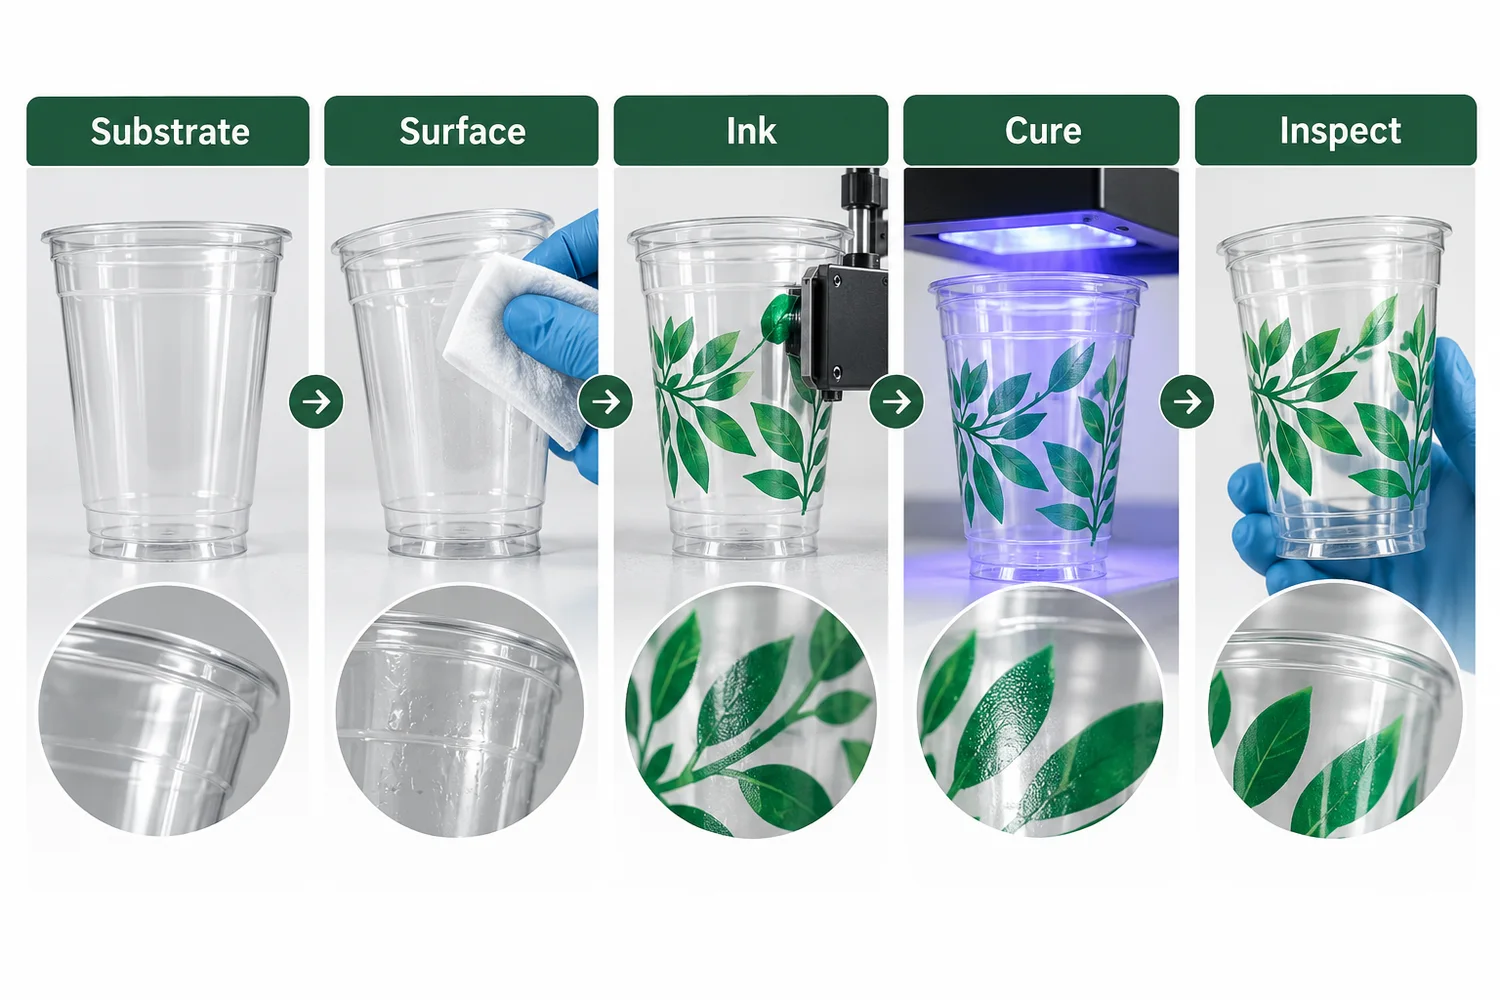
Успешная печать — это система: материал основы + состояние поверхности + краска + процесс печати + отверждение. Совместимость краски, подготовка поверхности и отверждение — это отдельные проверки. Хорошая краска на загрязнённом или плохо подготовленном стакане всё равно может дать сбой; хорошо обработанный стакан с несовместимой или недостаточно отверждённой краской тоже может дать сбой.[3]
Краска должна соответствовать материалу основы и способу печати
Поставщик должен подтвердить пригодность краски для выбранного стакана PET, PP, PLA или PS и для фактического процесса — офсетной, трафаретной, цифровой или тампонной печати. Спросите, оценивались ли система краски, возможный грунт и производственная обработка поверхности совместно. Не делайте выводов об адгезии на готовом стакане, исходя только из названия серии краски.
Отверждение — это технологическое окно, а не шаг «включено-выключено»
Там, где используются УФ-краски или краски LED-UV, оборудование должно обеспечивать отверждение, необходимое для этой краски и печатного слоя. Недостаточное отверждение может привести к неудовлетворительным конечным характеристикам; чрезмерный нагрев или неподходящее отверждение могут повлиять на термочувствительные стаканы, включая некоторые прозрачные форматы PLA. Другие системы красок могут использовать иные механизмы высыхания или отверждения. Поставщик должен подтвердить технологическое окно, не перенося универсальную температуру, мощность ламп или скорость линии с другого проекта стаканов.
Это особенно важно при переносе дизайна с одного материала или семейства стаканов на другое. Настройку отверждения, проверенную для одного стакана, не следует автоматически считать работающей идентично на другом.
Как следует проверять адгезию краски
На заводах могут использовать скотч, крестовой надрез, истирание, царапание или другие согласованные тесты для оценки стойкости печати. Важно определить метод до того, как он станет предметом приёмочного спора. Тест должен указывать состояние образца, инструмент или скотч, число повторений, время выдержки, где это важно, метод контроля и критерий «проходит/не проходит».
Названный метод ASTM или ISO не следует вставлять в спецификацию закупки только потому, что он звучит авторитетно. Метод должен соответствовать основе и системе покрытия, и как покупатель, так и поставщик должны понимать, как он будет применяться к напечатанному стакану.
Печать для контакта с пищевыми продуктами: что покупатели B2B должны проверить
Печать на стакане для общественного питания следует оценивать как часть готового изделия, контактирующего с пищей, а не полагаться на общее заявление, что краска «пищевая». Значение имеют печатная поверхность, основа, рецептура краски, условия отверждения, возможные пути миграции и требования целевого рынка.
Для большинства брендированных холодных стаканов декорирование предназначено для внешней поверхности, не контактирующей с пищей. Это не делает выбор краски несущественным. Вещества могут потенциально мигрировать через подложку или путём отмарывания при некоторых условиях упаковки, поэтому состав краски и надлежащая производственная практика остаются частью оценки соответствия.[4]
Покупателям следует попросить поставщика указать систему краски, использованную для фактического заказа, и предоставить соответствующее обоснование соответствия для рынка назначения, где это требуется. Не следует принимать утверждения вроде «краска FDA» или «краска EU 10/2011», не понимая, какое именно вещество, назначение и готовое изделие охватывает это доказательство.
Документация о контакте с пищевыми продуктами для самого пластикового стакана — отдельная задача проверки. Руководство по соответствию для контакта с пищей для пластиковых стаканов объясняет, как покупателям следует проверять документацию на продукцию и рыночную документацию, прежде чем воспринимать заявление поставщика как одобрение.
Не путайте маркетинг красок с соответствием готового изделия
Соответствующий ингредиент, серия краски или декларация поставщика не доказывают автоматически, что каждая конфигурация печати на стакане соответствует требованиям на каждом рынке. Покупатель должен проверить предполагаемое применение, сторону печати, процесс отверждения и документацию на готовое изделие, требуемую для рынка назначения.
Почему печать отслаивается, стирается или смещается на пластиковых стаканах?
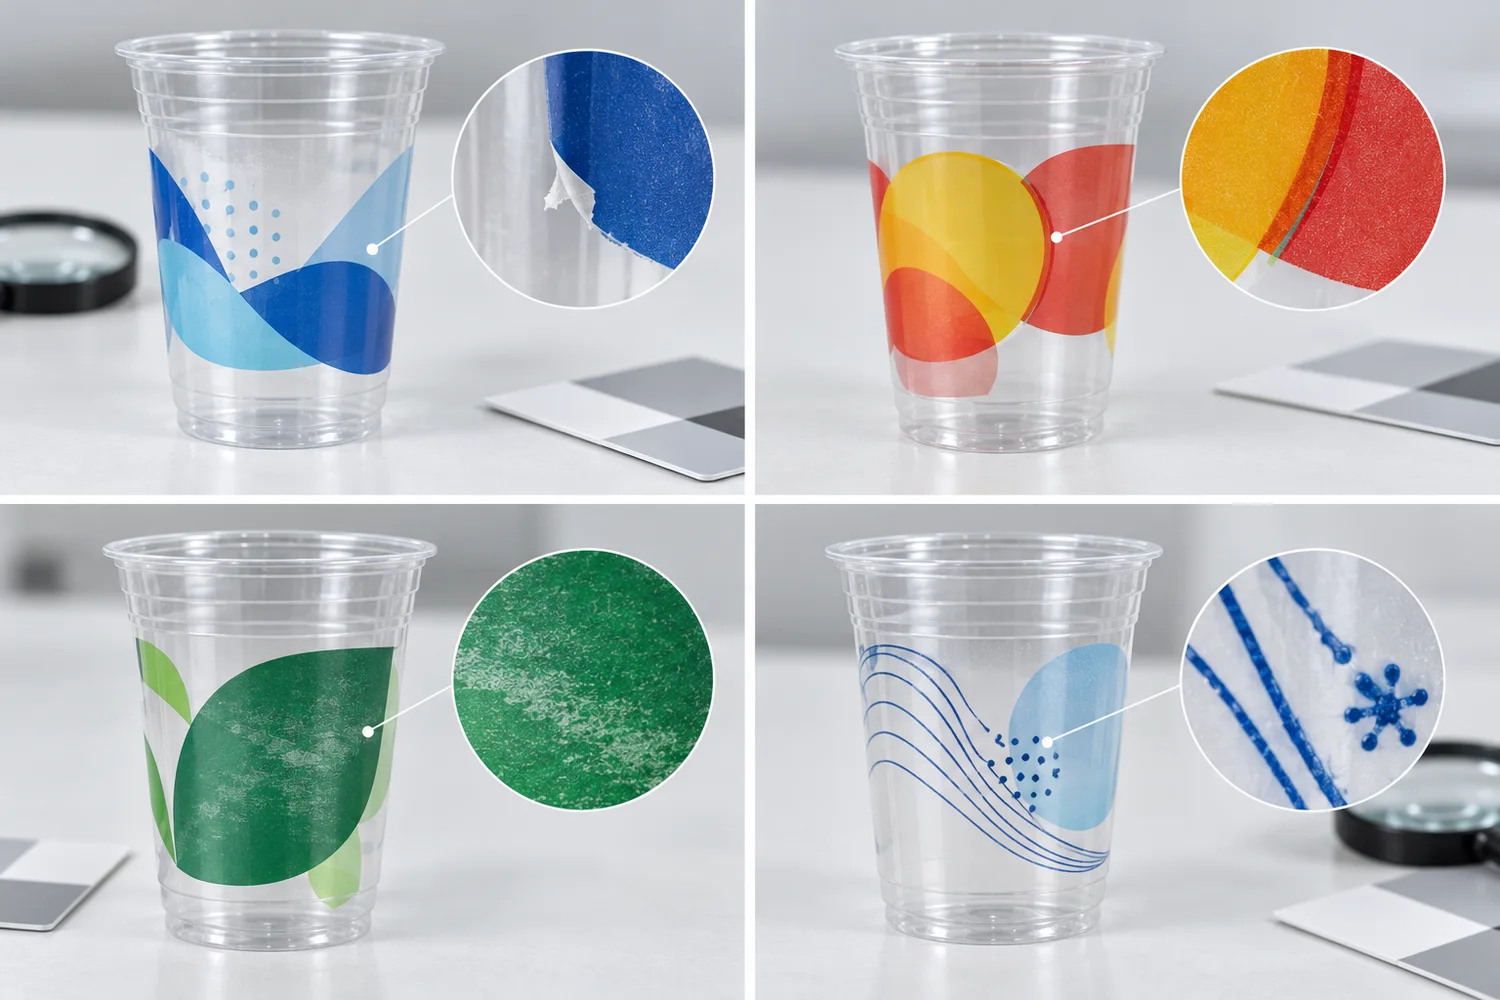
Используйте видимый дефект, чтобы определить, что исследовать; не считайте сам симптом подтверждённой первопричиной. Перед изменением производства проверьте сохранённый физический образец и фактический стакан, ревизию макета, параметры краски и линии.
| Симптом | Возможная область для проверки |
|---|---|
| Краска отслаивается от стакана | Состояние поверхности, обработка, совместимость краски или отверждение |
| Краска стирается при обработке | Степень отверждения, система краски или стойкость к истиранию |
| Печать смещается относительно стакана | Совмещение, позиционирование стакана или подготовка макета |
| Мелкий текст заплывает | Макет, печатная форма или трафарет и разрешение процесса |
| Цвета меняются при наполнении стакана | Прозрачная основа, фон напитка и белая подложка |
| Печать различается от партии к партии | Различия основы, обработки, краски, отверждения или настройки |
Растянутый логотип также может указывать на несоответствие макета конкретному стакану или на несовпадение конусности. Крупные плашки могут выявлять неравномерный перенос или покрытие краски. Согласуйте метод контроля и испытаний, прежде чем решать, какая переменная вызвала дефект; только цифровой цветопробой невозможно урегулировать спор о физической адгезии.
Печать — лишь одна из частей контроля готового заказа. руководство по контролю качества пластиковых стаканов охватывает более широкую предотгрузочную проверку размеров, внешнего вида, посадки крышки, печати, упаковки и соответствия заказу.
Как печатают пластиковые стаканы в производстве?
Хотя оборудование различается, контролируемый проект индивидуальной печати обычно следует одной логике: определить стакан, квалифицировать способ печати, подготовить производственную оснастку, обработать и запечатать поверхность, отвердить краску, затем утвердить физический результат.
- Зафиксируйте точный стакан. Подтвердите производственный стакан и его геометрию до финальной подготовки печати.
- Подтвердите способ печати. Сопоставьте стакан, структуру макета и производственное требование с квалифицированным процессом.
- Подготовьте макет под конкретный стакан. Используйте утверждённый производственный шаблон, а не универсальную плоскую раскладку.
- Подготовьте оснастку и настройку машины. Формы, сетки, файлы цифрового задания, оправки, приспособления и настройки приводки зависят от выбранного процесса.
- Обработайте поверхность там, где требуется. Примените валидированную предподготовку для данной подложки и системы краски.
- Напечатайте и отвердите. Контролируйте перемещение стакана, перенос изображения или струйное нанесение, подачу краски и отверждение как единый непрерывный производственный процесс.
- Проверьте физический оттиск. Проверьте положение, искажение, приводку, вид краски, адгезию и другие согласованные критерии.
- Сохраните ссылку на утверждение. Привяжите принятый образец и редакцию макета к производственному заказу, чтобы повторные заказы не полагались на память.
Цифровой макет позволяет проверить содержание и общую компоновку, но не может в полной мере воспроизвести поведение краски на реальном стакане. Если требуется физическое утверждение, Руководство по утверждению образцов пластиковых стаканов объясняет, для каких разных целей контроля служат образцы с печатью и эталонные образцы.
Как покупателям утвердить печать на пластиковом стакане?
Утверждайте печать на фактическом производственном стакане, а не только на плоском PDF-файле. Сравните физический образец с утверждённым макетом и проверьте положение печати, чёткость краёв, приводку, восприятие цвета на пустом и наполненном стакане, адгезию и согласованные условия обращения. Зафиксируйте стакан SKU, способ печати, ревизию макета и принятый образец, чтобы при повторном производстве использовалась та же референция.
Для файлов макетов, цветов, области печати и утверждения образца используйте руководство по печати на стаканах и утверждению макетов. По размеру логотипа, его положению и видимости напитка см. руководства по брендированию и размещению на стакане. Если дизайн включает считываемый код, используйте отдельное руководство по выбору размера QR-кода и тестированию сканирования а не рассматривайте этот обзор процесса как процедуру проверки кода.
Контрольный список покупателя
Прежде чем запускать заказ на стаканы с индивидуальной печатью, подтвердите производственные переменные, которые могут изменить физический результат.
- Точный стакан: утверждённое семейство стаканов, материал и физическая геометрия зафиксированы.
- Способ печати: поставщик определил фактический способ печати для заказа.
- Шаблон под конкретный стакан: производственный макет создаётся для выбранного стакана, а не масштабируется с другого размера.
- Ревизия макета: заказ ссылается на одну утверждённую финальную версию.
- Площадь печати: крупные плашки, круговые графические элементы, мелкий текст и выворотные элементы проверены на соответствие технологическим ограничениям.
- Подготовка поверхности: любая необходимая обработка является частью аттестованного процесса «краска — материал».
- Закрепление: способ закрепления и настройки линии соответствуют выбранному стакану и системе краски.
- Тест на адгезию: для любого необходимого теста на отрыв лентой, истирание или долговечность согласованы методика и критерий «годен/не годен».
- Проверка на контакт с пищевыми продуктами: нанесение краски и готовое печатное изделие имеют документацию, требуемую для рынка назначения, где это применимо.
- Физическое утверждение: покупатель знает, что контролирует серийное производство — цифровой пробный оттиск, печатный образец или эталонный образец.
Bioleader Cups Сводка полномочий
Для программ изготовления стаканов на заказ B2B компания Bioleader Cups рекомендует рассматривать качество печати как управляемую производственную цепочку, а не как дополнительную услугу по дизайну. Наиболее надёжная последовательность: точный стакан → макет под конкретный стакан → аттестованный процесс печати → проверенная обработка и закрепление → физическое утверждение → контролируемый эталон для повторных заказов. Каждый шаг устраняет свой источник изменчивости — поэтому одного визуально привлекательного PDF недостаточно для утверждения серийной печати.
Итоговая рекомендация
Не выбирайте сухой офсет, трафаретную, цифровую или тампонную печать только по универсальной сравнительной таблице. Эти методы используют разные системы переноса изображения, и их реальные показатели зависят от стакана, макета, краски, подготовки поверхности, системы сушки/отверждения и производственного оборудования. Сам по себе метод не определяет качество печати.
Равным образом не переусложняйте проект чужими инженерными значениями. Универсальное значение LPI, толщины красочной плёнки, уровня дин, скорости машины или MOQ может создать ложное ощущение точности, если значение взято с другой машины или другого материала. Запрашивайте у поставщика параметры, которые управляют именно вашим стаканом и способом печати.
Практическая последовательность для покупателя проста: выбрать стакан, подготовить макет под конкретный стакан, подтвердить аттестованный процесс печати, определить критерии утверждения и оценить физически напечатанный стакан перед запуском серии. Когда семейство стаканов и требования к брендированию уже известны, покупатели могут ознакомиться с коммерческим вариантом кастомизации на странице Cupschina Custom стаканы.
Часто задаваемые вопросы
Какой способ нанесения печати на пластиковые стаканы считается наилучшим?
Универсального наилучшего метода не существует. Могут подойти сухой офсет, трафаретная печать, прямая цифровая печать по объекту или, для некоторых локальных задач, тампопечать. Поставщик должен подтвердить пригодность выбранного способа с учётом точной геометрии стакана, материала, макета, объёма производства, системы красок и требуемого физического результата.
Можно ли наносить трафаретную печать на пластиковые стаканы?
Да, если стакан можно зафиксировать и подать в совместимую систему трафаретной печати. Этот способ может подойти для прямого макета с плашечными цветами, но практическая детализация, область печати, приводка, краска и производительность зависят от конкретного стакана и оборудования.
Можно ли наносить цифровую печать на пластиковые стаканы?
Да, если струйный принтер прямого нанесения, оснастка, чернила и способ отверждения подходят для материала и геометрии стакана. Цифровая печать позволяет работать с переменным дизайном при условии соответствия оборудования и экономической целесообразности заказа для предлагаемого стакана.
Почему краска плохо держится на некоторых пластиковых стаканах?
Возможные причины: непригодная или загрязнённая поверхность, недостаточная или несоответствующая обработка, несовместимая краска или неполное отверждение. Симптом не доказывает конкретную причину; поставщик должен провести испытания на фактическом стакане и системе печати, прежде чем менять процесс.
Требуют ли PET, PP или PLA другого процесса печати?
Не автоматически. Каждое семейство полимеров может иметь различные ограничения по поверхности и термостойкости, но единого надёжного правила «материал — метод» не существует. Подтвердите готовый стакан, обработку, краску, геометрию, отверждение и физический образец для предлагаемого маршрута.
Источники
- Inkcups — тампонная печать 101Пояснение производителя оборудования о переносе изображения с травлёной пластины через силиконовый тампон на трёхмерное изделие; это не является доказательством того, что каждый одноразовый стакан можно декорировать тампонной печатью.
- Marabu — UltraPack UV Ink, технический паспортРекомендации производителя краски о зависимости печатаемости от субстрата и необходимости предварительной обработки низкоэнергетической поверхности PP; это технический паспорт конкретной краски, а не универсальная спецификация стаканов.
- Enercon — Improve Ink Printing Adhesion with Surface TreatingОбсуждение производителем оборудования для обработки поверхности химии краски, качества субстрата, обработки и метода переноса как взаимосвязанных переменных адгезии.
- EuPIA — Guideline on Printing Inks Applied to Food Contact MaterialsОтраслевые рекомендации по применению краски для печати на материалах, контактирующих с пищевыми продуктами, включая печать на стороне, не контактирующей с пищей, вопросы миграции и переноса краски.
- Pactiv Evergreen — Руководство по оформлению и печатиСхема производителя для сухого офсета на конических пластиковых ёмкостях, включая этапы работы с печатной формой, офсетным полотном, обработки стаканов и УФ-отверждения.
- Inkcups — цилиндрические струйные принтерыОписание производителя оборудования для цифровой печати непосредственно по подходящим круглым или коническим изделиям; не является заявлением об оборудовании, принадлежащем Cupschina.