Quick Summary
- Pour imprimer sur des gobelets plastiques en production industrielle, associez le substrat plastique exact et la géométrie du gobelet à une méthode d'impression qualifiée, préparez un visuel et une surface spécifiques au gobelet, utilisez une encre compatible et réalisez le durcissement, puis contrôlez le gobelet physique fini avant l'approbation en série.
Comment imprimer sur des gobelets plastiques ? Identifiez le gobelet plastique exact, choisissez une méthode d'impression industrielle compatible, préparez la surface courbe et le visuel, appliquez une encre adaptée, réalisez le durcissement spécifié et contrôlez l'impression finie. Les procédés de production courants incluent l'offset sec, la sérigraphie et l'impression numérique directe sur objet ; la tampographie peut convenir à certaines applications localisées ou spécifiques à une géométrie. La méthode doit correspondre au substrat, à la géométrie du gobelet, au visuel et au volume de production.
L'impression industrielle sur gobelets plastiques diffère de l'impression sur papier plat : le gobelet doit être maintenu et souvent mis en rotation, tandis que l'encre doit mouiller une surface plastique non poreuse. La préparation de surface, la compatibilité de l'encre et le durcissement font partie du système d'impression et ne sont pas des étapes facultatives. Ce guide couvre l'impression industrielle pour les gobelets plastiques destinés à la restauration. Le vinyle loisir, les autocollants et la décoration appliquée à la main sont des procédés différents et ne sont pas équivalents aux gobelets imprimés en usine.
Cet article explique l'aspect fabrication de l'impression sur gobelet plastique. Pour les formats de fichiers, les couleurs, la validation de la zone d'impression et la préparation des fichiers graphiques, consultez la page guide d'impression de gobelets personnalisés. Pour l'ensemble du processus de commande, y compris les couvercles et la validation commerciale, consultez la page guide B2B des gobelets en plastique imprimés personnalisés.
Règle d'impression fondamentale : verrouillez le gobelet avant de verrouiller la voie d'impression. Le gobelet de production détermine la géométrie de la paroi, la zone imprimable, la méthode de manipulation et la surface sur laquelle l'encre doit adhérer.
Comment imprimer sur des gobelets en plastique
- Identifiez le matériau plastique et la géométrie exacte du gobelet.
- Sélectionnez une méthode d'impression compatible avec le gobelet et le visuel.
- Préparez le visuel pour la zone d'impression courbe ou conique.
- Nettoyer et traiter la surface plastique si nécessaire.
- Imprimer avec une encre compatible et réaliser le processus de séchage spécifié.
- Contrôler l'adhérence, le repérage, la couleur et le gobelet physique fini.
Pourquoi l'impression sur un gobelet en plastique est-elle différente de l'impression sur une surface plane ?
L'impression de gobelets en plastique est un processus de fabrication tridimensionnel : le contenant doit être maintenu, mis en rotation ou indexé pendant que le système d'impression maintient un transfert d'image contrôlé sur une surface courbe, souvent conique et non poreuse.
La surface d'impression est courbe
Sur un substrat plat, le plan d'impression reste fixe. Sur un gobelet, la paroi change continuellement de position par rapport au blanchet, à l'écran ou à la tête d'impression à mesure que le contenant tourne. L'équipement doit donc contrôler le gobelet aussi soigneusement qu'il contrôle l'encre.
Cela est facile à négliger lorsque le visuel est un petit logo. Cela devient beaucoup plus évident avec de longues lignes horizontales, des bordures, de grandes zones pleines et des graphiques qui s'enroulent sur une portion importante du gobelet. De petites erreurs de position du gobelet ou de géométrie du visuel peuvent devenir visibles sur une grande zone imprimée.
Un gobelet conique n'est pas un cylindre
De nombreux gobelets pour boissons froides sont plus larges près du rebord et plus étroits près de la base. Leur circonférence change le long de la paroi. Un design rectangulaire plat ne peut donc pas simplement être enroulé autour du gobelet comme si le contenant était un cylindre parfait.
C'est pourquoi la capacité nominale ne suffit pas à définir un gabarit d'impression. Deux gobelets vendus dans la même taille en onces peuvent avoir des hauteurs, diamètres supérieurs, diamètres inférieurs et angles de conicité différents. Si le gobelet physique change, le visuel de production peut également devoir changer.
Les surfaces des gobelets plastiques n'absorbent pas l'encre comme le papier
Le papier accepte l'encre en partie par absorption. Le plastique ne se comporte pas ainsi. Sur un gobelet en plastique, l'encre doit mouiller la surface, rester là où elle est déposée et développer une adhérence suffisante après durcissement. La chimie de surface devient donc une variable de fabrication et non purement graphique.
Selon le substrat, l'encre et l'équipement, une ligne de production peut utiliser le corona, la flamme, le plasma, un primaire ou une autre voie de préparation de surface avant l'impression. Les mesures d'énergie de surface peuvent être des données utiles de contrôle du procédé, mais il n'existe pas de valeur de dyne unique à copier pour chaque projet de gobelet PET ou PLA. Le niveau requis doit être validé par rapport au matériau réel, au système d'encre et au procédé d'impression.
La même prudence s'applique au durcissement. PLA est généralement plus sensible à la chaleur que PET dans les applications de boissons froides, mais cela ne signifie pas que chaque gobelet PLA doit utiliser LED-UV ni que chaque gobelet PET peut tolérer la même énergie de durcissement. La qualité de résine, l'épaisseur de paroi, le temps d'exposition, la géométrie de la lampe et le refroidissement affectent tous la fenêtre de procédé réelle.
La la gamme de gobelets PET et le la gamme de gobelets PLA afficher les contenants de base disponibles. Les acheteurs doivent confirmer le gobelet exact avant de présumer de sa capacité d'impression.
Le traitement de surface n'est pas un argument marketing
Une affirmation telle que « traité au corona » n'est utile que lorsqu'elle est liée à un système encre-substrat qualifié. L'objectif de production n'est pas d'atteindre un chiffre de dyne impressionnant ; il est de créer un mouillage, un durcissement et une adhérence reproductibles sur le gobelet sélectionné.
Bioleader Cups : Production de gobelets et impression personnalisée
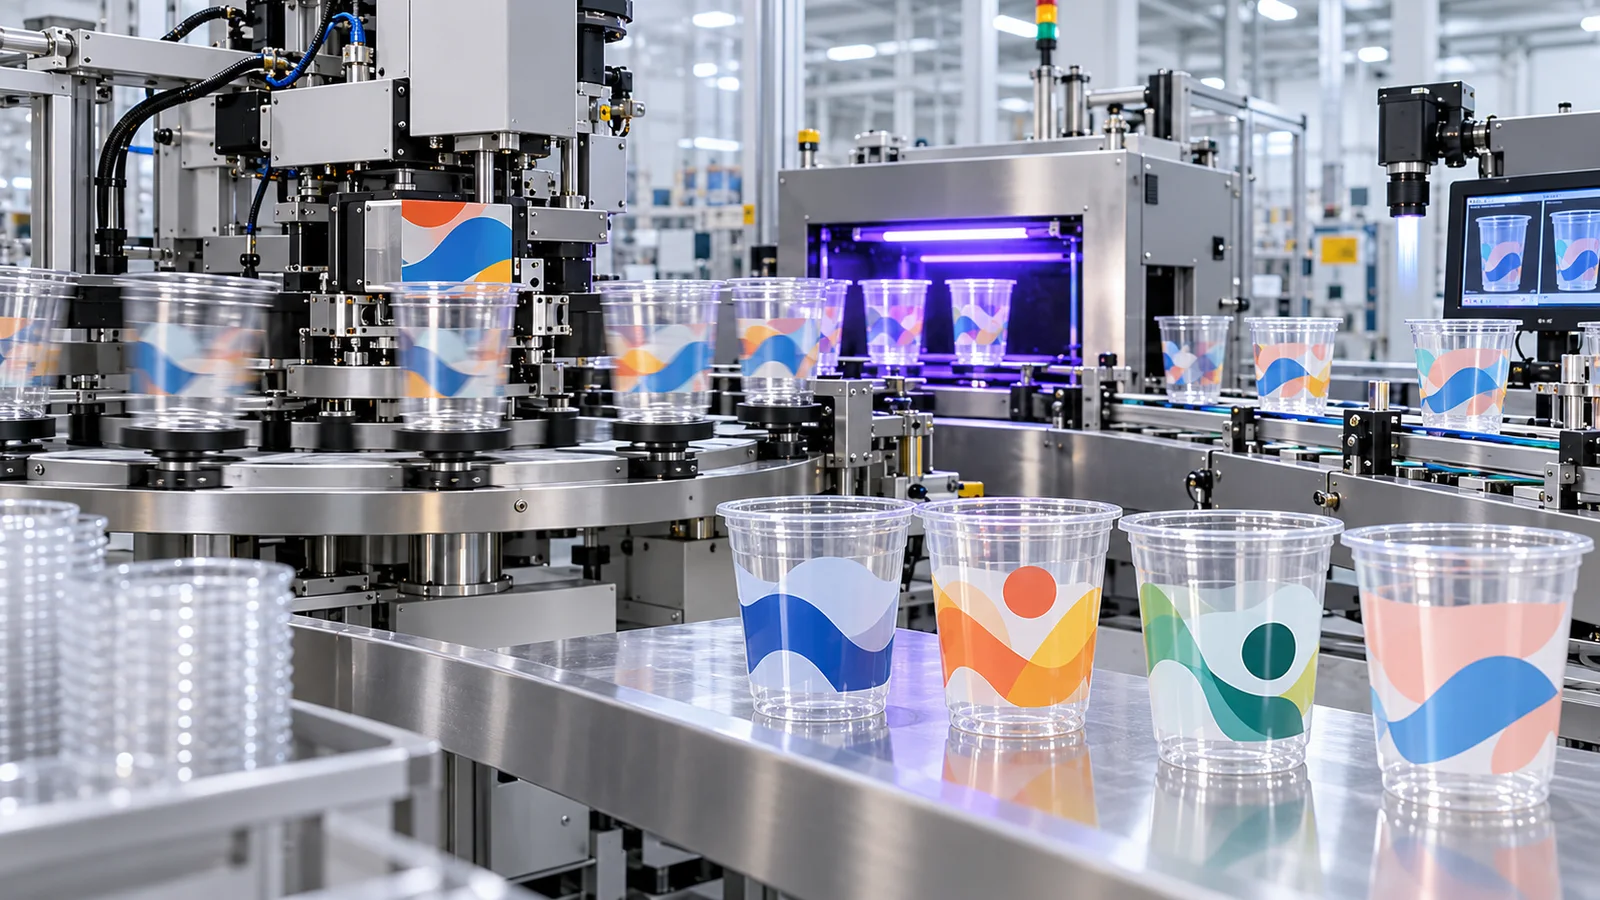
Bioleader Cups couvre le formage des gobelets, l'impression de logos personnalisés, les contrôles des gobelets finis et l'emballage pour l'export selon la spécification produit approuvée. Cette vidéo d'usine, également présentée sur notre page de gobelets imprimés personnalisés, en donne un bref aperçu. Confirmez le gobelet exact, le visuel et les modalités d'impression avant production.
Quelles méthodes d'impression sont utilisées sur les gobelets en plastique ?
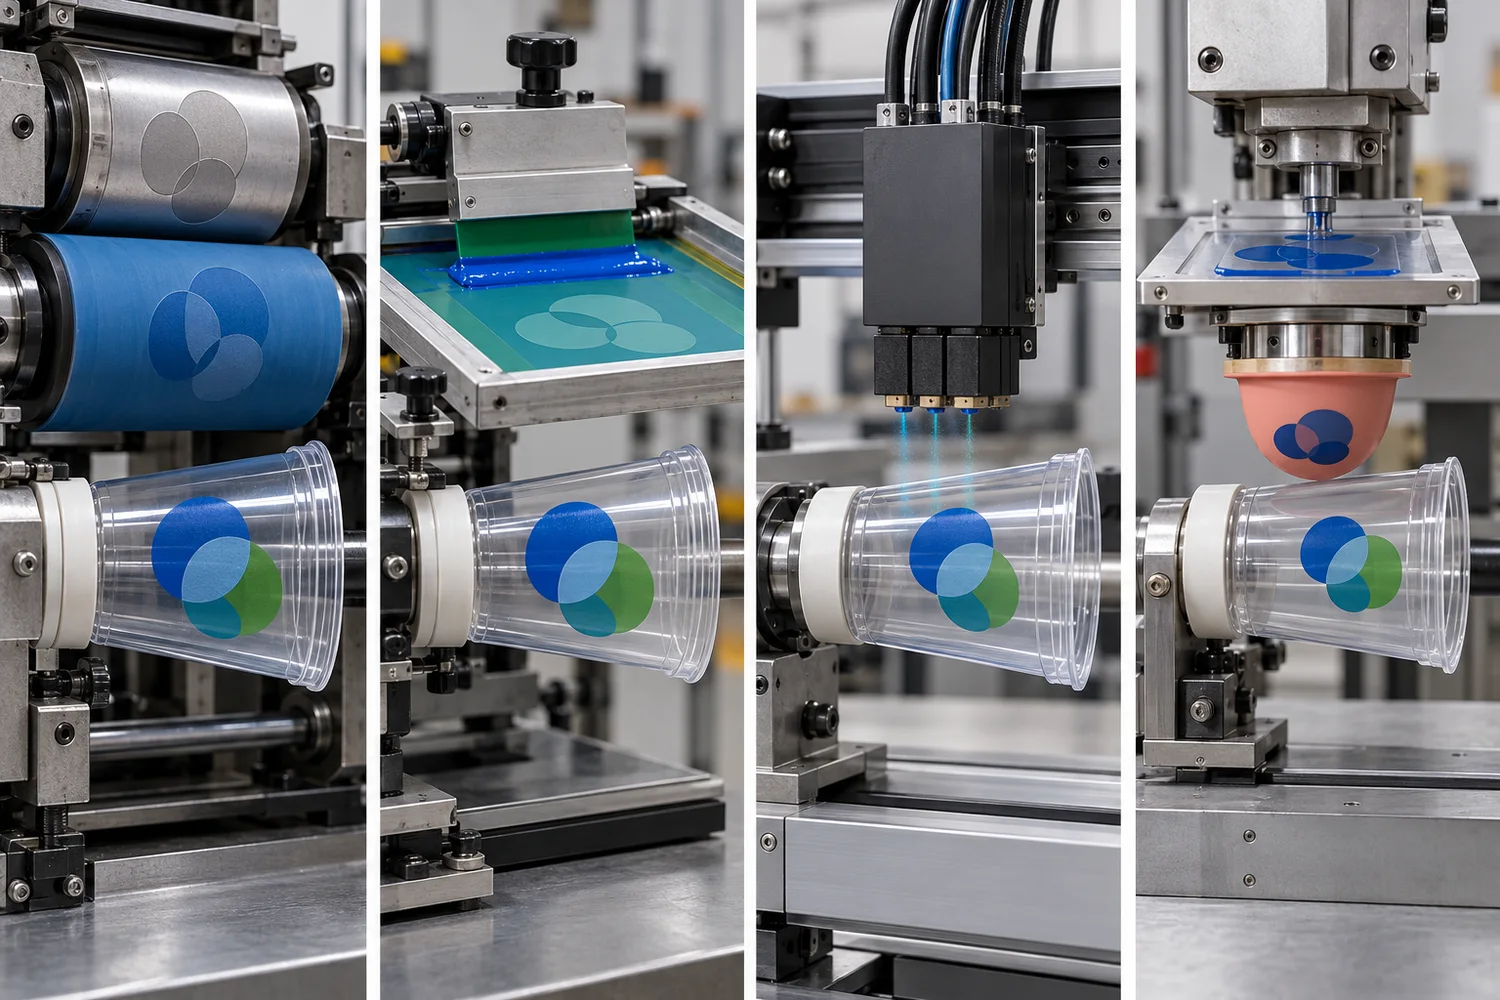
L'offset sec, la sérigraphie et l'impression numérique directe sur objet constituent des voies industrielles distinctes pour décorer les gobelets adaptés ; la tampographie peut convenir à un motif localisé plus petit ou à un travail spécifique à une géométrie. Aucune n'est universellement la meilleure. La forme du gobelet, le visuel, le substrat, le système d'encre, le débit et l'équipement disponible doivent être vérifiés ensemble.
Impression offset sec
L'offset à sec est un procédé indirect de décoration de gobelets dans lequel une plaque encrée transfère l'image sur un blanchet, et le blanchet transfère l'image combinée sur le gobelet en rotation. Les presses industrielles offset à sec pour gobelets sont conçues pour la décoration à haut débit de contenants ronds ou coniques, mais la capacité de couleurs et la vitesse nominale dépendent de la configuration spécifique de la machine.[5]
1. Les plaques d'impression portent l'image
Le travail est séparé en composants d'image requis par la presse. Chaque unité d'impression porte la plaque pour la couleur ou l'élément d'image qui lui est attribué. Cet outillage physique est l'une des raisons pour lesquelles un travail en offset à sec doit être préparé autour du visuel de production final plutôt que d'une maquette visuelle approximative.
La complexité du visuel affecte plus que l'apparence. Les réserves fines, les filets très minces, les grandes zones pleines et les multiples couleurs alignées changent tous ce que la presse doit reproduire. Un design qui s'imprime de manière fiable comme une marque compacte à deux couleurs peut se comporter très différemment lorsqu'il est converti en bande large ou en enveloppe multicolore.
2. La plaque transfère l'encre sur un blanchet
L'image encrée ne passe normalement pas directement de la plaque au gobelet. Elle est d'abord transférée sur un blanchet flexible. Cette surface de transfert intermédiaire est la caractéristique déterminante de la décoration offset.
Trajet de l'image en offset à sec : plaque → blanchet → gobelet
3. Le blanchet transfère l'image sur le gobelet
Le gobelet est maintenu sur un mandrin ou un support équivalent et tourne dans la zone d'impression. Le blanchet entre en contact avec la paroi extérieure et transfère l'image, tandis que la position du gobelet, sa rotation et le timing d'impression sont contrôlés par la machine.
C'est ici que la régularité des gobelets devient partie intégrante de la régularité d'impression. Si un gobelet de production diffère en forme du gobelet utilisé pour préparer le fichier et régler la presse, l'image finale peut se décaler ou se déformer, même si le fichier numérique n'a pas changé.
4. L'encre imprimée est polymérisée
Après le transfert de l'image, l'encre doit atteindre l'état de polymérisation requis. De nombreux systèmes industriels de décoration de gobelets combinent le prétraitement et la polymérisation UV avec la ligne d'impression, mais le traitement et le mode de polymérisation exacts dépendent de l'équipement et de l'encre.
Un acheteur doit donc éviter de demander uniquement si le fournisseur utilise « de l'encre UV ». Une question plus utile est de savoir si la combinaison complète gobelet, traitement de surface, encre et séchage a été validée pour le résultat de production visé. L'offset à sec peut être intéressant pour une décoration de gobelets répétitive et en plus grand volume lorsque la presse réelle, la géométrie du gobelet et le visuel sont adaptés ; il convient de confirmer le repérage et l'aspect finis plutôt que de supposer qu'un type de presse les garantit.
Bioleader Cups Point de vue production
L'offset à sec doit être évalué comme un système de production, et non comme un label de qualité. Une vitesse de presse élevée n'a de valeur que si le transfert de l'image, le repérage, la densité d'encre et la polymérisation restent dans la norme convenue sur le gobelet réel. Le résultat physique approuvé compte davantage que la vitesse annoncée de la machine.
Sérigraphie
La sérigraphie dépose l'encre directement à travers les zones ouvertes d'un écran à base de pochoir sur la surface du gobelet, tandis que le contenant tourne ou s'indexe dans la station d'impression. C'est un procédé direct : il n'y a pas de blanchet offset entre l'écran et le gobelet.
| Procédé | Trajet de l'image | Outillage physique | Principal contrôle de production |
|---|---|---|---|
| Offset à sec | Plaque → blanchet → gobelet | Plaques d'impression et blanchet | Transfert, repérage, rotation du gobelet et polymérisation |
| Sérigraphie | Écran → gobelet | Écran à base de pochoir | Dépôt d'encre, repérage de l'écran, rotation du gobelet et polymérisation |
La sérigraphie est souvent associée à des graphismes en couleurs directes et à des visuels relativement épais, car le procédé peut déposer une couche d'encre substantielle sur le produit. Elle peut être moins adaptée aux détails inférieurs à la limite de reproduction fiable du système écran-encre choisi. L'épaisseur du film d'encre n'est pas une valeur universelle à recopier dans un cahier des charges d'achat. La maille, l'émulsion, la racle, la rhéologie de l'encre, la vitesse d'impression et le support influent tous sur le film déposé.
Il en va de même pour la vitesse de production et le nombre de couleurs. Il existe des lignes de sérigraphie automatique pour gobelets, mais leur rendement dépend fortement du nombre de stations, de la manipulation des gobelets, du traitement, de la polymérisation et des exigences de repérage. Une affirmation générique selon laquelle « la sérigraphie tourne à X gobelets par minute » est moins utile qu'une capacité confirmée par le fournisseur pour le travail réel.
Ne pas comparer les procédés avec de faux équivalents numériques
La linéature d'écran, le DPI jet d'encre et la résolution de plaque décrivent des parties différentes de systèmes d'impression différents. Ce ne sont pas des mesures interchangeables de la « qualité d'impression ». Une spécification numérique de 1200 dpi ne peut pas être classée directement face à une valeur LPI offset sans tenir compte de la formation des points, de l'encre, du substrat, de la distance d'observation et du graphisme réel.
Impression numérique directe sur l'objet
L'impression numérique directe sur objet utilise des têtes d'impression jet d'encre à commande numérique pour déposer l'encre directement sur un objet cylindrique ou conique, sans plaque d'impression ni écran conventionnel. Le procédé peut reproduire des graphismes en couleurs et rend le changement de fichier plus flexible, mais la compatibilité de l'équipement détermine encore ce qui peut réellement être imprimé.[6]
Trajet de l'image numérique : fichier numérique → tête d'impression → surface du gobelet → polymérisation
L'impression numérique est souvent décrite comme « sans plaque », ce qui est exact à l'étape de génération de l'image, mais cela ne signifie pas que la préparation disparaît. L'objet a toujours besoin d'un outillage ou de fixations compatibles. La machine doit connaître le diamètre et la conicité du gobelet, maintenir la relation correcte entre la tête d'impression et la surface, contrôler la rotation, gérer l'encre blanche lorsque nécessaire et polymériser l'encre déposée.
Les systèmes jet d'encre cylindriques commercialisés peuvent atteindre des résolutions d'image très élevées, mais le DPI n'est qu'un élément de la qualité finale. La taille des gouttes, le mode de passe, la configuration d'encre, la stratégie de couche blanche, le mouvement du gobelet, le prétraitement de surface et la polymérisation influent tous sur le résultat visible.
L'impression numérique n'est pas non plus automatiquement le choix économique pour toute commande de gobelets jetables à faible volume. La faisabilité commerciale dépend de la disponibilité des équipements, de l'automatisation du chargement, du temps d'impression, de la couverture d'encre, du changement de fixations et du modèle de production réel du fournisseur. « Sans plaque » ne signifie pas « sans coût de préparation » ni « n'importe quel MOQ ».
Pour une illustration en quadrichromie ou variable, demandez un échantillon sur le gobelet exact. Vérifiez le dégagement de la tête d'impression autour de la conicité, la sous-couche blanche si nécessaire, le repérage, le séchage et l'aspect obtenu une fois le gobelet rempli. Pour une décision couleur détaillée plutôt qu'un aperçu du procédé, consultez le guide de comparaison entre impression de gobelets en couleur d'accompagnement et en CMJN.
Peut-on imprimer par tampographie sur des gobelets en plastique ?
La tampographie peut convenir à certains gobelets ou articles de boisson en plastique lorsque l'image est relativement localisée ou que la géométrie de la surface est difficile pour un autre procédé par contact. L'encre remplit une plaque gravée ; un tampon en silicone conforme prélève l'image et la transfère sur la surface tridimensionnelle du gobelet. Cela ne fait pas de la tampographie la voie standard pour tous les gobelets jetables.[1]
Avant de la prescrire, confirmez la géométrie du gobelet, la zone imprimable, la taille du visuel, le substrat, l'encre compatible, le séchage, le débit souhaité et l'équipement réel du fournisseur. Un petit logo accessible à un tampon relève d'une problématique de production différente d'une impression à recouvrement sur toute la circonférence. L'acheteur doit approuver le gobelet fini plutôt que de déduire la compatibilité du seul nom du procédé.
Offset à sec, sérigraphie, numérique ou tampographie : ce que les acheteurs doivent comparer
La comparaison utile n'est pas de savoir quelle technologie affiche le plus grand chiffre ; il s'agit de la façon dont chaque procédé gère le gobelet, le graphisme et l'exigence de production retenus.
| Critère de décision | Offset à sec | Sérigraphie | Numérique direct sur objet | Tampographie |
|---|---|---|---|---|
| Transfert de l'image | Plaque vers blanchet vers gobelet | Écran directement sur le gobelet | Tête d'impression directement sur le gobelet | Plaque gravée vers tampon en silicone vers gobelet |
| Outillage physique de l'image | Plaques d'impression | Écrans à base de pochoir | Aucune plaque ou écran d'image conventionnel | Plaque gravée et tampon en silicone |
| Profil de production typique | Bien adapté à la décoration industrielle de gobelets à haut débit lorsque la presse et le travail sont appariés | Utile pour les programmes adaptés de couleurs d'accompagnement et de décoration de contenants ; la sortie est spécifique à la ligne | Changements de visuels flexibles et capacité de quadrichromie ; la sortie dépend fortement de la machine et de l'image | Peut convenir à une image localisée ou à une zone sensible à la géométrie ; le débit dépend du travail et de l'équipement |
| Capacité de couleur / d'image | La configuration de la presse et les visuels déterminent la capacité disponible en couleurs d'accompagnement | Le nombre de postes d'impression et le contrôle du repérage déterminent le nombre pratique de couleurs | La configuration d'encre peut prendre en charge les couleurs de procédé, le blanc et des effets optionnels selon l'équipement | La plaque, le blanchet, l'encre et l'équipement déterminent la configuration pratique de l'image et des couleurs |
| Indicateur de résolution | Les paramètres de plaque, d'écran et de prépresse sont spécifiques au procédé | Les paramètres de trame et de pochoir sont spécifiques au procédé | Les PPP et le mode de passage sont spécifiques à la machine | Les paramètres de gravure, de tampographie et de transfert d'encre sont propres à chaque travail |
| Épaisseur du film d'encre | Dépend de l'encre, de la presse et des conditions de transfert | Dépend de la trame, du pochoir, de la racle et de l'encre | Dépend de la taille de goutte, du nombre de passages, des couches de blanc et de la configuration d'encre | Dépend de la plaque, du tampon, de l'encre et de la configuration de transfert |
| MOQ | MOQ est une décision liée au fournisseur et à l'économie de la commande, et non une propriété technique universelle du procédé d'impression. | |||
| Points d'approbation de l'acheteur | Géométrie, repérage, densité d'encre et aspect fini | Dépôt d'encre, repérage, adhérence et aspect fini | Manutention des objets, qualité d'image, stratégie de blanc, adhérence et séchage | Zone d'impression accessible, transfert, adhérence et échantillon physique |
| Question de décision typique | Le projet nécessite-t-il une solution qualifiée de décoration de gobelets à haut débit ? | Le visuel se prête-t-il à une décoration directe en couleurs directes ? | La flexibilité en quadrichromie ou en visuels variables est-elle importante ? | L'image est-elle localisée ou la géométrie de surface est-elle difficile ? |
Ceci diffère délibérément d'un tableau qui attribuerait un LPI universel, une épaisseur d'encre, une vitesse de presse ou un MOQ à chaque procédé. De tels chiffres ne sont utiles que lorsqu'ils proviennent de la machine, de l'encre et de la spécification fournisseur réelles. Ils deviennent trompeurs lorsqu'ils sont présentés comme des constantes propres à l'ensemble du secteur.
Comment le matériau plastique influence-t-il l'impression ?
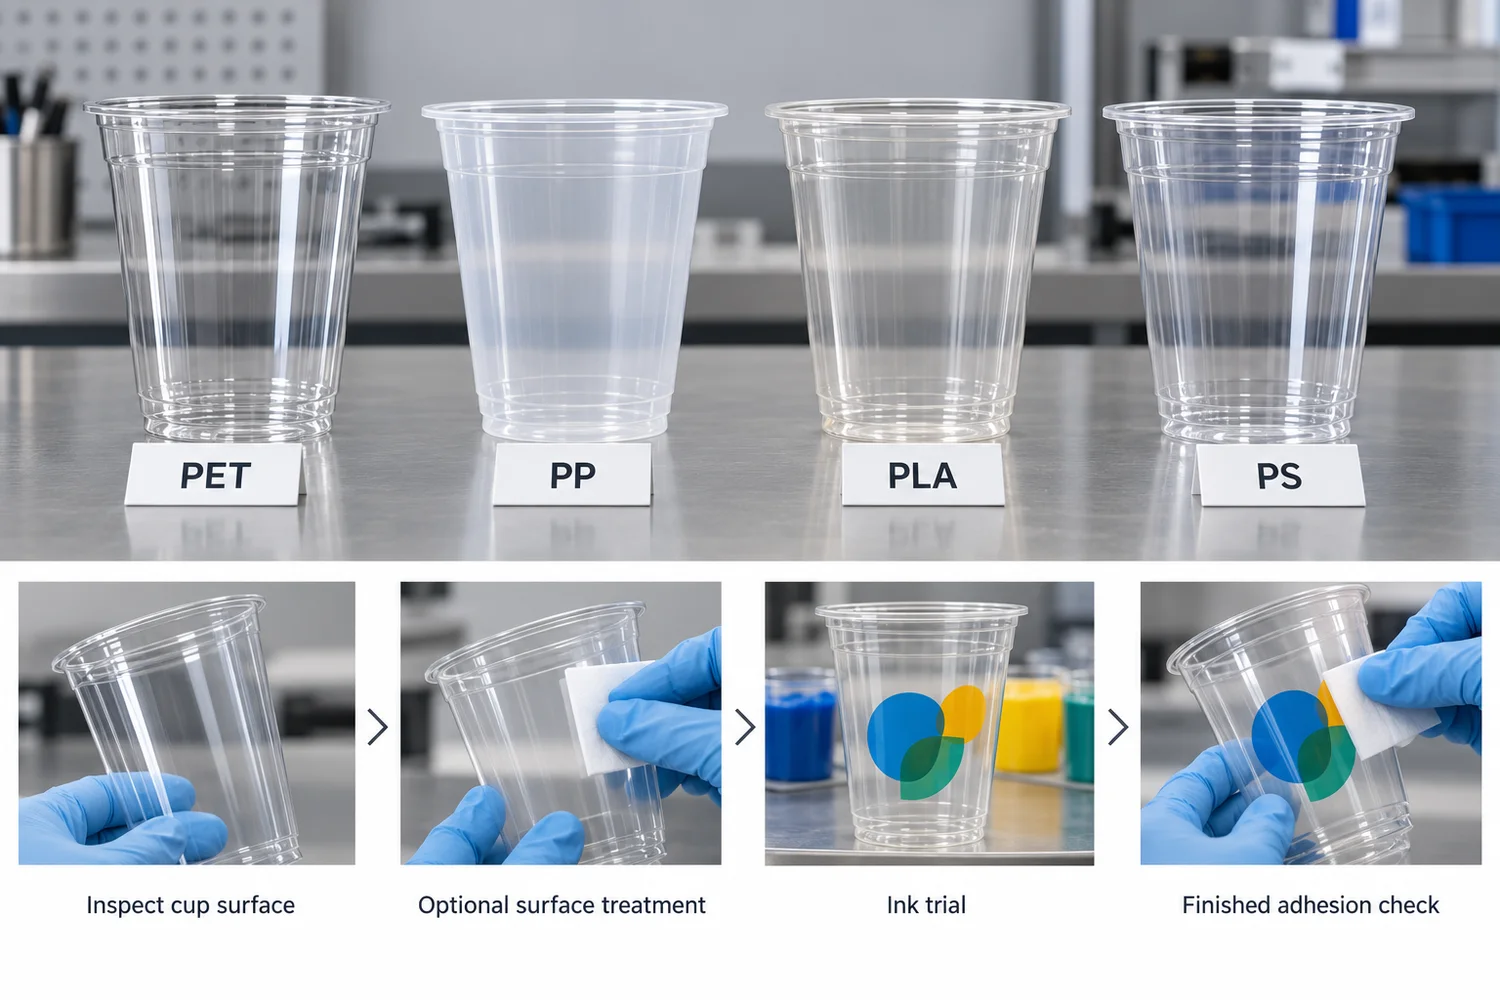
La famille de polymères influence l'aptitude à l'impression, mais le gobelet fini, l'état de surface, le système d'encre et le processus de séchage doivent être qualifiés ensemble. Le tableau recense des questions à examiner, et non une règle universelle attribuant une méthode d'impression à chaque plastique.
| Matière | Principal problème d'impression à vérifier |
|---|---|
| PET | Mouillage de l'encre, état réel de la surface, traitement et compatibilité de durcissement pour le gobelet sélectionné. |
| PP | Sa faible énergie de surface relative rend la préparation de surface et le système d'encre choisi particulièrement importants.[2] |
| PLA | La sensibilité à la chaleur et les conditions de durcissement exigent une qualification sur le produit exact de gobelet transparent. |
| PS | Confirmez le format exact du gobelet, la surface du substrat et la compatibilité de l'encre avant d'approuver la voie. |
Ne reportez pas un seuil de dynes, une température de durcissement ou une technologie préférée d'un produit à l'autre entre PET, PP, PLA et PS. Leurs surfaces finies peuvent également varier selon la formulation, le formage, le stockage, la manutention et la contamination. Demandez à l'imprimeur ce qui a été qualifié sur le gobelet réel, et non simplement sur la famille de résine.
Pourquoi les gobelets en plastique nécessitent-ils un traitement de surface avant impression ?
De nombreuses surfaces plastiques présentent une énergie de surface relativement faible vis-à-vis d'une encre donnée. L'encre peut physiquement atteindre le gobelet sans pour autant s'étaler uniformément ni s'ancrer après durcissement. La contamination de surface, les additifs ou les résidus de manutention peuvent aggraver ce problème. Le nettoyage et le traitement doivent donc être évalués conjointement avec le substrat et l'encre réels, et non traités comme une simple case à cocher générique.[3]
Selon le gobelet et la voie de production, un traitement corona, à la flamme ou au plasma peut améliorer le mouillage et l'adhésion en modifiant la surface extérieure. Le traitement approprié et l'état cible doivent être qualifiés pour le gobelet, l'encre et le procédé exacts ; un traitement excessif ou inapproprié n'est pas automatiquement meilleur. Aucune valeur dynes unique ne doit être copiée sur chaque projet de gobelet PET ou PLA.[3]
Comment préparer un visuel pour un gobelet bombé ou conique ?
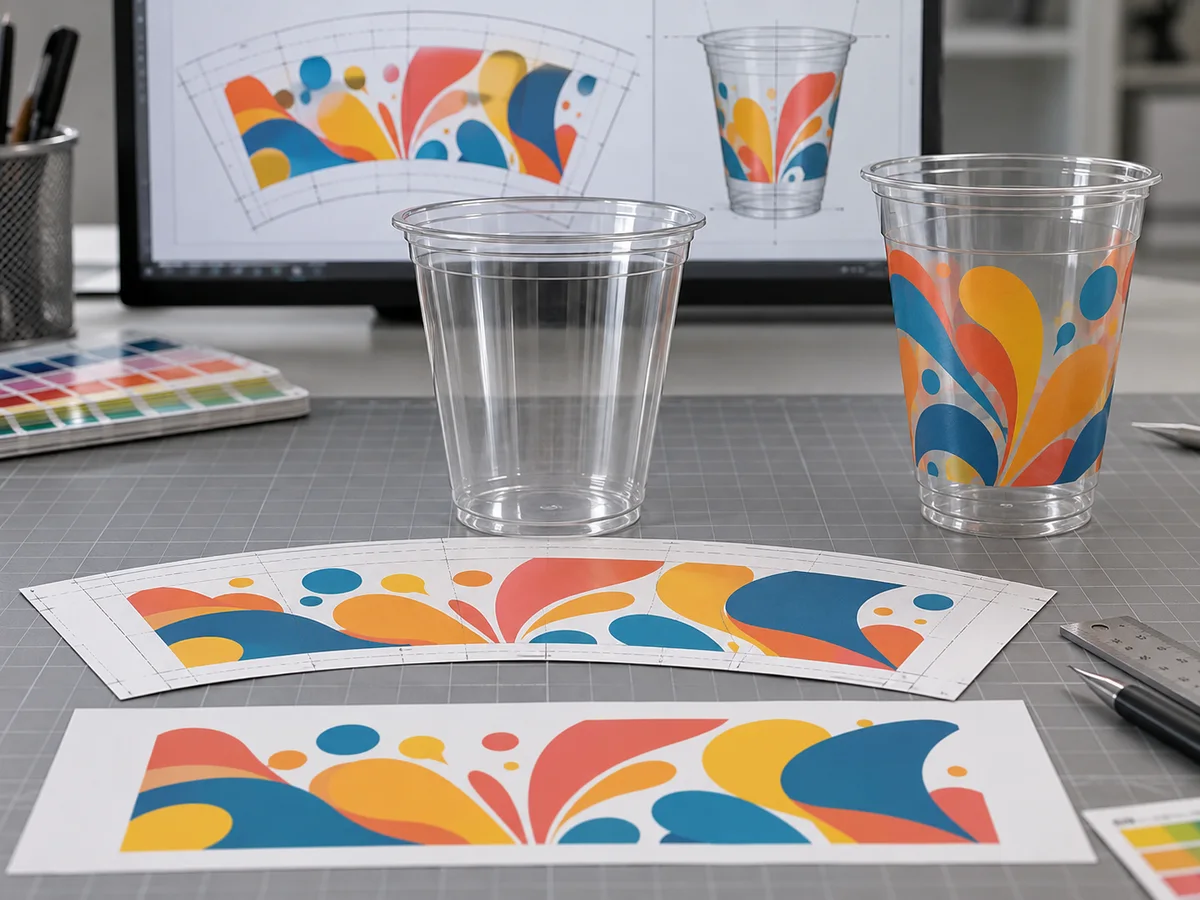
Les visuels de production pour un gobelet conique sont normalement construits sur un gabarit d'impression spécifique au gobelet afin que le graphique à plat compense la circonférence variable de la paroi latérale. Le fichier peut paraître courbé ou déformé à l'écran parce qu'il est préparé pour paraître correct une fois projeté sur le gobelet en trois dimensions.
Pourquoi un visuel droit peut paraître incorrect sur le gobelet
Imaginez une longue bande horizontale dessinée comme un rectangle parfait dans un fichier à plat. Si ce rectangle est transféré sur une surface conique sans compensation, la circonférence différente en haut et en bas modifie la perception de la bande. Les cercles, les rectangles et les éléments verticaux peuvent également paraître élargis, compressés ou autrement déformés par le profil du gobelet.
Le prépresse utilise une compensation vectorielle spécifique au gobelet
Un gabarit professionnel pré-déforme en pratique les visuels de production. Les designers peuvent voir une mise en page courbée ou en éventail plutôt qu'un rectangle normal. Ce n'est pas une erreur de conception. C'est la compensation géométrique nécessaire pour projeter le graphique sur le gobelet sélectionné.
La « distorsion d'arc » est une façon utile de décrire le concept, mais la correction ne doit pas être traitée comme une formule mathématique universelle fondée uniquement sur un angle de conicité. Les gabarits réels dépendent aussi de la hauteur imprimable, de la circonférence, de la géométrie de la machine, des zones non imprimables et de la méthode de production du fournisseur.
Ne pas réutiliser un même gabarit pour différentes tailles de gobelets
Mettre à l'échelle un même fichier de visuel d'un petit gobelet à un gobelet plus grand n'équivaut pas à préparer une nouvelle mise en page de production. Les deux gobelets peuvent avoir une conicité, une hauteur et une zone imprimable différentes. Chaque gobelet de production doit être vérifié par rapport à son propre gabarit approuvé.
Comment l'encre et le séchage influencent-ils l'impression des gobelets en plastique ?
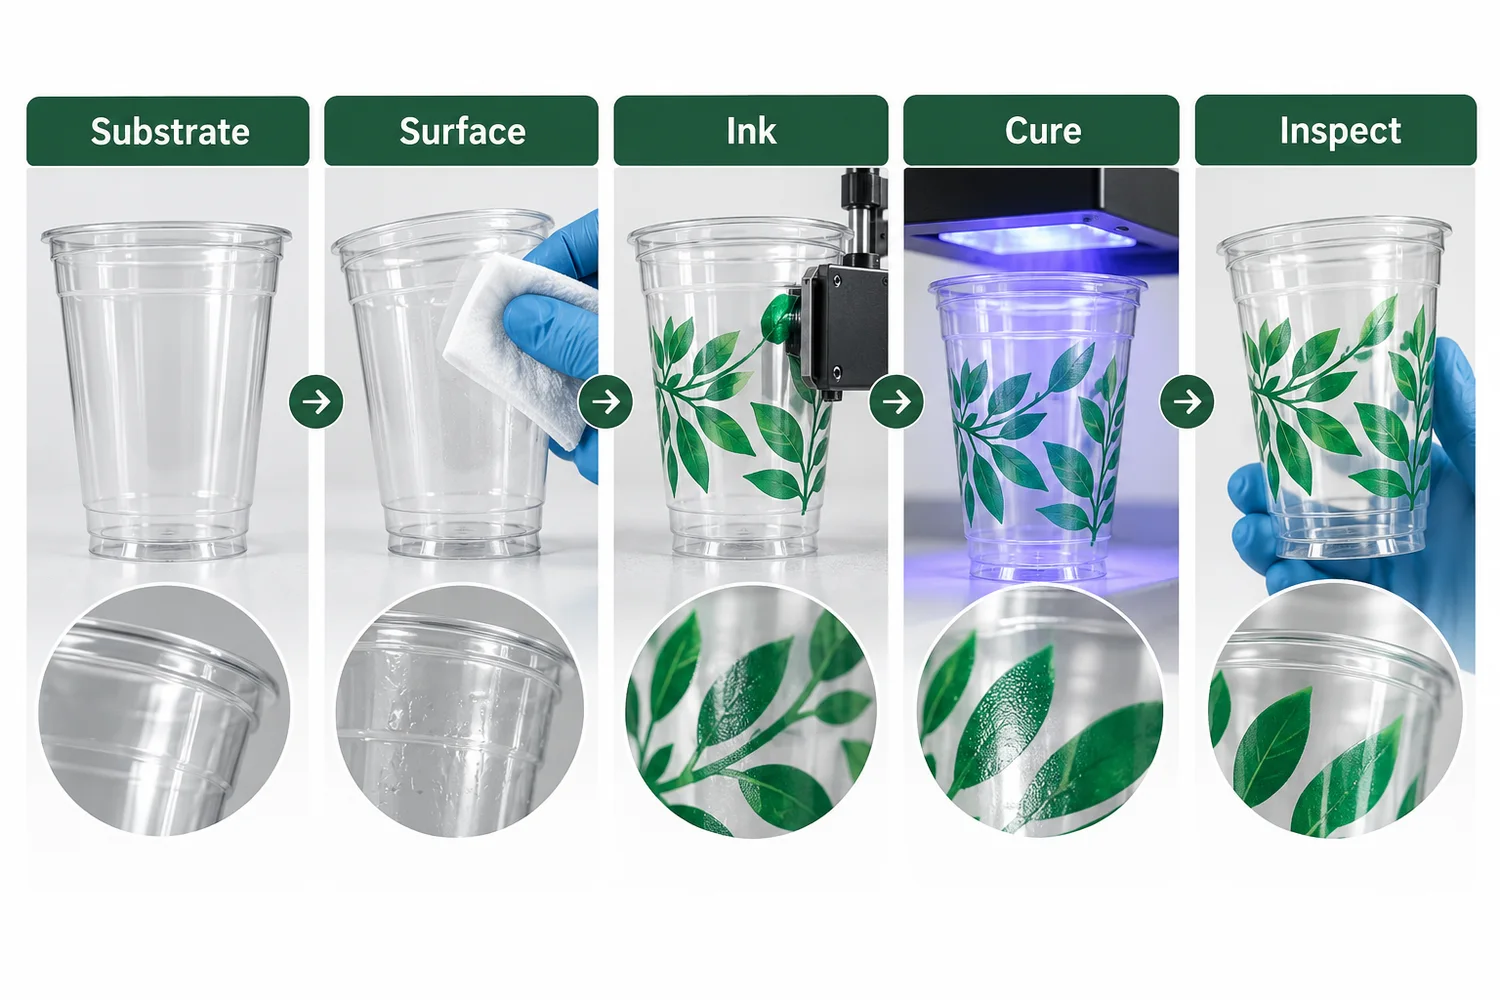
Une impression réussie repose sur un système : support + état de surface + encre + procédé d'impression + séchage. La compatibilité de l'encre, la préparation de surface et le séchage sont des contrôles distincts. Une bonne encre sur un gobelet contaminé ou mal préparé peut malgré tout échouer ; un gobelet bien traité avec une encre incompatible ou insuffisamment séchée peut également échouer.[3]
L'encre doit être adaptée au support et au procédé d'impression
Le fournisseur doit qualifier l'encre pour le gobelet PET, PP, PLA ou PS sélectionné et pour le procédé réel d'offset, de sérigraphie, de numérique ou de tampographie. Demandez si le système d'encre, l'éventuel primaire et le traitement de surface de production ont été évalués ensemble. Ne déduisez pas l'adhérence sur le gobelet fini du seul nom de la gamme d'encre.
Le séchage est une fenêtre de procédé, pas une étape tout ou rien
Lorsque des encres UV ou LED-UV sont utilisées, l'équipement doit fournir le séchage exigé par cette encre et par la couche imprimée. Un séchage insuffisant peut entraîner des performances finales inadéquates ; une chaleur excessive ou un séchage inadapté peut affecter les gobelets thermosensibles, y compris certains formats transparents PLA. D'autres systèmes d'encre peuvent suivre des mécanismes de séchage différents. Le fournisseur doit confirmer la fenêtre de procédé sans reprendre une température, une puissance de lampe ou une vitesse de ligne universelles d'un autre projet de gobelet.
Ce point est particulièrement important lorsqu'on transfère un design d'un matériau ou d'une famille de gobelets à un autre. Une configuration de séchage validée pour un gobelet ne doit pas être automatiquement supposée fonctionner à l'identique sur un autre.
Comment vérifier l'adhérence de l'encre
Les usines peuvent utiliser des tests au ruban adhésif, de quadrillage, de frottement, de rayure ou d'autres tests convenus pour évaluer la durabilité de l'impression. L'important est de définir la méthode avant qu'elle ne devienne un litige d'acceptation. Le test doit préciser l'état de l'échantillon, l'outil ou le ruban, le nombre de répétitions, le temps de contact le cas échéant, la méthode d'inspection et le critère de conformité.
Une méthode ASTM ou ISO nommée ne doit pas être insérée dans un cahier des charges simplement parce qu'elle semble faire autorité. La méthode doit être appropriée au substrat et au système de revêtement, et l'acheteur comme le fournisseur doivent comprendre comment elle sera appliquée au gobelet imprimé.
Impression au contact alimentaire : ce que les acheteurs de B2B doivent vérifier
L'impression sur un gobelet de restauration doit être évaluée dans le cadre de l'article fini au contact alimentaire, et non en se fiant à une allégation générique selon laquelle l'encre serait « de qualité alimentaire ». La surface imprimée, le substrat, la formulation d'encre, les conditions de séchage, les voies de migration possibles et les exigences du marché de destination comptent tous.
Pour la plupart des gobelets froids de marque, la décoration est prévue pour la surface extérieure, sans contact alimentaire. Cela ne rend pas pour autant le choix de l'encre sans importance. Des substances peuvent potentiellement migrer à travers un substrat ou par report dans certaines conditions d'emballage, de sorte que la formulation de l'encre et les bonnes pratiques de fabrication restent partie intégrante de l'évaluation de conformité.[4]
Les acheteurs doivent demander au fournisseur d'identifier le système d'encre utilisé pour la commande réelle et de fournir, le cas échéant, la base de conformité appropriée pour le marché de destination. Évitez d'accepter des mentions telles que « encre FDA » ou « encre UE 10/2011 » sans comprendre quelle substance, quel usage prévu et quel article fini les preuves couvrent réellement.
La documentation de contact alimentaire relative au gobelet plastique lui-même constitue une vérification distincte. La page guide de conformité au contact alimentaire pour les gobelets en plastique explique comment les acheteurs doivent examiner la documentation produit et marché avant de considérer une déclaration d’un fournisseur comme une approbation.
Ne pas confondre le marketing des encres avec la conformité de l'article fini
Un ingrédient conforme, une série d'encres ou une déclaration de fournisseur ne prouve pas automatiquement que chaque configuration de gobelet imprimé est conforme sur chaque marché. L'acheteur doit vérifier l'application prévue, la face imprimée, le processus de durcissement et la documentation de l'article fini exigée pour le marché de destination.
Pourquoi l'impression s'écaille-t-elle, s'efface-t-elle ou se décale-t-elle sur les gobelets en plastique ?
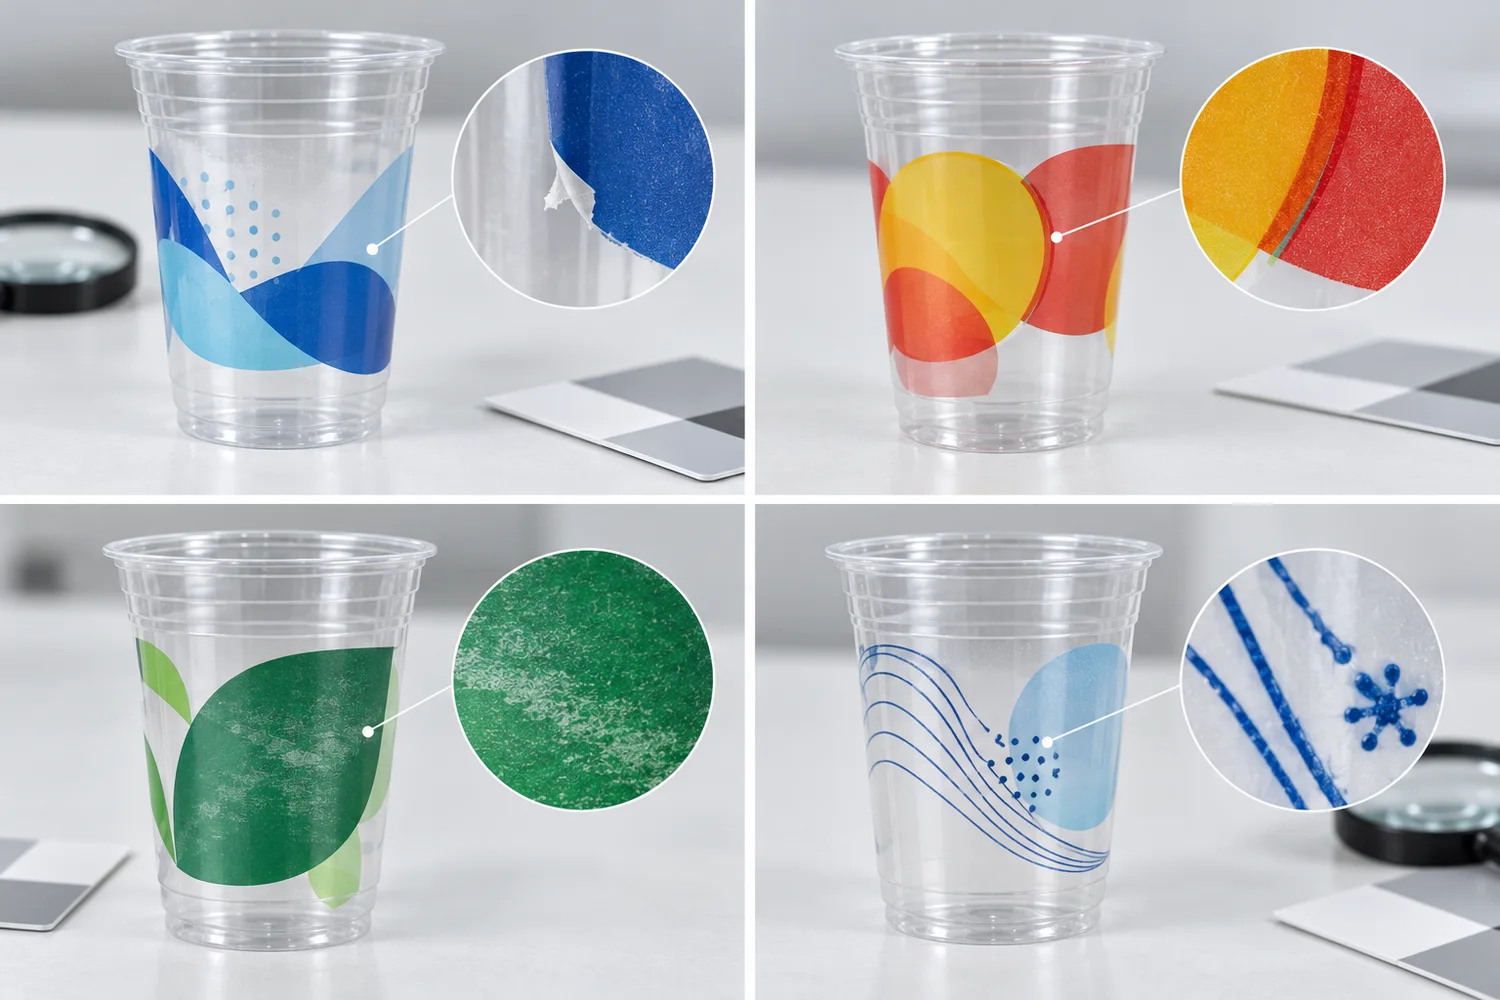
Utilisez un défaut visible pour orienter les recherches ; ne considérez pas le symptôme seul comme une cause racine confirmée. Examinez un échantillon physique conservé, le gobelet réel, la révision du visuel, l'encre et les réglages de ligne avant de modifier la production.
| Symptôme | Zone possible à examiner |
|---|---|
| L'encre s'écaille du gobelet | État de la surface, traitement, compatibilité de l'encre ou séchage |
| L'encre s'écaille pendant la manipulation | Séchage, système d'encre ou résistance à l'abrasion |
| L'impression se décale autour du gobelet | Repérage, positionnement du gobelet ou préparation du fichier graphique |
| Les petits textes se bouchent | Fichier graphique, plaque ou écran, et résolution du procédé |
| Les couleurs changent lorsque le gobelet est rempli | Support transparent, fond de boisson et sous-couche blanche |
| L'impression varie d'un lot à l'autre | Variation du support, du traitement, de l'encre, du séchage ou de la préparation |
Un logo étiré peut également indiquer un visuel spécifique au gobelet ou une inadéquation de conicité. Les grands aplats peuvent révéler un transfert d'encre ou une couverture inégale. Convenez d'une méthode d'inspection et d'essai avant de déterminer quelle variable a causé le défaut ; une épreuve numérique seule ne peut pas trancher un litige d'adhérence physique.
L'impression ne représente qu'une partie du contrôle des commandes finies. La page guide de contrôle qualité des gobelets en plastique couvre l'examen élargi avant expédition des dimensions, de l'apparence, de l'ajustement du couvercle, de l'impression, de l'emballage et de l'identité de la commande.
Comment les gobelets en plastique sont-ils imprimés en production ?
Bien que les équipements diffèrent, un projet d'impression personnalisée maîtrisé suit normalement la même logique : définir le gobelet, qualifier la voie d'impression, préparer l'outillage de production, traiter et imprimer la surface, durcir l'encre, puis approuver le résultat physique.
- Verrouiller le gobelet exact. Confirmer le gobelet de production et sa géométrie avant la préparation finale de l'impression.
- Confirmer la voie d'impression. Faire correspondre le gobelet, la structure du fichier et l'exigence de production à un procédé qualifié.
- Préparer le fichier propre au gobelet. Utiliser le gabarit de production approuvé plutôt qu'une mise en page plate générique.
- Préparer l'outillage et le réglage machine. Les plaques, écrans, fichiers numériques, mandrins, montages et réglages de repérage dépendent du procédé retenu.
- Traiter la surface si nécessaire. Appliquer le prétraitement validé pour le substrat et le système d'encre.
- Imprimer et durcir. Maîtriser le mouvement du gobelet, le transfert ou la projection de l'image, l'apport d'encre et le durcissement comme un seul processus de production continu.
- Inspecter l'impression physique. Examiner la position, la distorsion, le repérage, l'aspect de l'encre, l'adhérence et les autres critères convenus.
- Conserver la référence d'approbation. Lier l'échantillon accepté et la révision du fichier à la commande de production afin que les commandes répétées ne reposent pas sur la mémoire.
Un bon à tirer numérique permet de vérifier le contenu et la mise en page générale, mais il ne peut pas reproduire pleinement le comportement de l'encre sur le gobelet réel. Lorsqu'une validation physique est requise, la page guide de validation des échantillons de gobelets en plastique explique comment les échantillons imprimés et les échantillons de référence servent des objectifs de contrôle différents.
Comment les acheteurs doivent-ils valider un gobelet en plastique imprimé ?
Validez l'impression sur le gobelet de production exact, et non uniquement sur un PDF à plat. Comparez l'échantillon physique avec le visuel approuvé et contrôlez la position de l'impression, la netteté des bords, la repérage, l'aspect des couleurs sur un gobelet vide et rempli, l'adhérence et la condition de manipulation convenue. Consignez le gobelet SKU, la voie d'impression, la révision du visuel et l'échantillon accepté afin que la production répétée utilise la même référence.
Pour les fichiers de visuels, les couleurs, la zone d'impression et la validation des échantillons, consultez le guide d'impression personnalisée sur gobelets et de validation des visuels. Pour la taille du logo, sa position et la visibilité de la boisson, consultez le guide de personnalisation et de placement des gobelets. Si un design comporte un code scannable, utilisez le guide distinct Guide de dimensionnement et de test de lecture des QR codes plutôt que de considérer cet aperçu du processus comme une procédure de vérification de code.
Liste de contrôle de l'acheteur
Avant de lancer une commande de gobelets imprimés personnalisés, confirmez les variables de fabrication susceptibles de modifier le résultat physique.
- Gobelet exact : la famille de gobelets, le matériau et la géométrie physique approuvés sont fixes.
- Procédé d'impression : le fournisseur a identifié la voie d'impression réelle pour la commande.
- Gabarit propre au gobelet : l'illustration de production est conçue pour le gobelet sélectionné plutôt que mise à l'échelle depuis un autre format.
- Révision de l'illustration : la commande fait référence à une version finale contrôlée unique.
- Couverture d'impression : les grands aplats, les graphiques enroulants, les textes fins et les éléments inversés ont été examinés au regard des limites du procédé.
- Préparation de surface : tout traitement requis fait partie du procédé encre-substrat validé.
- Séchage : la méthode de séchage et les réglages de ligne sont adaptés au gobelet sélectionné et au système d'encre.
- Test d'adhérence : tout test requis au ruban, par frottement ou de durabilité dispose d'une procédure convenue et d'un critère de réussite/échec.
- Examen du contact alimentaire : l'application d'encre et l'article imprimé fini disposent de la documentation requise pour le marché de destination, le cas échéant.
- Validation physique : l'acheteur sait si un bon à tirer numérique, un échantillon imprimé ou un échantillon doré conservé contrôle la production en série.
Bioleader Cups Synthèse d'autorité
Pour les programmes de gobelets personnalisés B2B, Bioleader Cups recommande de traiter la qualité d'impression comme une chaîne de fabrication contrôlée plutôt que comme un service de design complémentaire. La séquence la plus solide est gobelet exact → illustration spécifique au gobelet → procédé d'impression qualifié → traitement et séchage validés → validation physique → référence contrôlée pour les commandes répétées. Chaque étape élimine une source différente de variation ; c'est pourquoi un PDF visuellement attrayant ne suffit pas à approuver une impression en série.
Recommandation finale
Ne choisissez pas l'offset à sec, la sérigraphie, l'impression numérique ou la tampographie sur la seule base d'un tableau comparatif générique. Ces méthodes reposent sur des systèmes de transfert d'image différents, et leurs performances réelles dépendent du gobelet, du visuel, de l'encre, de la préparation de surface, du système de séchage et de l'équipement de production. La méthode seule ne détermine pas la qualité d'impression.
De même, ne surspécifiez pas un projet avec des valeurs d'ingénierie empruntées. Une valeur universelle de LPI, d'épaisseur de film d'encre, de niveau en dynes, de vitesse de presse ou de MOQ peut créer une fausse impression de précision lorsque la valeur provient d'une autre machine ou d'un autre substrat. Demandez au fournisseur les paramètres qui contrôlent votre gobelet réel et votre voie d'impression.
La séquence pratique pour l'acheteur est simple : sélectionner le gobelet, préparer une illustration spécifique au gobelet, confirmer le procédé d'impression qualifié, définir les critères d'approbation et juger le gobelet imprimé physique avant le lancement en série. Lorsque la famille de gobelets et les exigences de personnalisation de la marque sont déjà connues, les acheteurs peuvent consulter le parcours de personnalisation commerciale sur la page Cupschina Custom gobelets.
Questions fréquentes
Quelle est la meilleure méthode pour imprimer sur des gobelets en plastique ?
Il n'existe pas de méthode universellement meilleure. L'offset à sec, la sérigraphie, l'impression numérique directe sur objet ou, pour certaines applications localisées, la tampographie peuvent convenir. Le fournisseur doit qualifier la solution en fonction de la géométrie exacte du gobelet, du support, du visuel, du volume de production, du système d'encre et du résultat physique final.
Pouvez-vous imprimer en sérigraphie sur des gobelets en plastique ?
Oui, lorsque le gobelet peut être maintenu et présenté à un système de sérigraphie compatible. Cette solution peut convenir à un visuel en couleurs directes, mais le niveau de détail pratique, la zone d'impression, le repérage, l'encre et le rendu dépendent du gobelet et de l'équipement exacts.
Pouvez-vous imprimer en numérique sur des gobelets en plastique ?
Oui, si une imprimante à impression directe sur objet, des fixations, une encre et un procédé de séchage sont qualifiés pour le matériau et la géométrie du gobelet. Le numérique peut prendre en charge des visuels variables, sous réserve de l'adéquation de l'équipement et de l'économie de la commande pour le gobelet proposé.
Pourquoi l'encre n'adhère-t-elle pas bien sur certains gobelets en plastique ?
Les causes possibles incluent une surface inadaptée ou contaminée, un traitement insuffisant ou inapproprié, une encre incompatible ou un séchage incomplet. Le symptôme ne prouve pas une cause unique ; le fournisseur doit tester le gobelet et le système d'impression réels avant de modifier le procédé.
Les références PET, PP ou PLA nécessitent-elles un procédé d'impression différent ?
Pas automatiquement. Chaque famille de polymères peut présenter des contraintes de surface et thermiques différentes, mais aucune règle matériau-méthode biunivoque n'est fiable. Confirmez le gobelet fini, le traitement, l'encre, la géométrie, le durcissement et l'échantillon physique pour la voie proposée.
Références
- Inkcups — Impression par tampographie 101. Explication du fabricant d'équipement sur le transfert d'image par plaque gravée → tampon silicone → produit tridimensionnel ; cela ne prouve pas que chaque gobelet jetable puisse être imprimé par tampographie.
- Marabu — Fiche technique de l'encre UV UltraPack. Recommandations du fabricant d'encre sur l'imprimabilité selon le substrat et la nécessité de prétraiter les surfaces à faible énergie de surface PP ; fiche technique d'une encre spécifique, et non spécification universelle de gobelet.
- Enercon — Améliorer l'adhérence de l'impression par traitement de surface. Analyse du fabricant de traitement de surface sur la chimie de l'encre, la qualité du substrat, le traitement et le procédé de transfert comme variables d'adhérence interdépendantes.
- EuPIA — Lignes directrices sur les encres d'imprimerie appliquées aux matériaux au contact des denrées alimentaires. Recommandations sectorielles sur l'utilisation des encres pour les matériaux imprimés au contact des denrées alimentaires, y compris l'impression sur la face non en contact avec les aliments, la migration et le transfert par frottement.
- Pactiv Evergreen — Directives relatives à l'art et à l'impression. Schéma du fabricant illustrant l'impression offset à sec sur des contenants en plastique coniques, incluant les étapes de plaque, de blanchet, de manipulation des gobelets et de séchage UV.
- Inkcups — Imprimantes à jet d'encre cylindriques. Description par le fabricant d'équipement de l'impression numérique directe sur objets adaptés, ronds ou coniques ; ne constitue pas une affirmation d'équipement détenu par Cupschina.